Negli ultimi anni i compositi a matrice di alluminio si sono affermati in numerosi settori industriali grazie alla combinazione di leggerezza, elevate prestazioni meccaniche e resistenza all’usura. Le loro proprietà dipendono dalla microstruttura e dalla corretta distribuzione delle particelle ceramiche di rinforzo, che migliorano resistenza e stabilità del materiale. Tra le tecnologie produttive, lo stir casting rappresenta una soluzione diffusa per l’elevata produttività e i costi contenuti, a condizione di controllare accuratamente i parametri di processo.
Il materiale
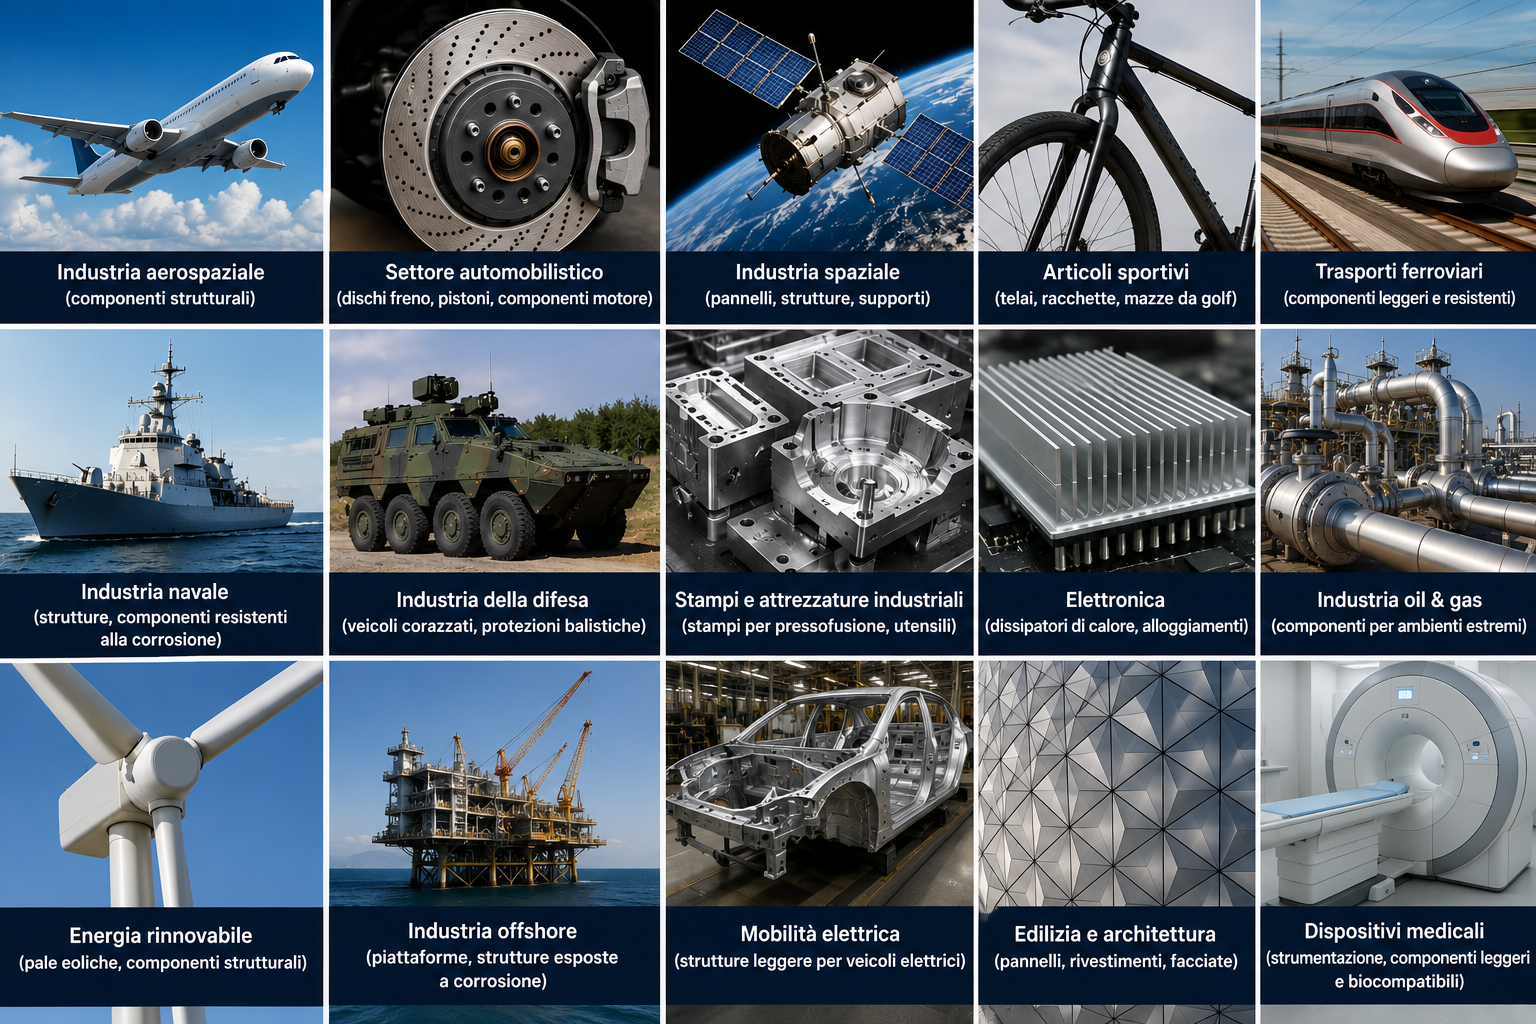
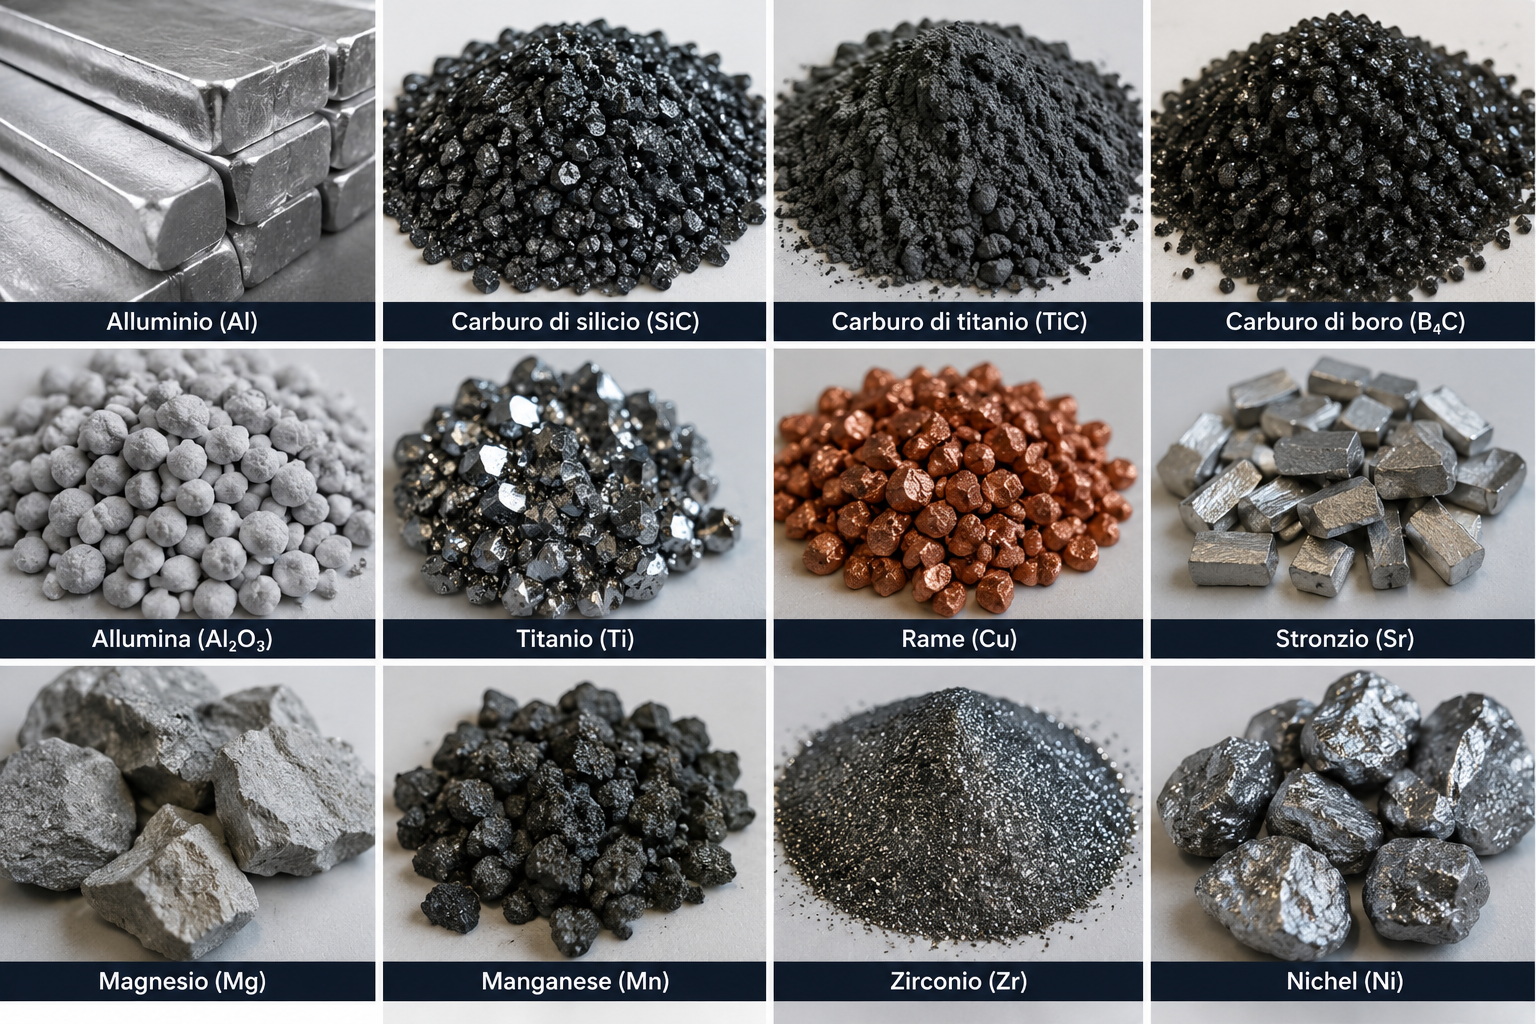
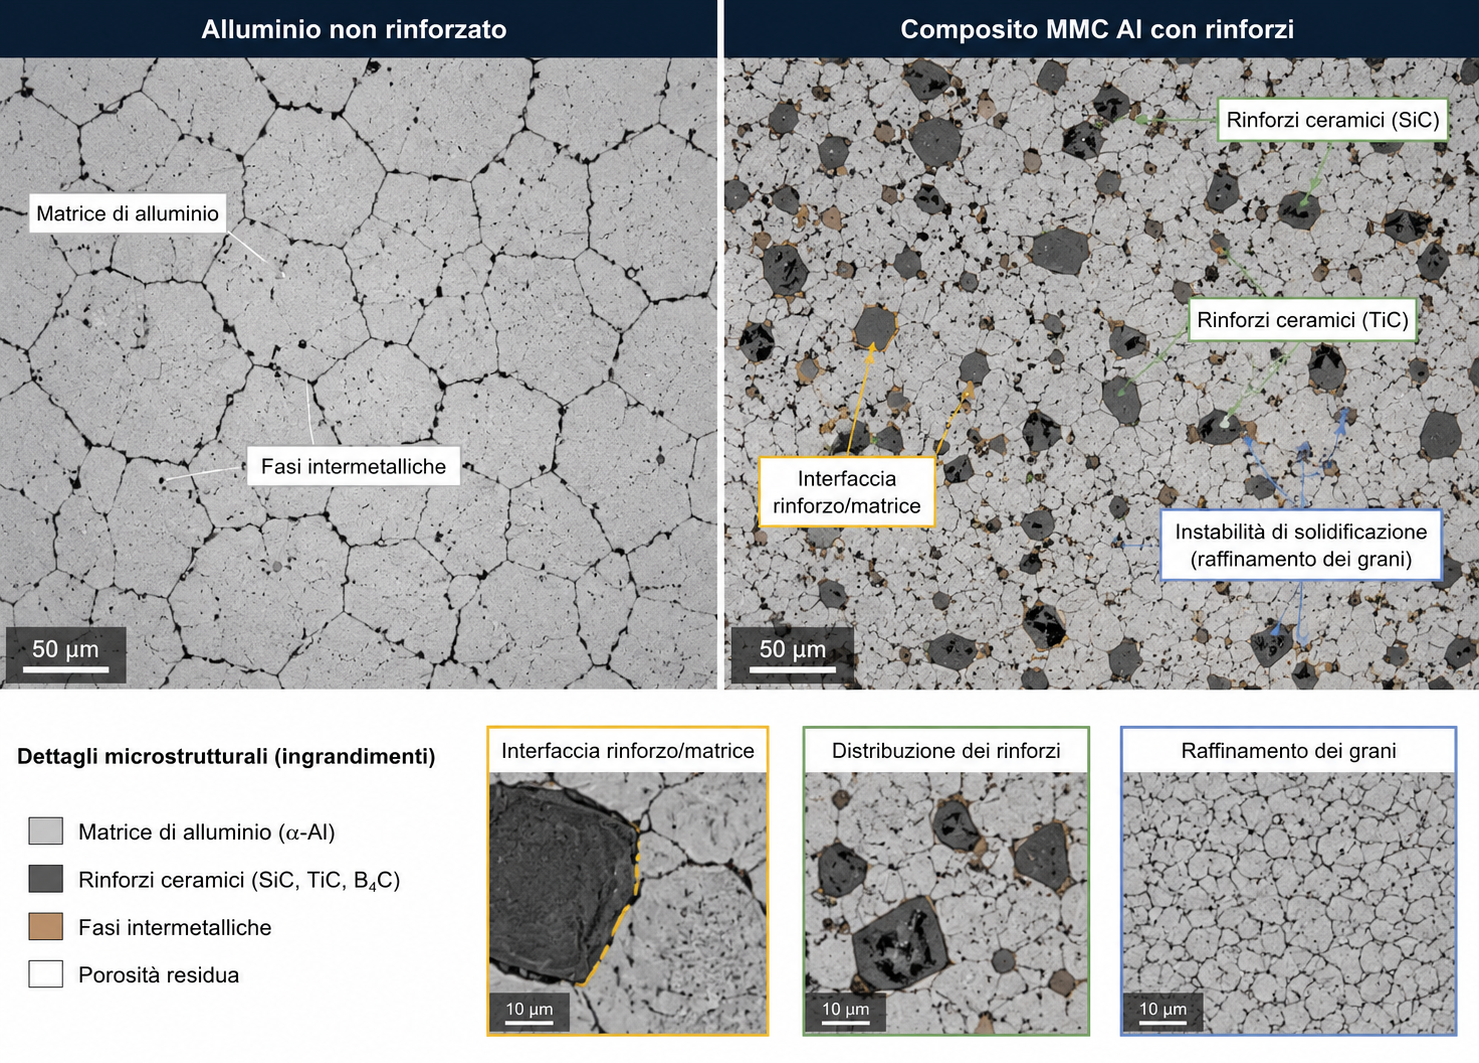
Negli ultimi anni i compositi a matrice di alluminio hanno trovato un impiego sempre più ampio in settori come aerospazio, automotive, energia e meccanica avanzata, grazie alla possibilità di combinare leggerezza, elevate prestazioni meccaniche e buona resistenza all’usura. In questi materiali una lega di alluminio viene rinforzata con particelle ceramiche, quali carburo di silicio (SiC), carburo di boro (B₄C), carburo di titanio (TiC) o ossido di alluminio (Al₂O₃), che aumentano durezza, rigidezza e stabilità dimensionale rispetto alla lega di partenza (Figura 1).
Il miglioramento delle prestazioni deriva direttamente dalla microstruttura del composito. Le particelle di rinforzo, distribuite all’interno della matrice metallica, ostacolano il movimento delle dislocazioni, limitano la deformazione plastica e contribuiscono a migliorare la resistenza all’usura e la stabilità del materiale sotto carico. Inoltre, la presenza delle particelle può favorire un affinamento della struttura del getto, riducendo la dimensione dei grani e rendendo il materiale più resistente e uniforme. Un ruolo importante è svolto anche dall’interfaccia tra matrice e rinforzo: una buona adesione consente un efficace trasferimento dei carichi dalla lega di alluminio alle particelle ceramiche. Al contrario, una distribuzione non omogenea del rinforzo, la formazione di agglomerati o la presenza di porosità possono ridurre i benefici attesi. Per questo motivo, il controllo della microstruttura rappresenta un aspetto fondamentale per ottenere componenti affidabili e durevoli (Figura 2).

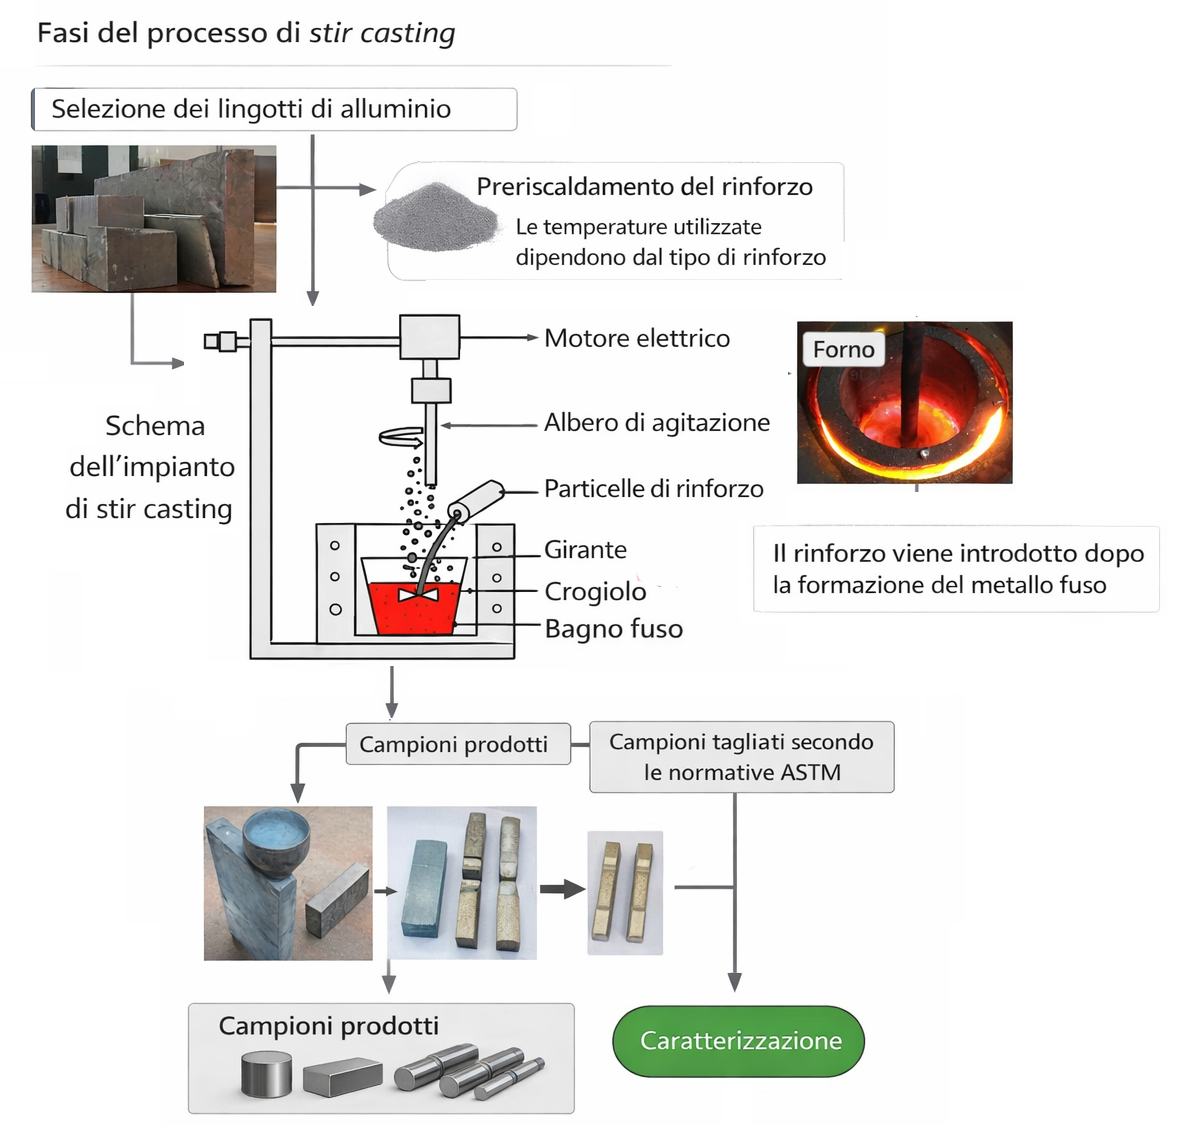
Tra le diverse tecnologie disponibili, lo stir casting è una delle più utilizzate per la produzione di compositi a matrice metallica, poiché permette di introdurre le particelle di rinforzo direttamente nel metallo liquido mediante agitazione meccanica. Durante il processo, il bagno fuso viene mantenuto in movimento da un agitatore che favorisce la dispersione delle particelle nella matrice, migliorandone la distribuzione prima della colata e della solidificazione. Rispetto ad altre tecniche, lo stir casting presenta costi relativamente contenuti, buona produttività e una maggiore facilità di integrazione nella filiera tradizionale della fonderia. Proprio per questo motivo risulta adatto anche alla realizzazione di componenti di dimensioni significative, purché siano controllati con attenzione aspetti critici come temperatura del bagno, velocità di agitazione, bagnabilità del rinforzo e possibile formazione di porosità (Figura 3).
Le lavorazioni
Se la produzione del composito rappresenta il primo passaggio, la sua successiva lavorazione costituisce spesso la fase più critica. Le particelle ceramiche che migliorano le prestazioni in esercizio aumentano l’usura degli utensili e rendono più difficili le lavorazioni convenzionali, soprattutto quando sono richieste tolleranze dimensionali ristrette o finiture superficiali di elevata qualità.
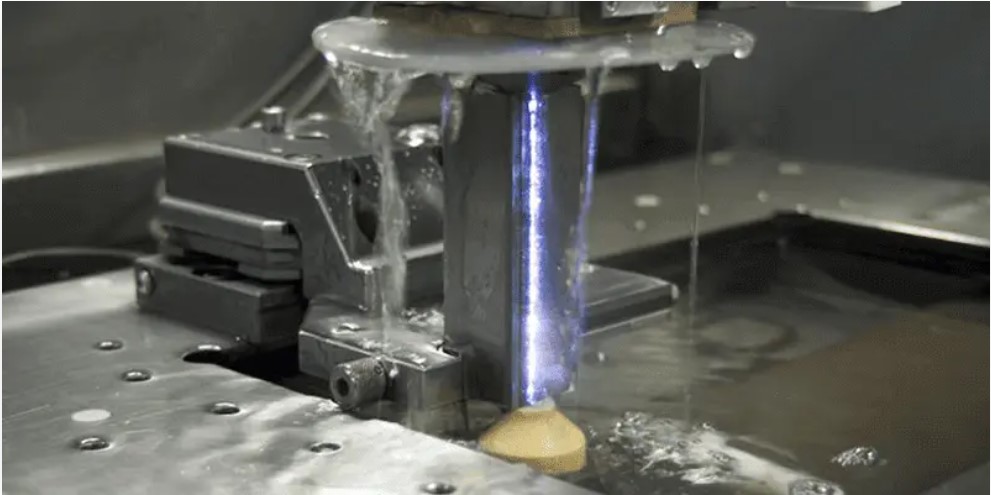
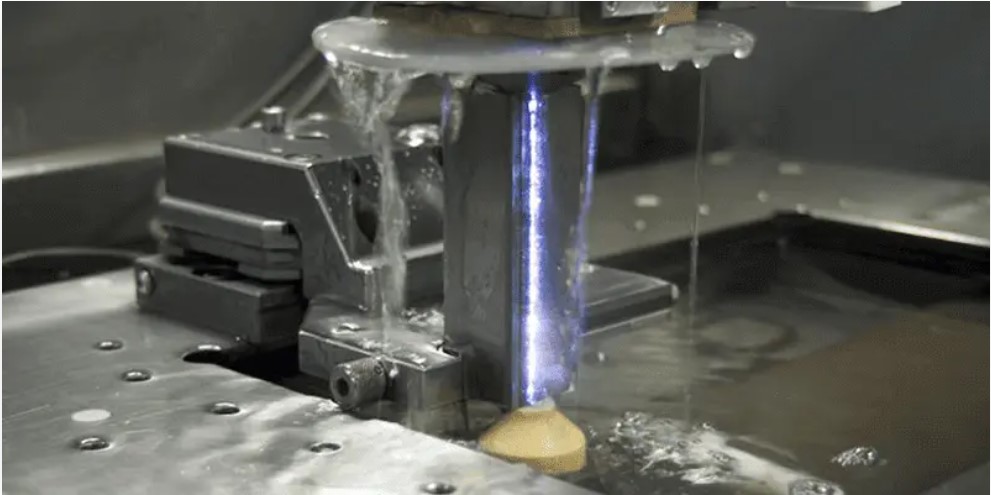
In questo contesto l’elettroerosione (Electrical Discharge Machining, EDM) rappresenta una valida alternativa ai processi tradizionali di asportazione del materiale (Figura 4). Nei compositi a matrice metallica, infatti, la presenza di particelle ceramiche accelera l’usura degli utensili e rende più difficile ottenere elevate precisioni dimensionali e buone finiture superficiali. L’assenza di contatto meccanico tra utensile e pezzo, che caratterizza l’EDM, consente di lavorare materiali molto duri, mantenendo una buona precisione geometrica e riducendo i problemi legati alle elevate forze di taglio. Nel processo EDM, infatti, l’asportazione avviene per effetto termico: ogni scarica genera localmente una piccola zona fusa o vaporizzata, dando origine a microcrateri sulla superficie del pezzo. La qualità finale dipende quindi non solo dalla capacità di rimuovere materiale, ma anche dal controllo dell’energia trasferita, dall’evacuazione dei detriti e dalla stabilità delle scariche.
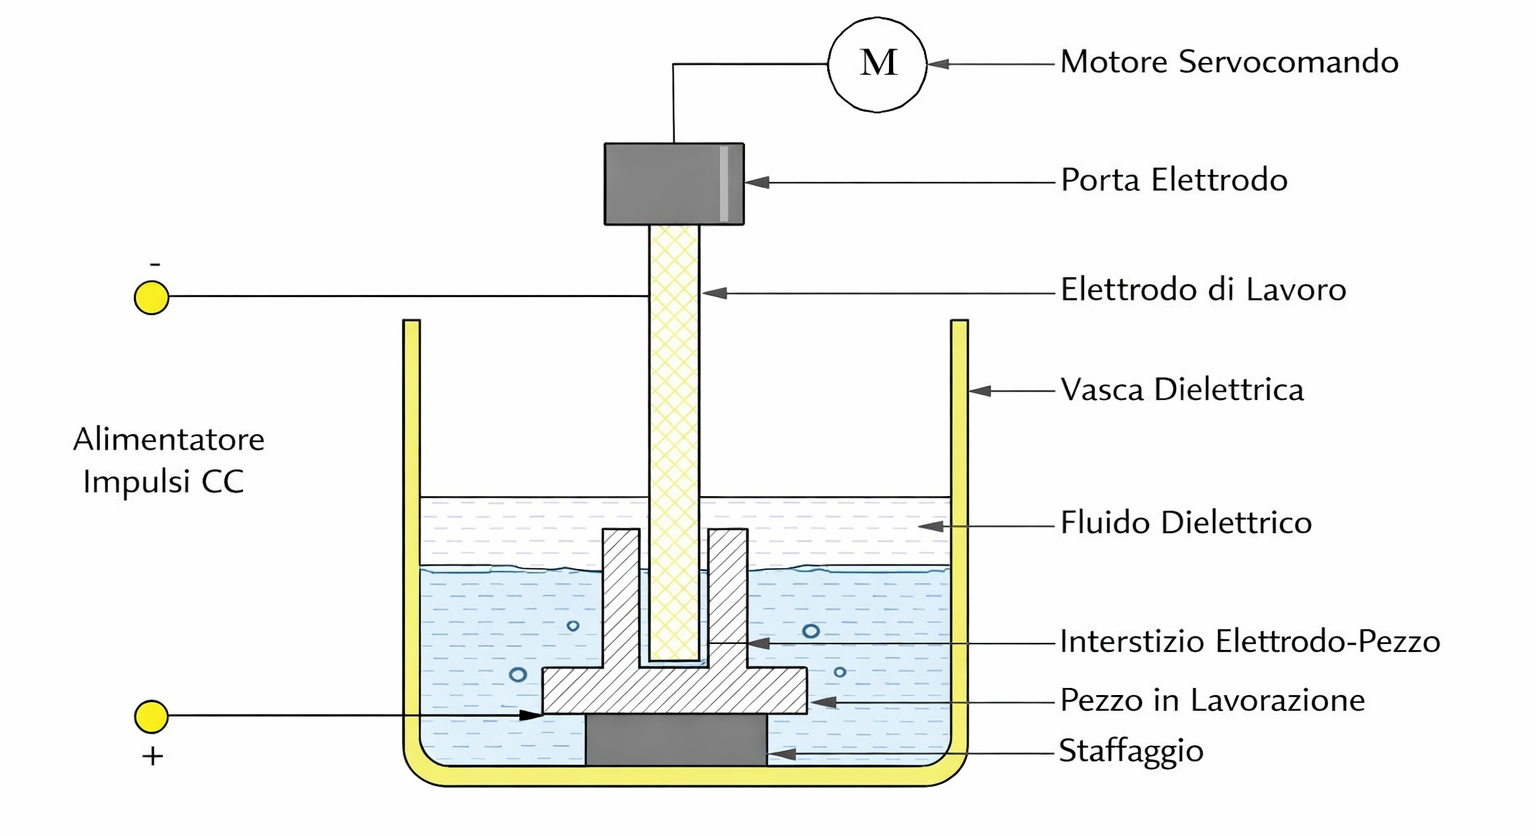
L’impiego dell’EDM richiede sempre un’attenta regolazione dei parametri di processo. Corrente di scarica, tempi di impulso e distanza tra elettrodo e pezzo influenzano infatti contemporaneamente la velocità di asportazione del materiale, l’usura dell’elettrodo e la qualità della superficie ottenuta. Nei compositi rinforzati questa esigenza diventa ancora più critica in quanto le particelle ceramiche disperse nella matrice, spesso caratterizzate da una conducibilità elettrica diversa rispetto al metallo base, possono alterare la stabilità delle scariche e modificare il comportamento del processo. Non è quindi sufficiente scegliere una tecnologia di lavorazione solitamente idonea: occorre individuare la combinazione ottimale dei parametri operativi, bilanciando produttività, precisione e finitura superficiale (Figura 5). In questo contesto si inserisce il presente studio, che analizza l’influenza dei principali parametri di processo con l’obiettivo di individuare le condizioni di lavorazione più efficaci.
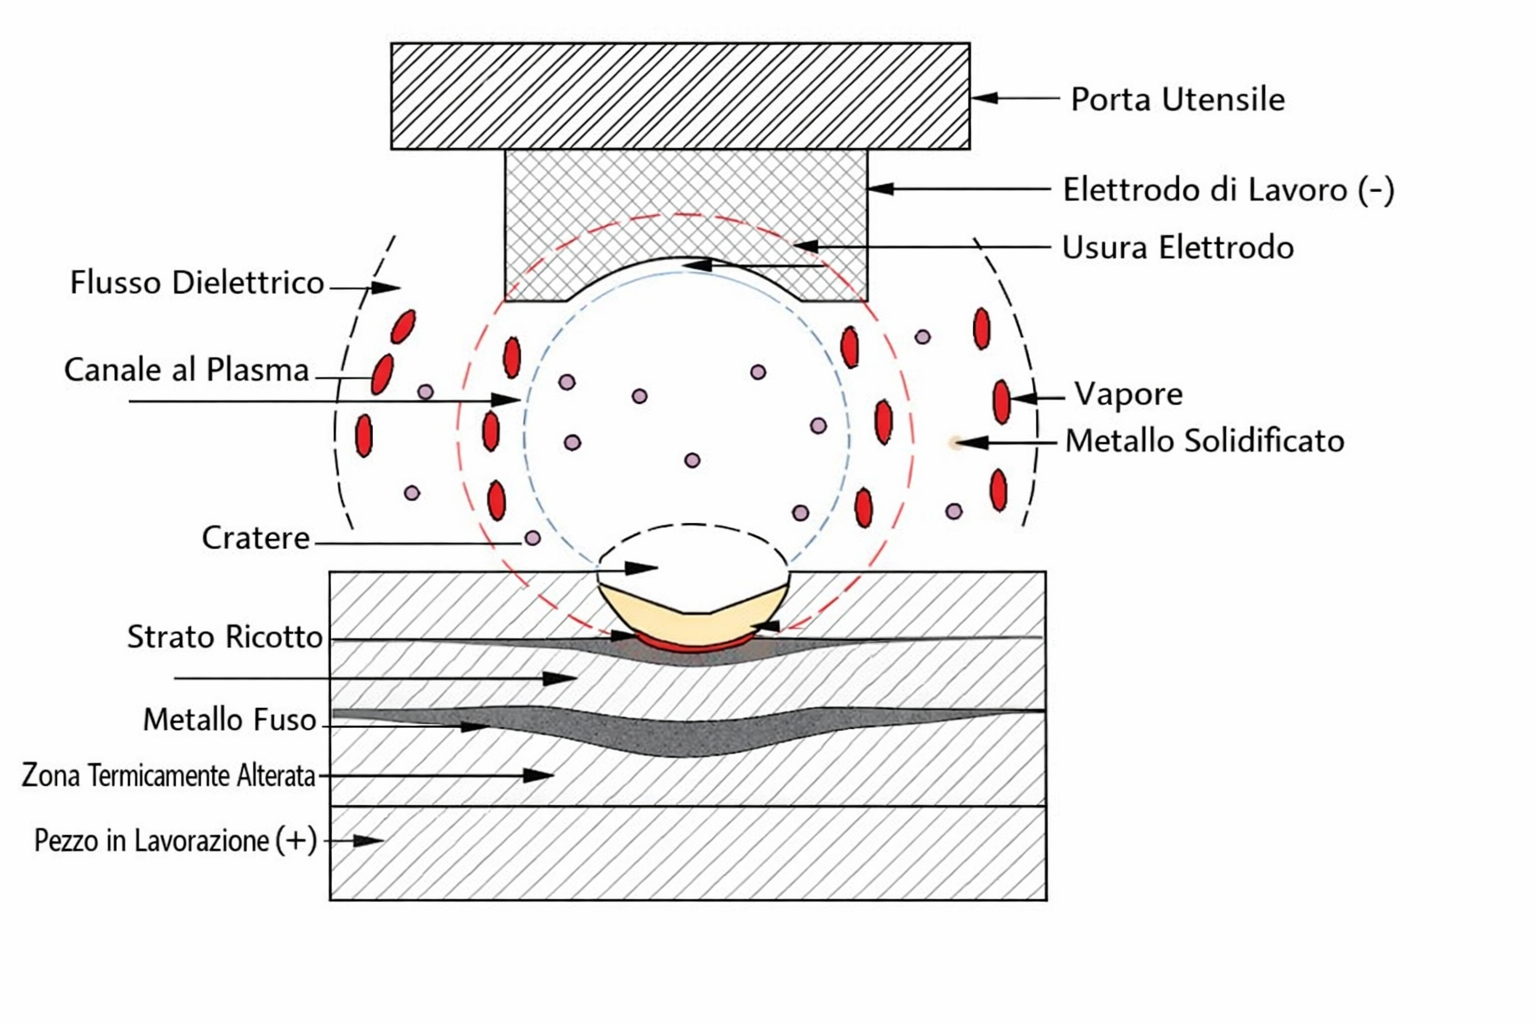
Nello specifico, la ricerca è stata impostata su due livelli di analisi. Il primo ha riguardato la valutazione separata dei singoli parametri di processo per comprenderne l’effetto diretto sui principali risultati della lavorazione arrivando anche a definirne una gerarchia di influenza. Il secondo livello ha riguardato invece l’ottimizzazione complessiva, nella quale parametri di processo e risultati ottenuti sono combinati insieme, con l’obiettivo di individuare la condizione operativa capace di offrire il miglior compromesso tra produttività, stabilità del processo e qualità superficiale.
L’esperimento
Il materiale considerato è un composito a matrice metallica costituito da lega di alluminio Al7075 rinforzata con il 6% in peso di carburo di boro (B₄C) (Tabella 1). La scelta di questa combinazione è legata alla grande diffusione della lega Al7075 in settori strategici quali aerospaziale, automobilistico e sportivo, dove il favorevole rapporto resistenza/peso si combina con una alta resistenza alla corrosione. L’introduzione del carburo di boro incrementa ulteriormente durezza, resistenza all’usura e rigidità del materiale, rendendolo particolarmente interessante per applicazioni strutturali soggette a elevate sollecitazioni meccaniche e tribologiche.
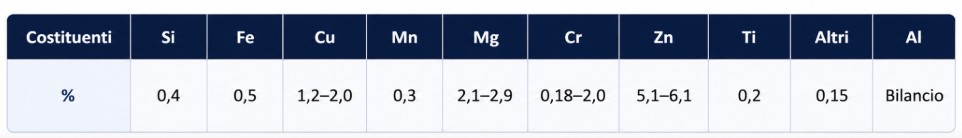
La matrice Al7075 appartiene al sistema Al-Zn-Mg-Cu ed è una lega ad alta resistenza, nella quale le proprietà meccaniche derivano dalla presenza di elementi di lega e dalla formazione di fasi di precipitazione e composti intermetallici dispersi nella matrice di alluminio. L’aggiunta di B₄C introduce una seconda fase ceramica ad elevata durezza, bassa densità e buona stabilità termica, capace di modificare in modo significativo il comportamento microstrutturale del materiale. Le particelle di rinforzo agiscono infatti come ostacoli al moto delle dislocazioni, favoriscono il trasferimento del carico dalla matrice metallica alla fase ceramica e possono contribuire all’affinamento della struttura durante la solidificazione. Inoltre, la differenza di coefficiente di dilatazione termica tra alluminio e B₄C genera tensioni locali durante il raffreddamento, aumentando la densità di dislocazioni nella matrice e contribuendo al rafforzamento del composito. La qualità finale del materiale dipende quindi non solo dalla composizione chimica, ma anche dalla distribuzione del rinforzo, dalla bagnabilità delle particelle e dalla stabilità dell’interfaccia matrice-rinforzo.
Nel processo di stir casting utilizzato per la produzione del composito, le particelle di B₄C sono state disperse nell’alluminio liquido mediante agitazione meccanica continua, favorendo una distribuzione relativamente omogenea prima della solidificazione.
I provini sono stati poi sottoposti a lavorazione EDM con asportazione di materiale attraverso una successione di scariche elettriche controllate tra elettrodo e pezzo in lavorazione, immersi in un fluido dielettrico con il duplice compito di isolare elettricamente gli elettrodi durante gli intervalli di scarica e di evacuare i detriti prodotti durante la lavorazione (Figura 6).
Il processo
Le condizioni sperimentali hanno coinvolto un elettrodo in ottone del diametro di 0,3 mm, fluido dielettrico a base di cherosene, rotazione dell’elettrodo pari a 120 rpm e polarità positiva applicata all’elettrodo, mentre il pezzo era mantenuto a polarità negativa. Le prove sono state eseguite su una macchina EDM Sodick AQ300L, le cui caratteristiche dimensionali permettono lavorazioni di elevata precisione.
L’obiettivo, come detto, è stato quello di comprendere in che modo i parametri di processo, considerati sia singolarmente sia in combinazione tra loro, possano migliorare l’efficienza della lavorazione, mantenendo al tempo stesso elevata la qualità superficiale e contenuta l’usura dell’elettrodo.
A tale scopo sono stati considerati quattro parametri operativi della macchina EDM:
1. la corrente di scarica (I),
2. il tempo di impulso della scarica (Ton),
3. il tempo di pausa della scarica (Toff)
4. la distanza tra elettrodo e pezzo (Gap).
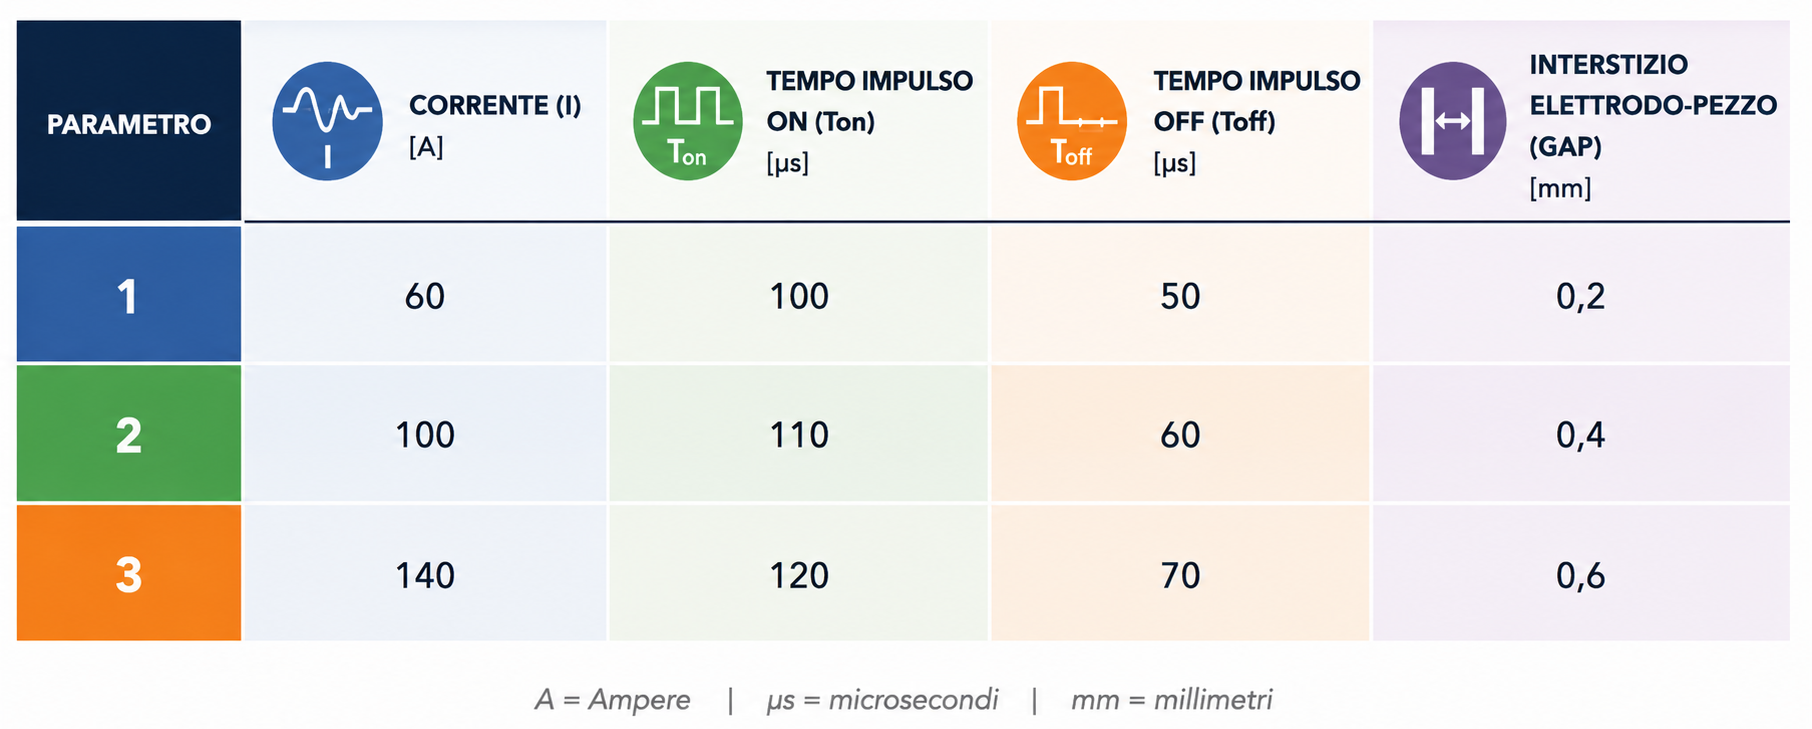
Ciascun parametro di input del processo è stato considerato rispetto a tre differenti livelli di funzionamento (basso/intermedio/alto) riducendo così il numero complessivo di prove (Tabella 2).
Rispetto ad ogni prova di lavorazione sono stati valutati tre indicatori di prestazione, tipici e fondamentali per un processo EDM:
- velocità/tasso di asportazione del materiale (Material Removal Rate, MRR);
- velocità/tasso di usura dell’elettrodo (Tool Wear Rate, TWR);
- rugosità superficiale (Surface Roughness, SR).
La MRR e la TWR sono state determinate mediante misure gravimetriche, confrontando il peso del pezzo e dell’elettrodo prima e dopo ciascuna lavorazione e rapportando la perdita di massa al tempo di lavorazione. La rugosità superficiale è stata invece misurata direttamente sui provini lavorati attraverso un rugosimetro.
A completare la caratterizzazione del processo, le superfici lavorate sono state infine osservate mediante microscopia elettronica a scansione (SEM), correlando così quantitativamente i risultati ottenuti dall’analisi statistica con la morfologia superficiale prodotta dalle differenti condizioni di lavorazione. L’osservazione delle superfici ha permesso di evidenziare la presenza di crateri, materiale rifuso, microfessurazioni e altre caratteristiche tipiche del processo EDM, fornendo un supporto qualitativo all’interpretazione dei risultati sperimentali.
Velocità di asportazione del materiale
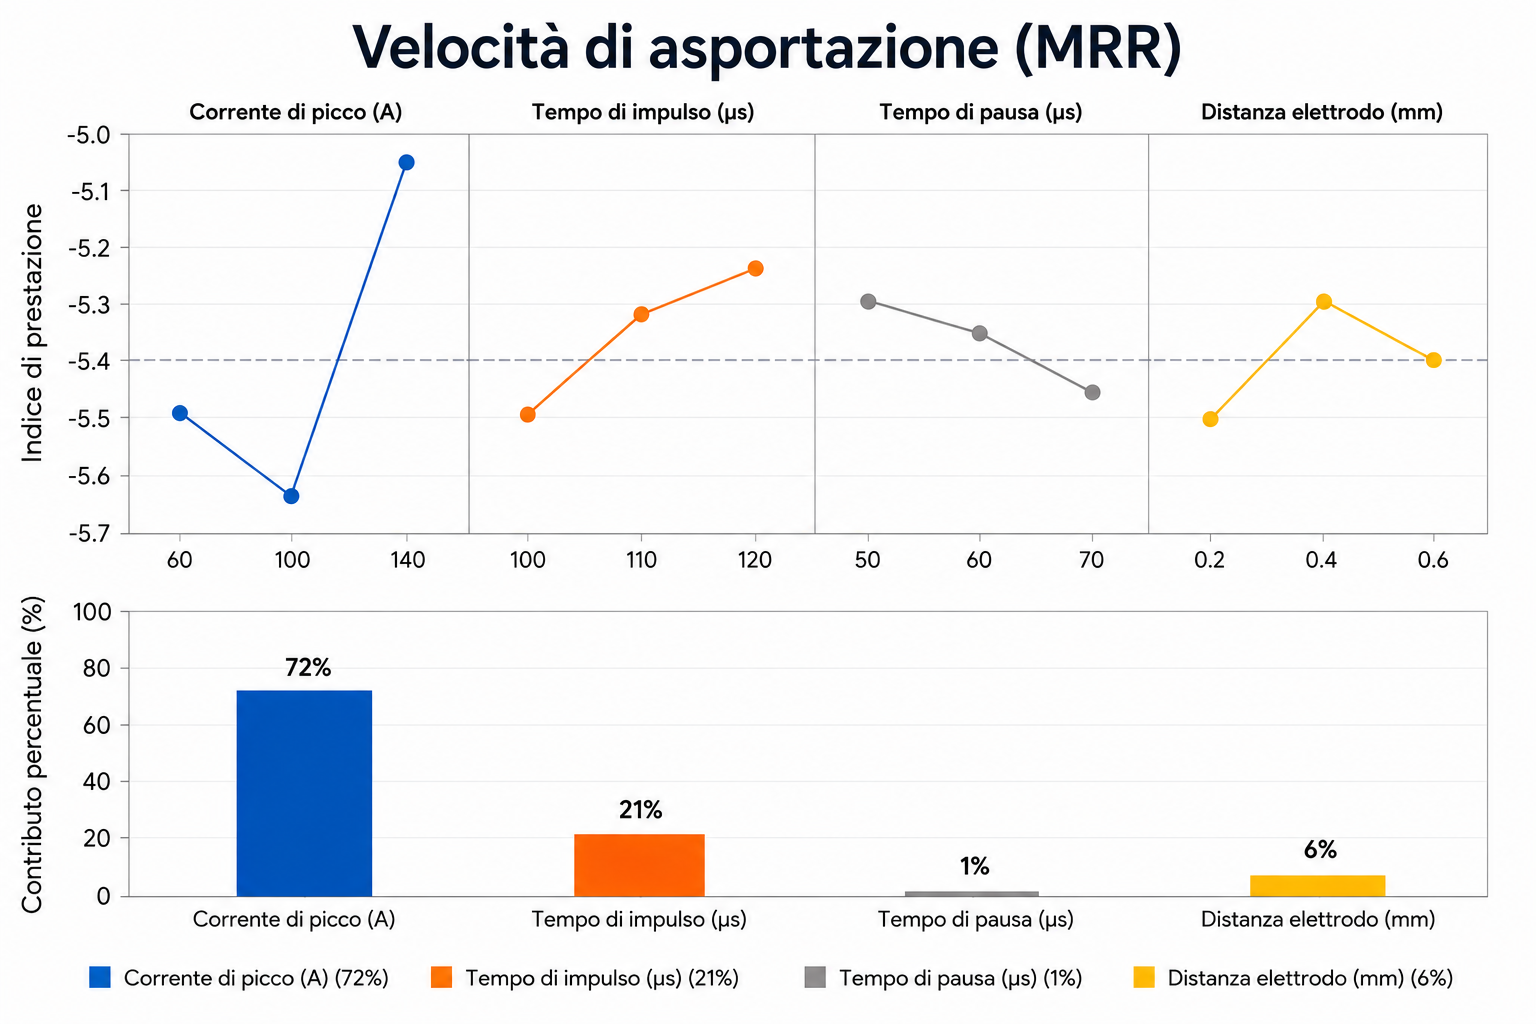
Dallo studio dell’effetto dei parametri sulla velocità di asportazione del materiale (MRR) emerge come un primo incremento della corrente determini una leggera diminuzione della MRR, mentre un ulteriore aumento della corrente ne produca un marcato incremento. Tale comportamento è attribuibile al fatto che la MRR risulta direttamente correlata all’intensità della corrente: correnti più elevate generano scariche elettriche più energetiche, aumentando l’erosione del materiale e, di conseguenza, la quantità di materiale asportato.
Anche il tempo di impulso influenza significativamente la MRR. Un suo aumento prolunga, infatti, la durata delle scariche ad alta frequenza nella zona di lavorazione. Al contrario, impulsi di breve durata sviluppano un’energia inferiore e riducono la capacità di asportazione del materiale. Tempi di impulso maggiori producono scariche più lunghe, in grado di trasferire una maggiore quantità di energia termica al pezzo, favorendo la formazione di crateri di dimensioni maggiori e aumentando quindi la velocità di rimozione del materiale.
L’effetto del tempo di pausa risulta invece opposto: riducendo il periodo durante il quale le scariche tra utensile e pezzo rimangono attive, si abbassa la frequenza complessiva delle scariche, con una conseguente riduzione della MRR. Inoltre, tempi di pausa più lunghi favoriscono una maggiore circolazione del fluido dielettrico nella zona di lavorazione, contribuendo al raffreddamento del materiale e all’indurimento locale della superficie, fenomeni che tendono anch’essi a ridurre la velocità di asportazione.
Anche la distanza tra elettrodo e pezzo esercita un’influenza significativa sul processo. Quando tale distanza è ridotta, l’elevata densità di energia sviluppata durante la scarica provoca una rapida fusione ed evaporazione del materiale, determinando un incremento di MRR. Tuttavia, un’intercapedine eccessivamente ridotta può compromettere la stabilità delle scariche, mentre una distanza troppo elevata rende il processo irregolare e meno efficiente. In entrambi i casi si osserva una diminuzione della velocità di asportazione del materiale.
L’analisi del rapporto segnale-rumore relativi alla MRR ha portato poi ad evidenziare come tutti i parametri considerati contribuiscano, in misura diversa, alla variazione della MRR. La corrente di lavorazione rappresenta il fattore dominante, con un contributo pari al 72,06%, seguita dal tempo di impulso con il 20,59%. La distanza dell’elettrodo contribuisce in modo minore, per il 5,85%, mentre il tempo di pausa mostra un’influenza molto contenuta, pari all’1,50%. (Figura 7)
Velocità di usura dell’elettrodo
Uno dei fattori che maggiormente influenza le prestazioni del processo EDM è rappresentato dalla velocità di usura dell’elettrodo (TWR) in quanto va a condizionare direttamente l’accuratezza dimensionale della lavorazione, la qualità superficiale del componente e l’efficienza complessiva del processo. L’usura dell’elettrodo costituisce infatti un fenomeno inevitabile durante l’elettroerosione e modifica progressivamente la geometria dell’utensile, influenzando la precisione delle superfici ottenute.
L’entità dell’usura dipende da diversi fattori, tra cui il punto di fusione del materiale lavorato e l’accumulo di carbonio sulla superficie dell’elettrodo durante le scariche elettriche.
Dall’analisi emerge che l’aumento della corrente di lavorazione provoca un incremento dell’usura dell’elettrodo. Correnti più elevate generano infatti scariche successive più intense e di maggiore durata, associate a un’elevata energia termica, che accelera il deterioramento del materiale dell’elettrodo.
Anche il tempo di impulso esercita un’influenza significativa. Valori contenuti di Ton riducono l’energia sviluppata durante ciascuna scarica e limitano quindi l’usura dell’utensile. Al contrario, impulsi più lunghi determinano una maggiore durata delle scariche ad alta energia, favorendo non solo l’erosione del pezzo ma anche quella dell’elettrodo. L’aumento del tempo di impulso prolunga poi il tempo durante il quale il materiale rimane esposto alle elevate temperature generate dal plasma, incrementando progressivamente il fenomeno di usura.
Il comportamento del tempo di pausa risulta invece opposto. Tempi di pausa troppo brevi non consentono una completa evacuazione dei detriti presenti nell’intercapedine tra elettrodo e pezzo, favorendo scariche instabili che aumentano l’usura dell’utensile. Un incremento del tempo di pausa migliora invece il lavaggio della zona di lavorazione mediante il fluido dielettrico e offre un tempo maggiore per il raffreddamento dell’elettrodo, contribuendo così a ridurne il deterioramento.
Anche la distanza tra elettrodo e pezzo interviene sulla tassa di usura dell’utensile. Al suo aumentare decresce la durata della scarica elettrica, con conseguente incremento della velocità di erosione dell’elettrodo. Un’intercapedine maggiore aumenta inoltre la resistenza elettrica tra i due elementi, modificando le condizioni di innesco della scarica. Viceversa, una distanza eccessivamente ridotta determina densità di corrente molto elevate e rende il processo di scarica instabile, provocando un’usura non uniforme della superficie dell’elettrodo. In queste condizioni il deterioramento tende a concentrarsi localmente, dando origine a fenomeni di erosione differenziale che compromettono la geometria dell’utensile.
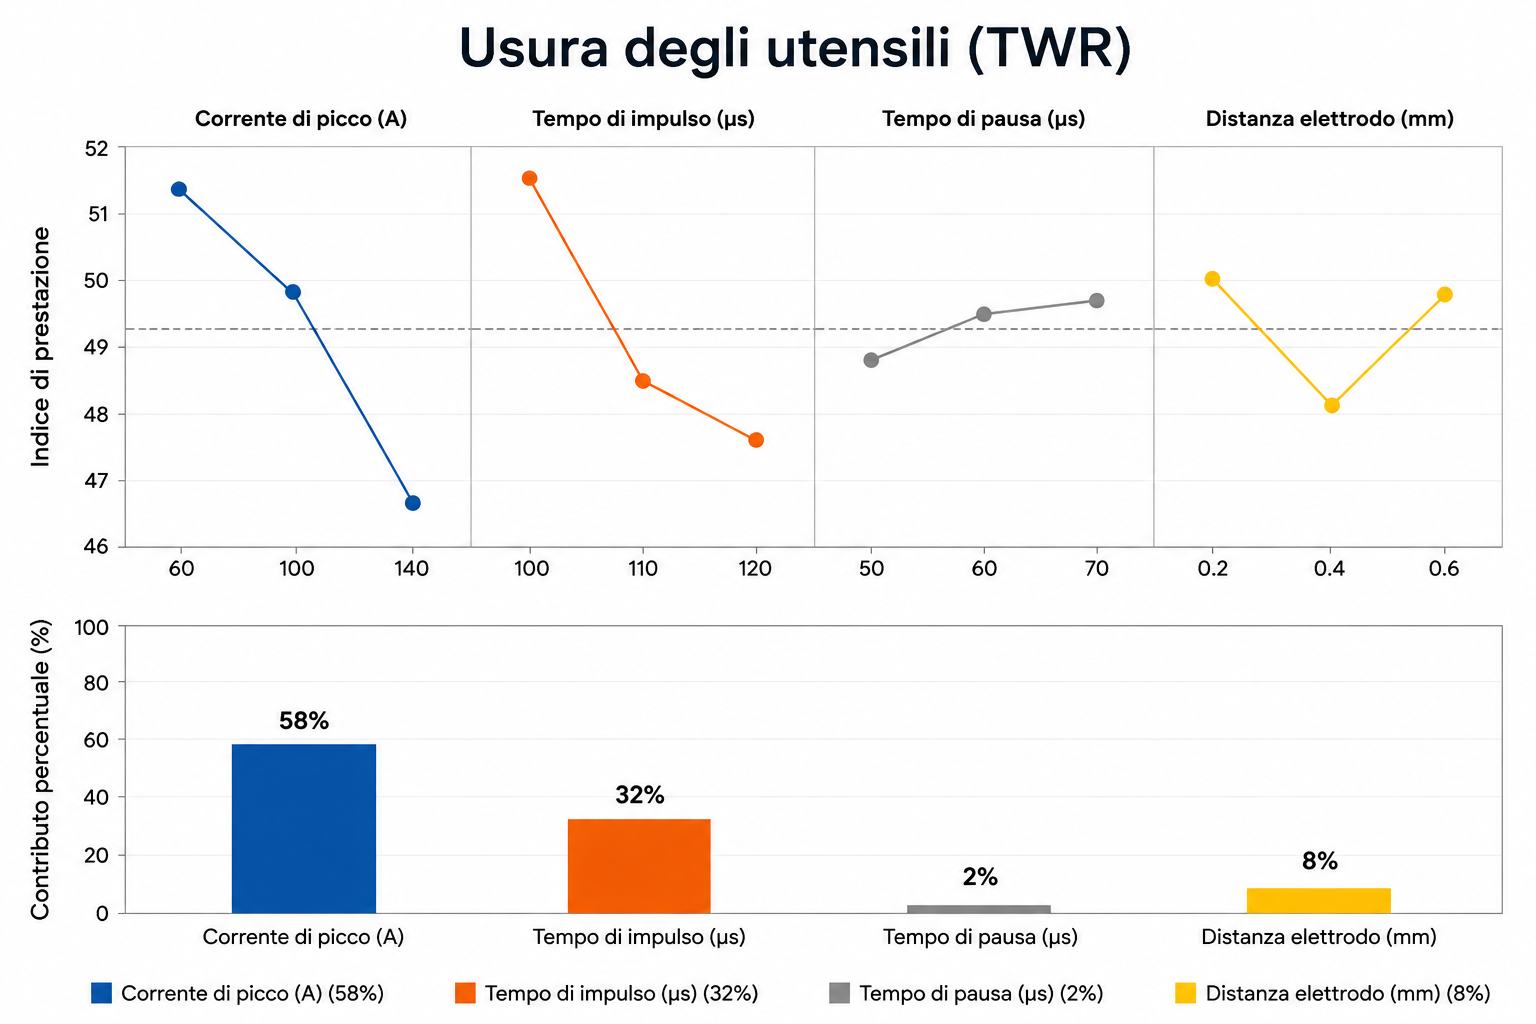
L’analisi del rapporto segnale-rumore mostra come tutti i parametri contribuiscano, per quanto con pesi differenti, alla velocità di usura dell’elettrodo. Anche in questo caso, come in precedenza, la corrente rappresenta il parametro predominante, con un contributo pari al 58,06%, seguita dal tempo di impulso, responsabile del 31,65% della variabilità osservata. Il contributo della distanza dell’elettrodo risulta decisamente inferiore, attestandosi all’8,47%, mentre il tempo di pausa mostra un effetto marginale (1,82%). (Figura 8)
Rugosità superficiale
La rugosità superficiale (SR) è da sempre ritenuta uno dei principali indicatori della qualità delle lavorazioni superficiali. Descrive le irregolarità microscopiche presenti sulla superficie lavorata ed è generalmente il risultato della combinazione di tre componenti: rugosità, ondulazione e forma. Valori ridotti di rugosità indicano superfici più uniformi e di migliore qualità, mentre valori elevati evidenziano la presenza di irregolarità più marcate.
Durante il processo di elettroerosione la superficie viene progressivamente modellata dalla successione delle scariche elettriche. Ogni scarica genera infatti un piccolo cratere, la cui dimensione dipende principalmente dall’energia sviluppata durante il fenomeno di scarica. La superficie finale risulta quindi costituita dalla sovrapposizione di migliaia di microcrateri distribuiti casualmente.
L’analisi mostra come l’aumento della corrente di lavorazione determini un progressivo ed inesorabile incremento della rugosità. Correnti più elevate sviluppano infatti una maggiore energia termica, producendo crateri di dimensioni più grandi sulla superficie del pezzo e aumentando di conseguenza il valore della rugosità.
Un comportamento analogo si osserva aumentando il tempo di impulso. Una durata maggiore della scarica prolunga il trasferimento di energia verso il materiale, consentendo la formazione di crateri più profondi e più estesi. Al contrario, impulsi di durata inferiore limitano l’energia disponibile per ogni scarica e producono superfici caratterizzate da irregolarità meno pronunciate.
Anche il tempo di pausa influenza il processo in maniera differente. Un suo aumento favorisce la migliore rimozione dei detriti prodotti durante l’elettroerosione e consente il ripristino delle condizioni del fluido dielettrico tra una scarica e la successiva. Ciò rende il processo più stabile e contribuisce a ridurre la rugosità superficiale. Viceversa, tempi di pausa troppo brevi favoriscono l’accumulo di particelle fuse nella zona di lavorazione, aumentando la probabilità di scariche secondarie e peggiorando la qualità della superficie.
Anche la distanza dell’elettrodo influisce in modo evidente sulla rugosità finale. Gap molto ridotti concentrano maggiormente l’energia delle scariche, favorendo la formazione di crateri più pronunciati e aumentando la rugosità superficiale. All’aumentare della distanza, invece, l’energia tende a distribuirsi in maniera più uniforme, consentendo di ottenere superfici relativamente più regolari. Tuttavia, un’intercapedine troppo elevata può compromettere la stabilità del processo e determinare nuovamente un peggioramento della finitura superficiale.
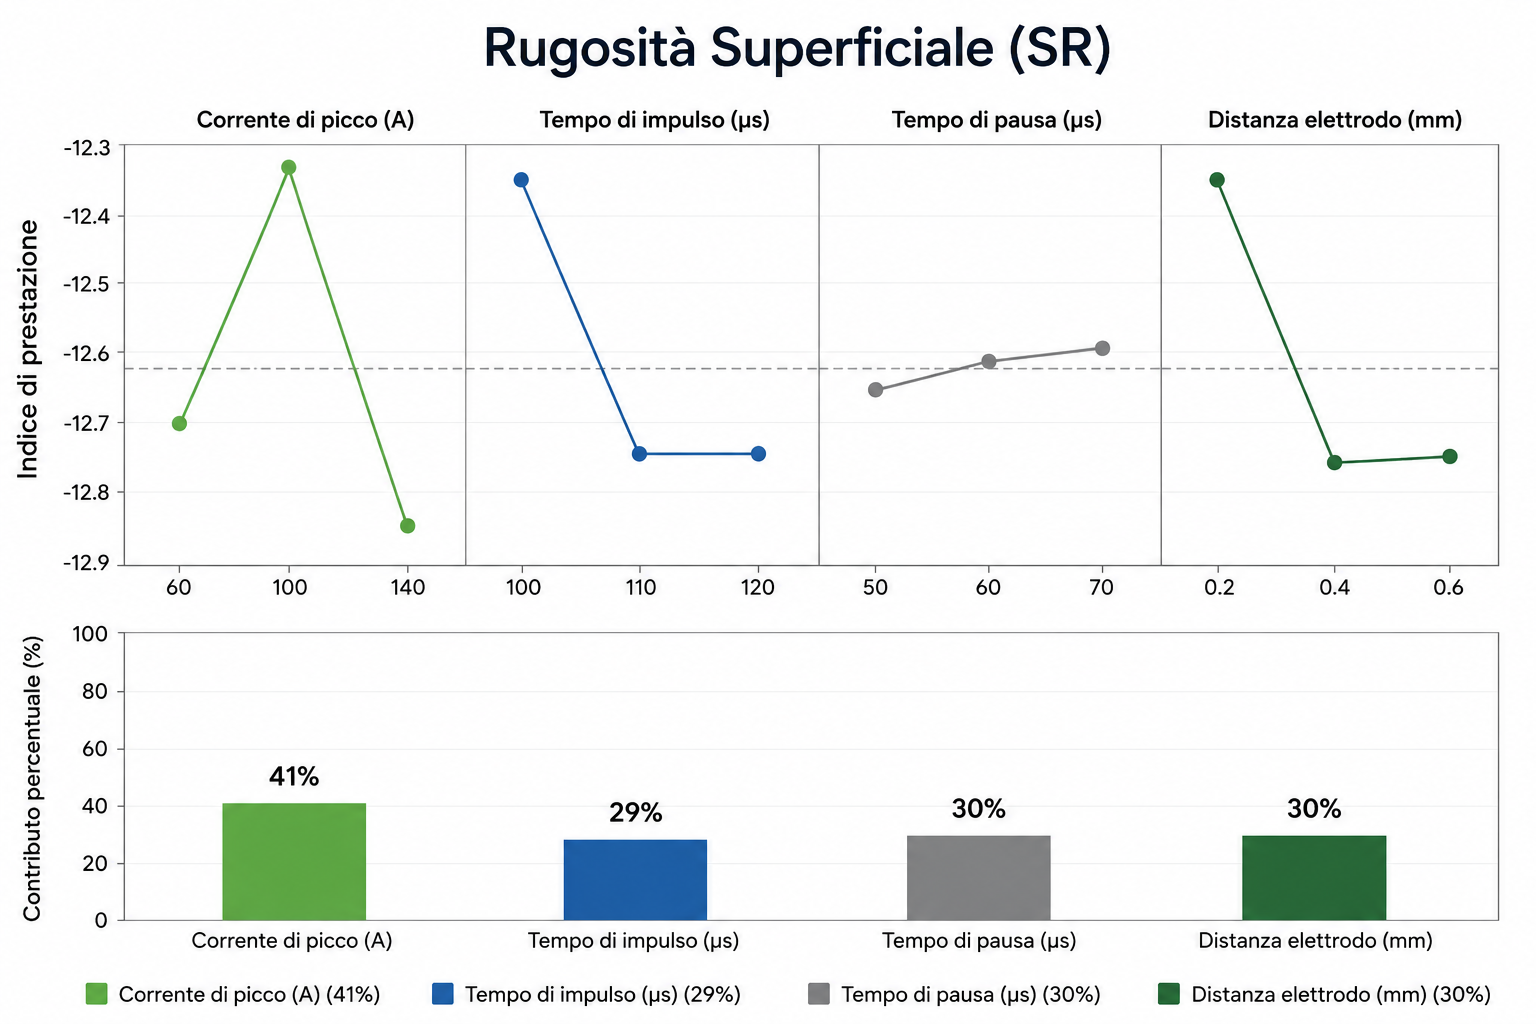
I valori assunti dal rapporto segnale-rumore relativi alla rugosità superficiale mostrano come la corrente di lavorazione costituisca il parametro maggiormente responsabile della variazione della rugosità superficiale. L’energia associata alle scariche rappresenta infatti il fattore dominante nella formazione della topografia superficiale. Anche il tempo di impulso esercita un’influenza significativa, poiché controlla direttamente la quantità di calore trasferita durante ciascuna scarica. Il contributo della distanza elettrodo–pezzo risulta inferiore per quanto comunque non trascurabile, mentre il tempo di pausa rappresenta il parametro meno influente tra quelli analizzati. In sintesi, dall’analisi effettuata emerge chiaramente come corrente e tempo di impulso governino la qualità della superficie ottenuta, mentre distanza dell’elettrodo e tempo di impulso spento svolgono prevalentemente un ruolo di regolazione della stabilità del processo (Figura 9).
Ottimizzazione multi-obiettivo
L’analisi dei parametri di processo ha evidenziato come nella elettroerosione le prestazioni di processo siano strettamente interdipendenti. In particolare, le condizioni che favoriscono un’elevata velocità di asportazione del materiale (MRR) tendono generalmente ad aumentare anche l’usura dell’elettrodo (TWR) e la rugosità superficiale (SR). Questo comportamento riflette il tipico compromesso del processo EDM: un incremento dell’energia di scarica migliora la produttività, ma può penalizzare la qualità della lavorazione e la durata dell’utensile. Ne consegue che non esiste una singola configurazione dei parametri capace di ottimizzare simultaneamente tutte le variabili di risposta, rendendo necessario ricorrere a tecniche di ottimizzazione multi-obiettivo per individuare il miglior equilibrio tra efficienza del processo, usura dell’elettrodo e qualità superficiale.
A questo scopo è stato adottato un approccio di ottimizzazione multi-obiettivo basato sulla combinazione dell’Entropy Weight Method (EWM) e della Grey Relational Analysis (GRA). I dati sperimentali sono stati innanzitutto normalizzati per rendere confrontabili grandezze caratterizzate da unità di misura e ordini di grandezza differenti. Si è poi determinato in maniera oggettiva il peso da attribuire a ciascun parametro di risposta, evitando assegnazioni arbitrarie basate sull’esperienza dell’operatore. In questo modo i tre indicatori di prestazione sono stati fatti confluire in un unico indice sintetico, denominato Grey Relational Grade (GRG). Maggiore è tale valore, migliore risulta il compromesso complessivo tra produttività, usura dell’utensile e qualità superficiale (Figura 10).
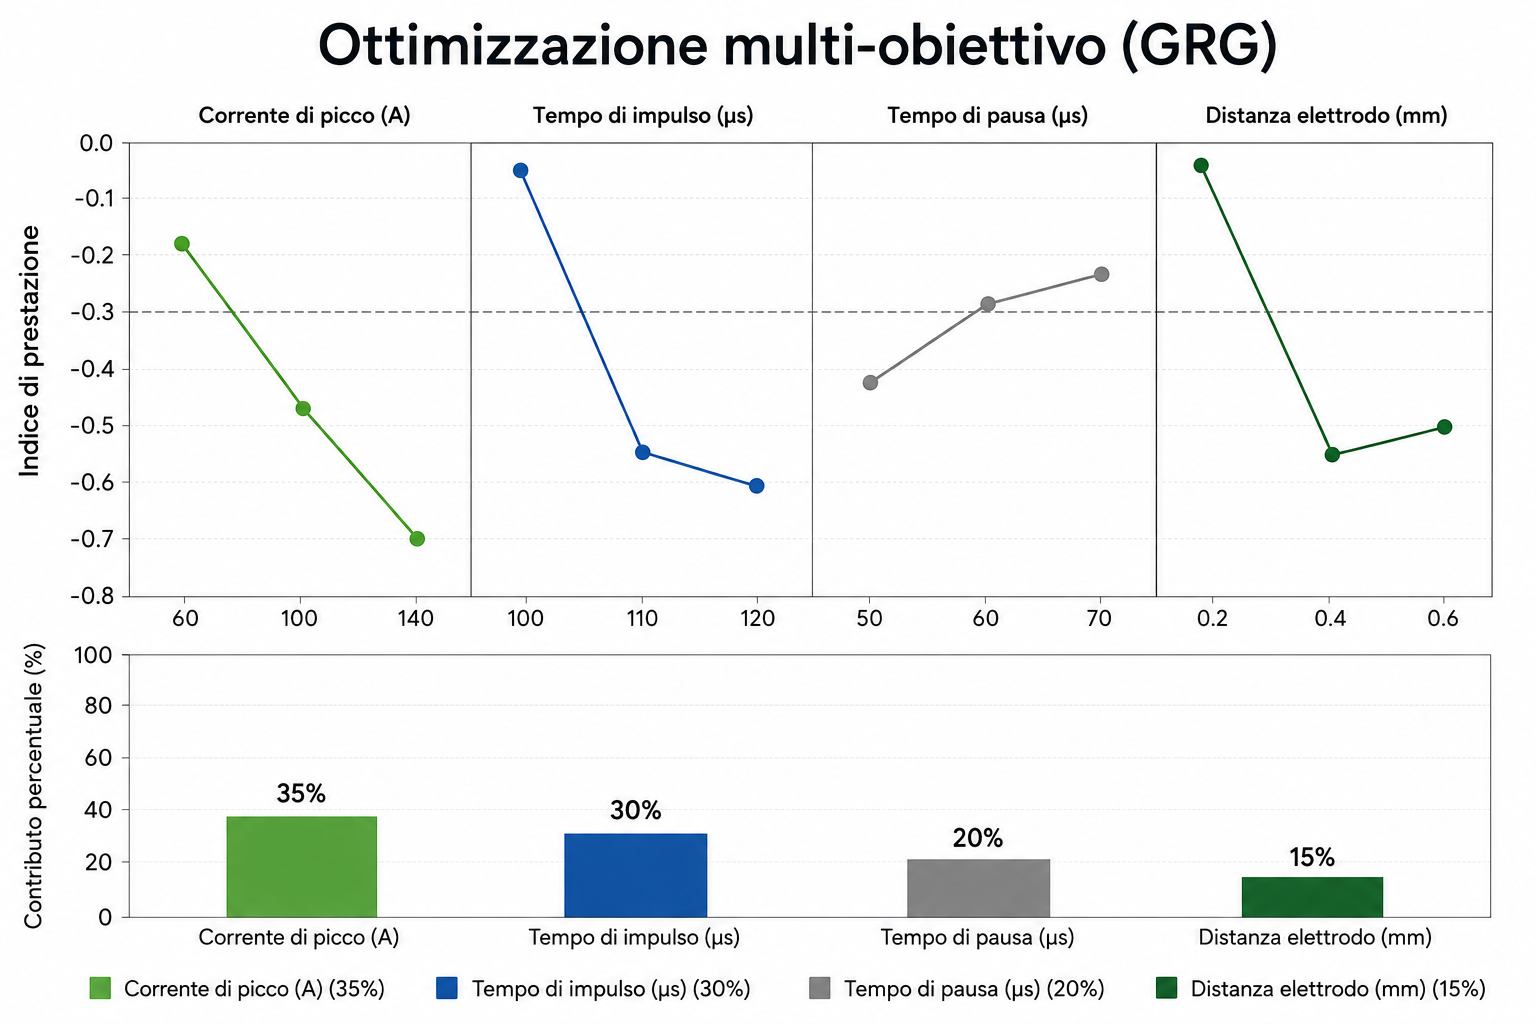
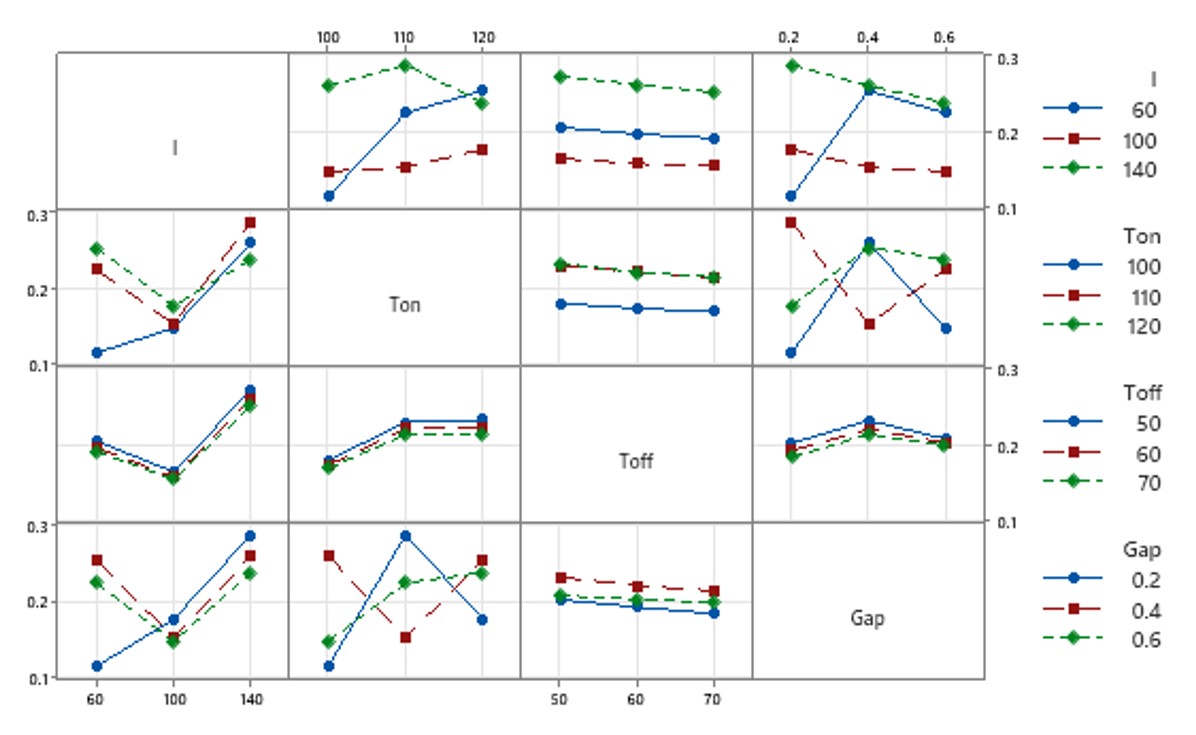
L’andamento del GRG al variare dei parametri di processo conferma il ruolo predominante della corrente anche nell’ottimizzazione complessiva (Figura 11). Il tempo di impulso rappresenta il secondo fattore per importanza, mentre il contributo della distanza elettrodo-pezzo e del tempo di pausa risulta più contenuto. L’analisi combinata dei parametri mostra poi come alcune condizioni operative consentano di ottenere prestazioni molto superiori alle altre. In particolare, la configurazione più vantaggiosa è quella caratterizzata da corrente elevata, tempo di impulso elevato, tempo di pausa ridotto e distanza elettrodo-pezzo intermedia. Questa combinazione permette di raggiungere il miglior equilibrio tra produttività (+1.6%), usura dell’elettrodo (+23.8%) e qualità superficiale (immutata), migliorando del +18% nel suo complesso la performance generale di processo (Tabella 3).
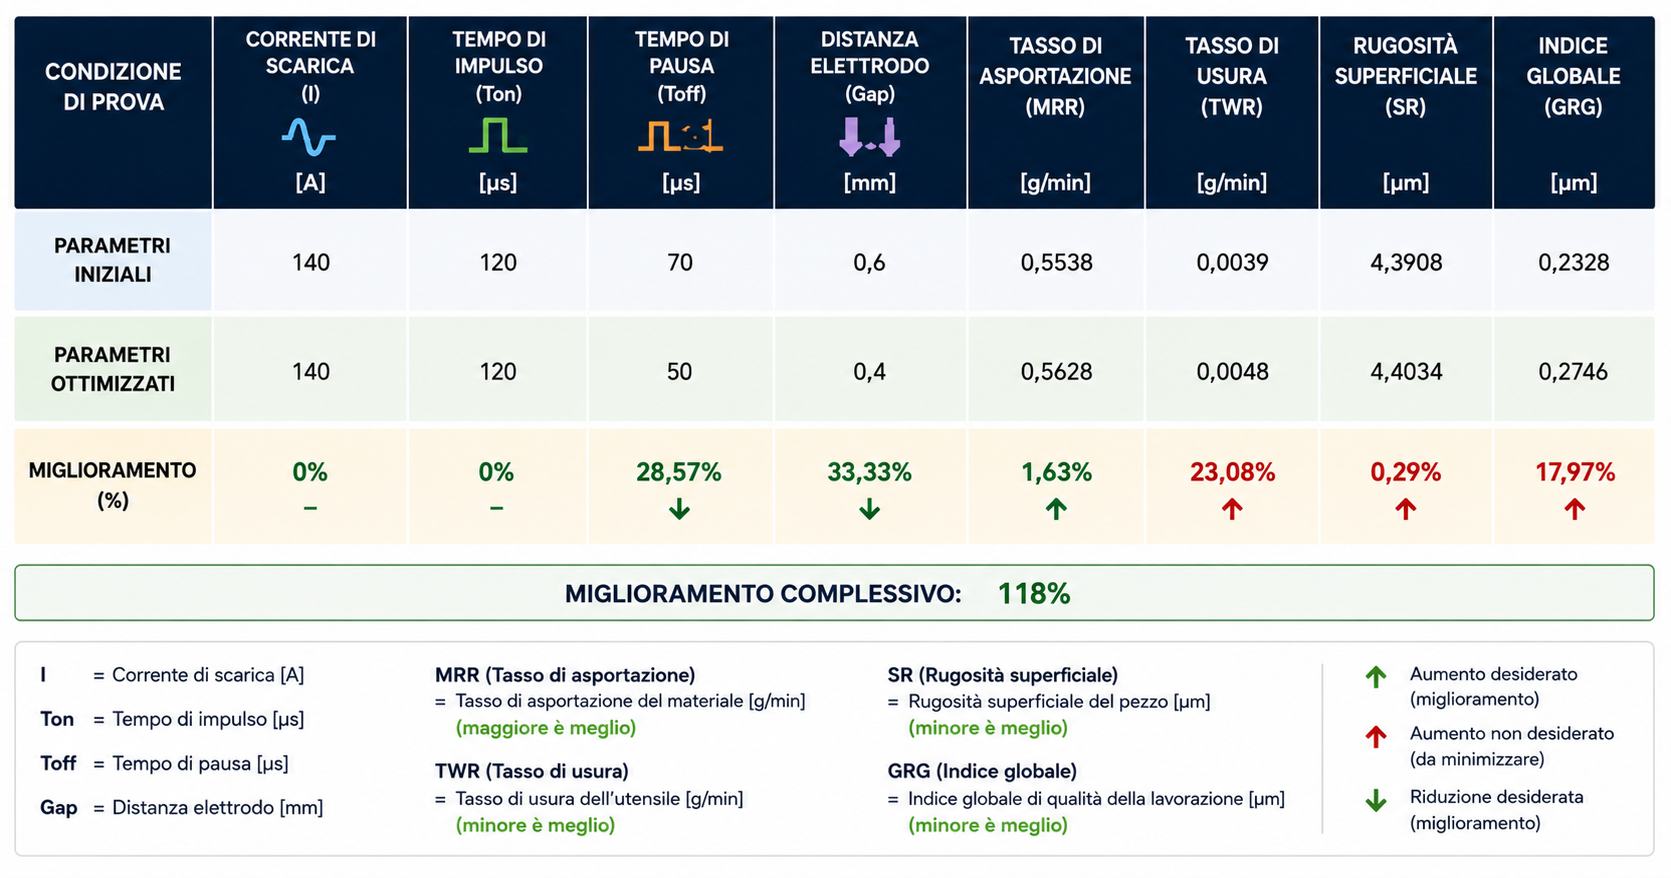
Infine, i risultati dell’ottimizzazione sono stati verificati mediante una prova sperimentale condotta con la configurazione ottimale individuata. Il confronto tra valori previsti e valori misurati ha mostrato una buona corrispondenza, confermando l’efficacia dell’approccio proposto per l’ottimizzazione simultanea delle principali prestazioni del processo EDM. Anche l’osservazione delle superfici lavorate ha confermato il miglioramento ottenuto: nelle condizioni ottimali la superficie appare più regolare, con minore presenza di detriti, microfessure e materiale rifuso rispetto alle condizioni iniziali. Questo conferma l’efficacia dell’approccio proposto per l’ottimizzazione simultanea delle principali prestazioni del processo EDM (Figura 12).
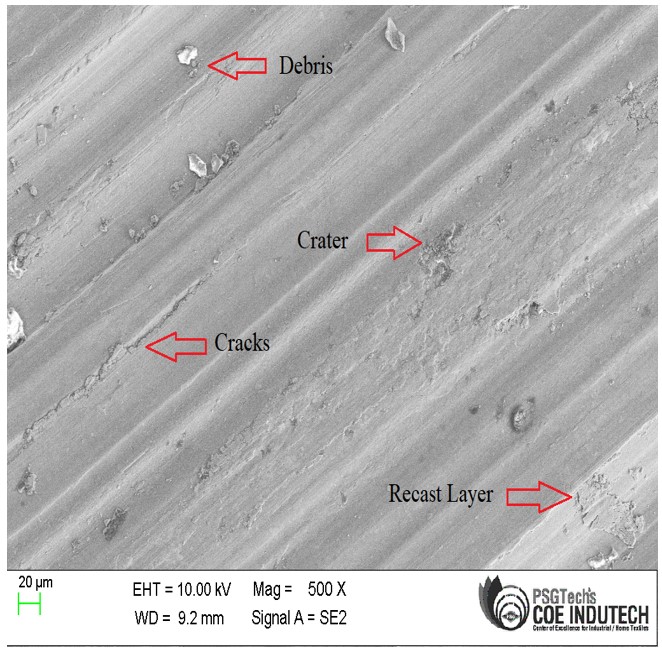
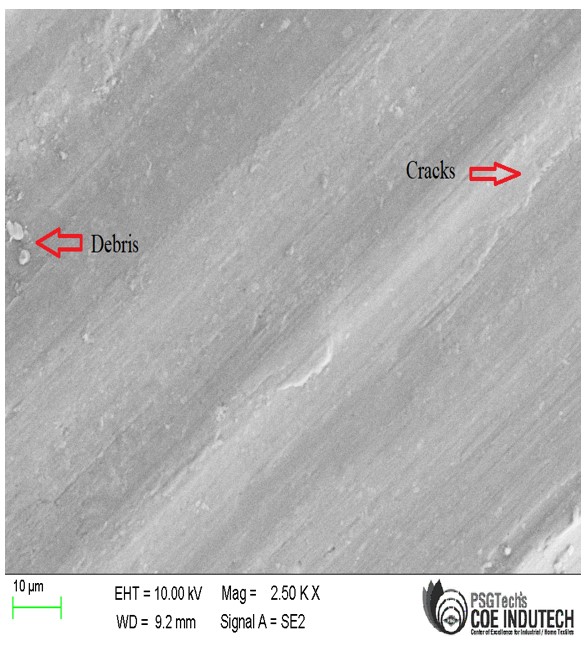
Figura 12. Confronto sullo stato di finitura delle superfici quando lavorate in condizioni: a) nominali; b) condizioni ottimali.
Conclusioni e Raccomandazioni
La presente analisi ha utilizzato un approccio complesso per pianificare e condurre una serie di prove finalizzate a valutare l’influenza dei parametri di ingresso sui principali parametri di risposta del processo EDM. L’indagine è stata condotta su campioni di composito a matrice metallica in alluminio Al7075 rinforzato con carburo di boro (B₄C), realizzati mediante processo di stir casting. I dati raccolti sono stati analizzati mediante varie tecniche statistiche per l’ottimizzazione tanto delle singole risposte che multi-obiettivo.
Da questa analisi sono emerse le seguenti conclusioni operative.
- Tutti i parametri di processo selezionati hanno mostrato un’influenza significativa sulla velocità di asportazione del materiale. I valori massimi si ottengono utilizzando elevati valori di corrente e di tempo di impulso, associati a valori ridotti del tempo di pausa e della distanza tra elettrodo e pezzo. La combinazione ottimale è stata ottenuta per I = 140 A, Ton = 120 ms, Toff = 50 ms, Gap = 0,4 mm.
- Anche la velocità di usura dell’elettrodo è risultata influenzata da tutti i parametri di processo considerati. Il valore minimo del tasso di usura dell’utensile è stato ottenuto per I = 140 A; Ton = 120 ms; Toff = 40 ms; Gap = 0,4 mm.
- Corrente, tempo di impulso e distanza tra elettrodo e pezzo sono risultati i fattori più influenti sulla rugosità superficiale del materiale lavorato. Le migliori condizioni per ottenere la minima rugosità superficiale sono risultate per I = 140 A; Ton = 120 ms; Toff = 50 ms; Gap = 0,6 mm.
- L’aumento di corrente e tempo di impulso comporta un incremento della MRR, della TWR e della SR. Al contrario, un aumento del tempo di pausa e della distanza dell’elettrodo (Gap) tende a ridurre i valori di tutte e tre le variabili di risposta.
- Il metodo dei pesi entropici ha svolto un ruolo determinante nell’ottimizzazione multi-obiettivo, consentendo di attribuire un peso oggettivo ai diversi parametri di risposta. I pesi calcolati sono risultati: MRR = 0,3343; TWR = 0,3314; SR = 0,3343.
- Le migliori prestazioni complessive sono state ottenute con: MRR = 0,5628 mm³/min; TWR = 0,0048 mm³/min; SR = 4,4034 corrispondente ai parametri ottimali di lavorazione di corrente = 140 A; Ton = 120 ms; Toff = 50 ms; Gap = 0,4 mm.
- Una prova successiva, effettuata utilizzando tali parametri ottimizzati, ha evidenziato un miglioramento dell’18% (in termini di Grey Relational Grade, GRG), rispetto alle condizioni di lavorazioni iniziali.
- L’approccio ibrido si è dimostrato molto efficace nel migliorare simultaneamente le prestazioni complessive della lavorazione EDM.
- Le osservazioni SEM hanno confermato che la configurazione ottimale produce superfici lavorate caratterizzate da una quantità minima di detriti e microfessure e dalla sostanziale assenza dello strato rifuso (recast layer), indicando un netto miglioramento della qualità superficiale rispetto alle condizioni iniziali.
Approfondimenti
Mohankumar V…, Santulli C, Fragassa (2024). ‘A Hybrid Design of Experiment Approach in Analyzing the Electrical Discharge Machining Influence on Stir Cast Al7075/B4C Metal Matrix Composites’. DOI: 10.3390/met14020205