Per oltre cinquant’anni la cromatura dura è stata la tecnologia di riferimento per migliorare durezza, resistenza all’usura e durata dei componenti meccanici. Oggi, le restrizioni sull’impiego del cromo esavalente stanno accelerando l’adozione di tecnologie alternative che, oltre a essere più sostenibili, offrono in molti casi prestazioni uguali o superiori.
La cromatura dura ha rappresentato per oltre mezzo secolo una delle tecnologie di rivestimento più diffuse e apprezzate nell’industria meccanica. La capacità di conferire elevata durezza superficiale, buona resistenza all’usura, ridotto coefficiente di attrito e possibilità di ripristino dimensionale dei componenti ha reso il cromo duro una soluzione di riferimento in numerosi settori industriali, tra cui aerospazio, automotive, oleodinamica, energia, produzione di stampi e macchine industriali.
La diffusione della tecnologia è stata favorita dalla relativa semplicità del processo galvanico, dalla disponibilità di impianti consolidati e da costi generalmente competitivi. Per molti anni il cromo duro è stato considerato una soluzione quasi insostituibile, soprattutto nelle applicazioni caratterizzate da severe condizioni di usura.

Negli ultimi decenni, tuttavia, il panorama tecnologico è profondamente cambiato. Le crescenti restrizioni ambientali associate all’utilizzo del cromo esavalente hanno avviato un importante percorso di ricerca volto all’identificazione di processi alternativi. Tale percorso ha inizialmente avuto una forte motivazione normativa, ma nel tempo si è trasformato in una vera e propria opportunità tecnologica.
Le attività di ricerca e sviluppo hanno infatti dimostrato che molte delle tecnologie studiate per sostituire la cromatura dura non solo sono in grado di raggiungere prestazioni equivalenti, ma in diversi casi riescono addirittura a superarle, offrendo vantaggi in termini di resistenza all’usura, comportamento in ambienti corrosivi, durata operativa e sostenibilità dei processi produttivi.
Oggi il tema della sostituzione del cromo duro non riguarda più soltanto il rispetto delle normative ambientali, ma rappresenta uno dei principali ambiti di innovazione nell’ingegneria delle superfici.
Evoluzione del contesto industriale e normativo
Il principale fattore che ha accelerato la ricerca di alternative è stato l’utilizzo del cromo esavalente nei bagni galvanici tradizionali. Tale sostanza è classificata come cancerogena, mutagena e tossica per l’ambiente, rendendo necessarie procedure di gestione e controllo sempre più rigorose.
L’introduzione del regolamento europeo REACH ha rappresentato un punto di svolta per il settore. Le autorizzazioni richieste per l’impiego di composti contenenti Cr(VI), unite ai costi associati alla sicurezza degli operatori, al trattamento dei reflui e alla gestione dei rifiuti speciali, hanno progressivamente ridotto l’attrattività della cromatura tradizionale.
Tuttavia, limitare il dibattito alla sola dimensione normativa sarebbe riduttivo. Numerose aziende che hanno intrapreso programmi di sostituzione hanno constatato che le nuove tecnologie possono generare benefici tecnici ed economici tali da giustificare il cambiamento indipendentemente dalle pressioni legislative.
Un primo contributo fondamentale in questa direzione è stato fornito dall’Hard Chrome Alternatives Team (HCAT), iniziativa promossa dal Dipartimento della Difesa degli Stati Uniti insieme ai principali operatori del settore aeronautico. Il gruppo di lavoro ha sviluppato un approccio innovativo, sottolineando come l’obiettivo non dovesse essere la semplice replica delle caratteristiche del cromo duro, bensì il loro superamento (Box1).
Questo concetto si è rivelato particolarmente importante. Se una tecnologia alternativa fosse in grado soltanto di eguagliare le prestazioni esistenti, le motivazioni economiche per il cambiamento risulterebbero relativamente deboli. Al contrario, la possibilità di ottenere componenti più performanti, più durevoli e meno costosi da mantenere rappresenta un incentivo estremamente efficace per favorire l’adozione industriale.
Requisiti tecnici delle alternative al cromo duro
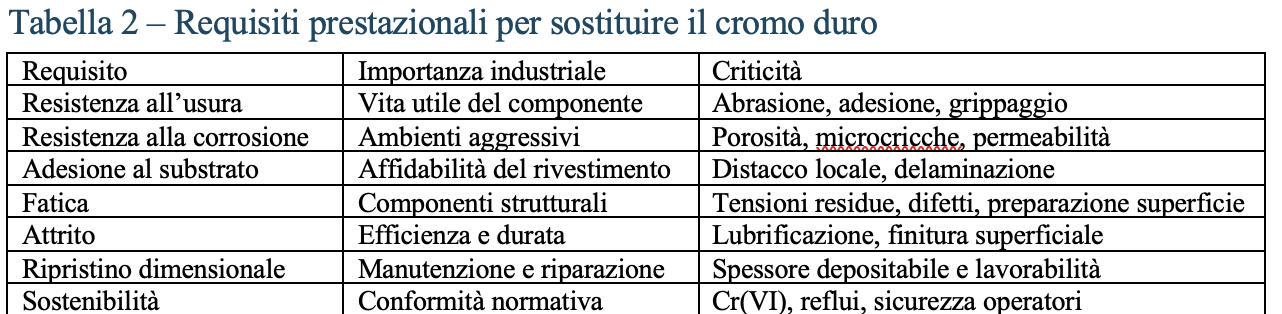
La sostituzione del cromo duro coinvolge numerosi aspetti dell’ingegneria dei materiali e dell’affidabilità strutturale. Un rivestimento alternativo deve infatti garantire contemporaneamente prestazioni elevate in differenti ambiti.
Particolare attenzione deve essere rivolta alla resistenza all’usura, sia abrasiva sia adesiva, poiché molte delle applicazioni tradizionali del cromo riguardano componenti soggetti a sfregamento continuo o a contatti ripetuti. Allo stesso tempo è necessario preservare adeguate caratteristiche di resistenza alla corrosione, specialmente in ambienti aggressivi o in presenza di fluidi industriali.
Un ulteriore aspetto riguarda il comportamento a fatica. La presenza di tensioni residue, difetti interni o fenomeni di infragilimento può infatti compromettere significativamente la vita utile dei componenti. Proprio l’infragilimento da idrogeno costituisce uno dei principali limiti della cromatura tradizionale, in particolare negli acciai ad alta resistenza impiegati nei settori aeronautico e militare.
L’adesione tra rivestimento e substrato rappresenta un altro requisito fondamentale. In molte applicazioni il distacco locale del coating può provocare fenomeni di danneggiamento accelerato e costosi interventi manutentivi.
Non meno importanti risultano gli aspetti industriali. Una tecnologia alternativa deve essere sufficientemente affidabile, ripetibile e facilmente controllabile. Deve inoltre poter essere integrata nei cicli produttivi esistenti senza richiedere investimenti proibitivi e deve risultare applicabile sia nella produzione di nuovi componenti sia nelle attività di manutenzione, riparazione e rigenerazione.
Termospruzzatura e processi HVOF
Tra tutte le tecnologie sviluppate negli ultimi decenni, la termospruzzatura rappresenta senza dubbio la soluzione che ha raggiunto il più elevato livello di maturità industriale.
In particolare, i processi High Velocity Oxygen Fuel (HVOF) costituiscono oggi il principale riferimento per la sostituzione del cromo duro nelle applicazioni ad alte prestazioni.
La tecnologia deriva dall’esperienza accumulata nel settore delle turbine aeronautiche e industriali, dove rivestimenti avanzati vengono utilizzati da molti anni per proteggere componenti esposti a condizioni estreme di temperatura, corrosione e usura.
Nel processo HVOF una miscela di combustibile e ossigeno genera un getto ad alta energia che accelera le particelle di polvere a velocità prossime o superiori a quelle del suono. L’impatto delle particelle sul substrato produce rivestimenti caratterizzati da elevata densità, ridottissima porosità e forte adesione.
I rivestimenti ottenuti mediante HVOF presentano generalmente porosità inferiori all’1%, valori di durezza superiori a quelli della cromatura tradizionale e una notevole resistenza alla propagazione dei fenomeni corrosivi.
Particolarmente diffusi risultano i sistemi basati su carburo di tungsteno e carburo di cromo, in grado di offrire prestazioni eccezionali nelle applicazioni soggette a forte usura. In numerosi casi la vita utile dei componenti trattati mediante HVOF risulta significativamente superiore rispetto a quella ottenibile con il cromo duro.
Un ulteriore vantaggio consiste nell’assenza dei problemi associati all’infragilimento da idrogeno, consentendo l’impiego della tecnologia anche su componenti particolarmente critici dal punto di vista strutturale.
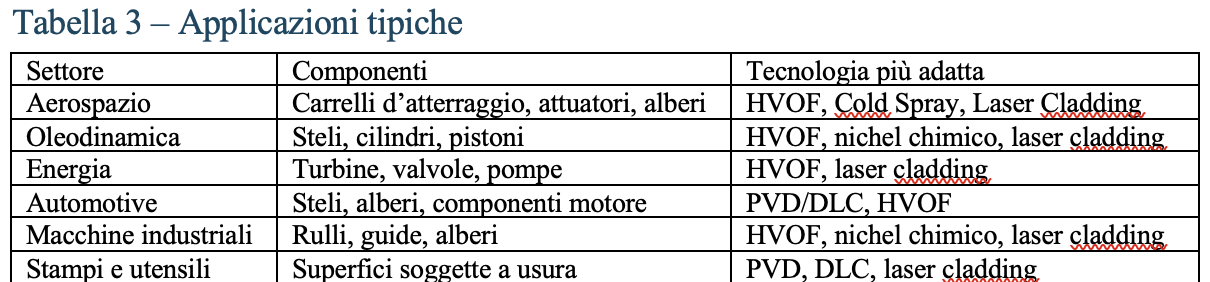
Le principali applicazioni includono carrelli di atterraggio, steli oleodinamici, alberi di trasmissione, rulli industriali, componenti per turbine, pompe, valvole e numerosi elementi soggetti a severe condizioni operative.
Permangono tuttavia alcune limitazioni legate soprattutto alle geometrie dei componenti. Le superfici interne profonde, i piccoli diametri e le cavità difficilmente accessibili continuano a rappresentare una sfida tecnologica, sebbene i più recenti sviluppi delle torce e dei sistemi robotizzati stiano progressivamente ampliando il campo applicativo della tecnologia.
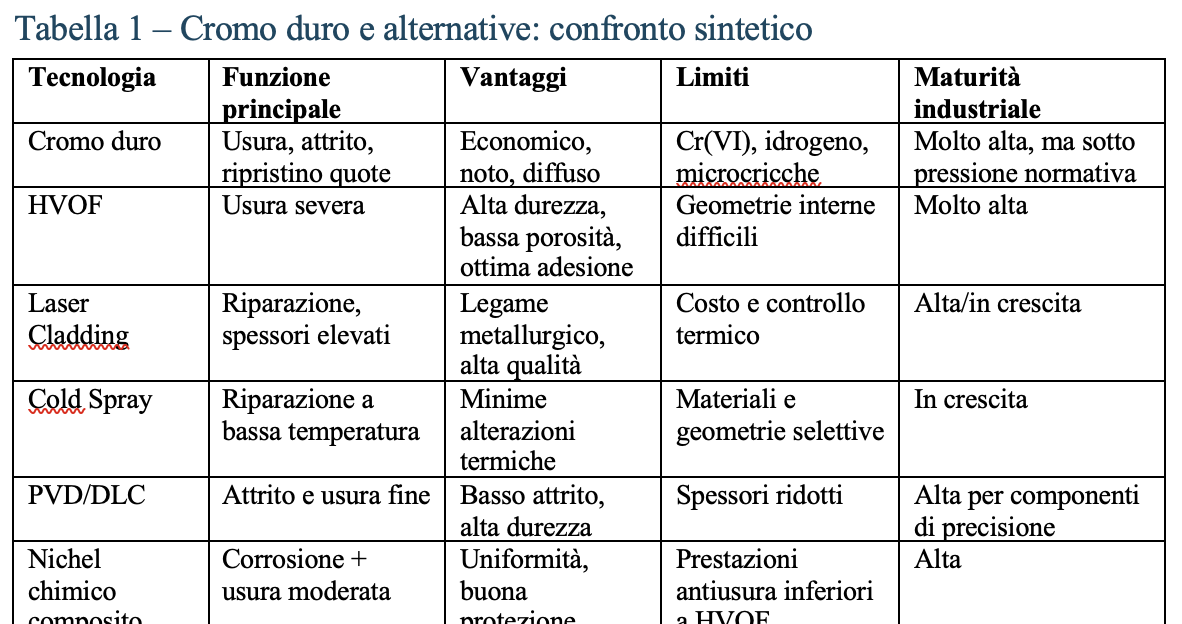
Tecnologie emergenti e complementari
Il panorama delle alternative al cromo duro sta diventando sempre più ampio e diversificato.
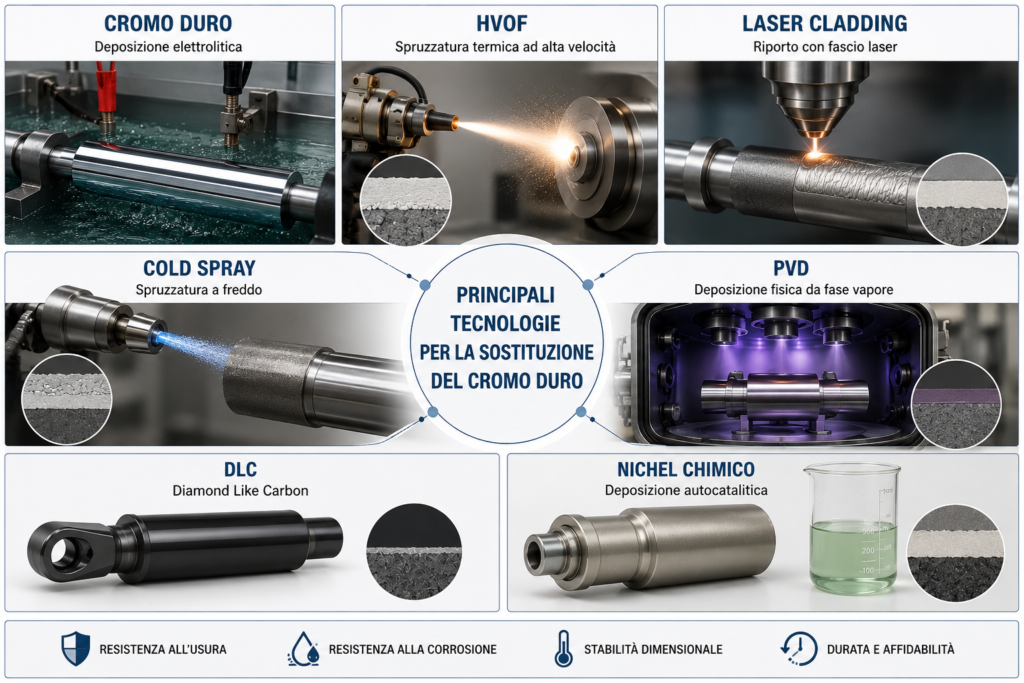
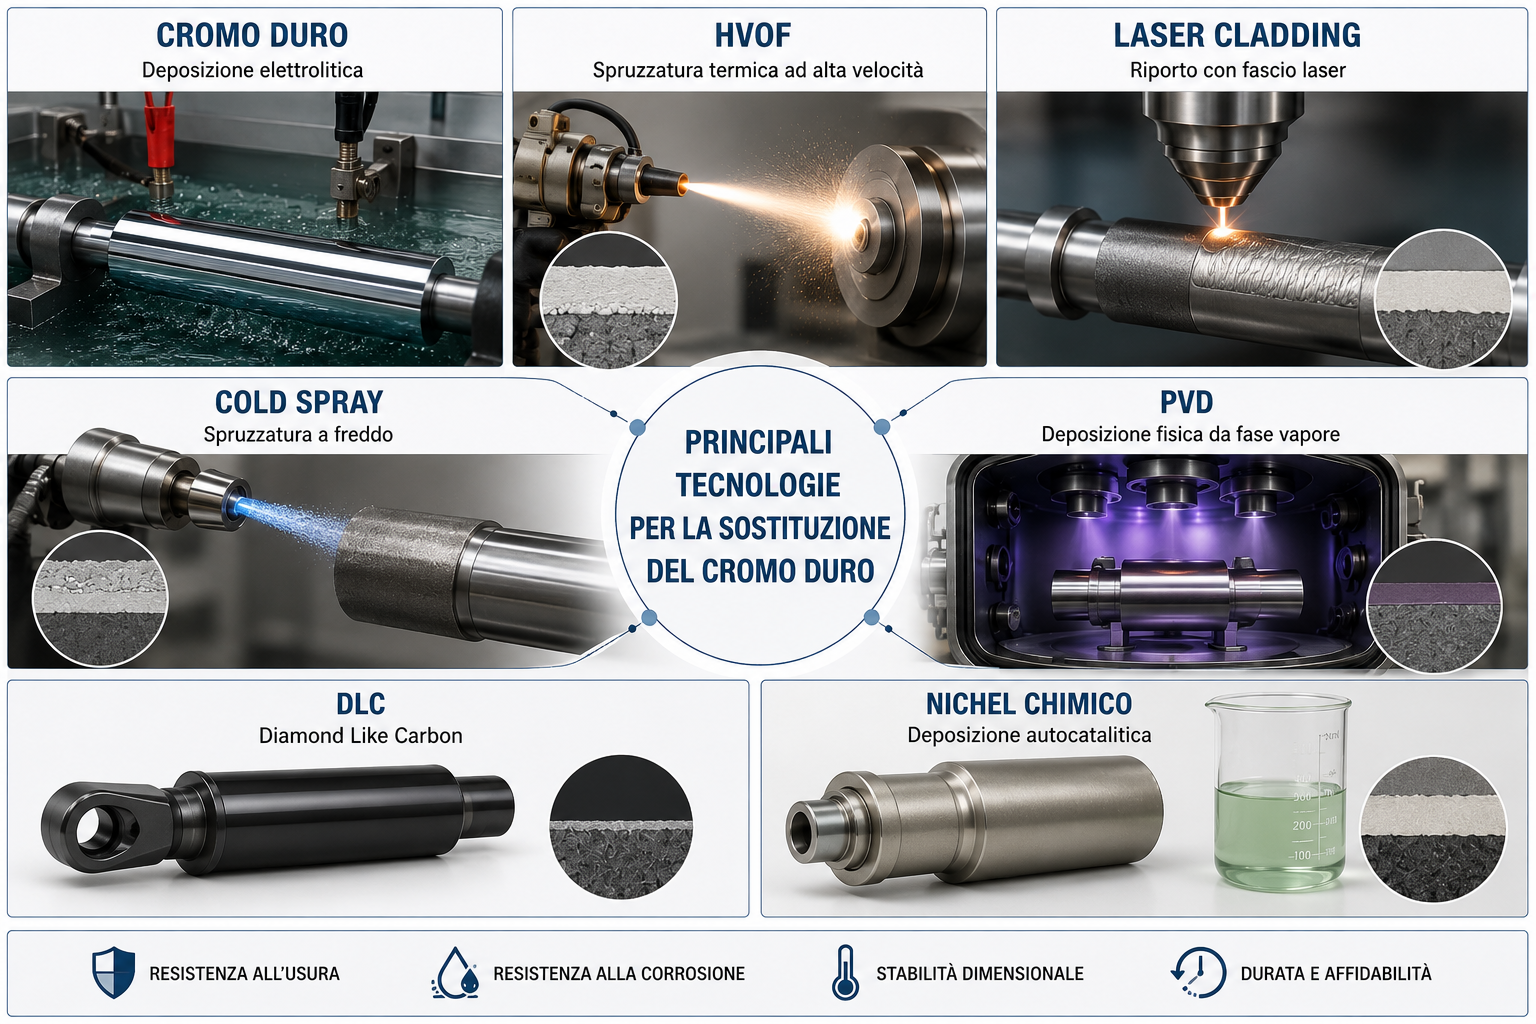
Tra le tecnologie che stanno registrando una rapida crescita merita particolare attenzione il Laser Cladding. In questo processo un fascio laser ad alta potenza fonde simultaneamente il materiale di apporto e una sottile porzione del substrato, generando un legame metallurgico estremamente robusto. La possibilità di depositare spessori elevati, unita all’elevata qualità metallurgica del rivestimento, rende questa tecnologia particolarmente interessante per la riparazione di componenti ad alto valore aggiunto.
Parallelamente si sta affermando il Cold Spray, processo nel quale le particelle vengono accelerate a velocità supersoniche senza raggiungere la fusione. L’assenza di elevate temperature consente di preservare le caratteristiche originarie dei materiali, minimizzando alterazioni microstrutturali e tensioni residue.
Nel campo della tribologia avanzata stanno inoltre acquisendo crescente importanza i rivestimenti PVD (Physical Vapor Deposition) e DLC, ovvero Diamond Like Carbon (Carbonio simil-diamante). Pur non rappresentando sempre una sostituzione diretta della cromatura dura, tali sistemi consentono di ottenere eccezionali prestazioni in termini di attrito e resistenza all’usura, risultando particolarmente interessanti per componenti di precisione e applicazioni automotive.
Una categoria distinta è rappresentata dai rivestimenti in nichel chimico e dai sistemi compositi ottenuti mediante incorporazione di particelle dure o lubrificanti. Queste soluzioni trovano impiego soprattutto nei settori dove la protezione dalla corrosione assume un ruolo prioritario.
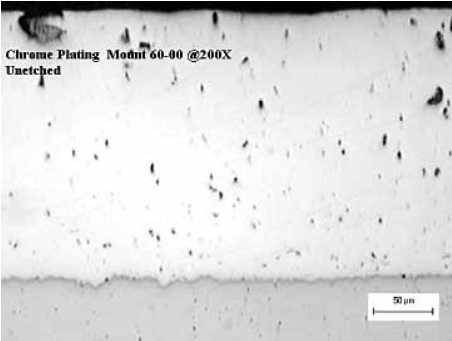
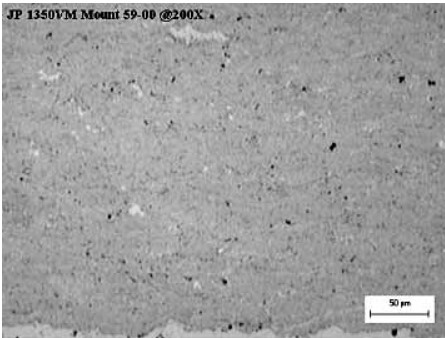
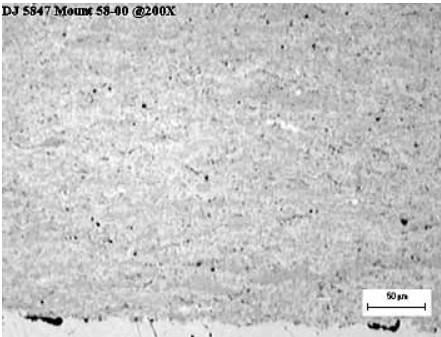
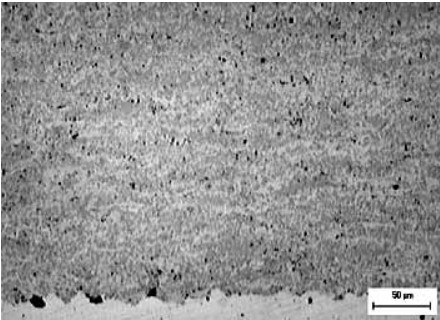
Figura 5, Rivestimento di cromo duro (a) messo a confronto con rivestimenti in WC-10Co-4Cr realizzati attraverso differenti processi HVOF (b-d). Per questi secondi emerge una struttura molto compatta, caratterizzata da una porosità estremamente ridotta e dall’assenza apparente di particelle non completamente fuse (fonte The Welding Institute LTD).
Confronto industriale tra le diverse soluzioni
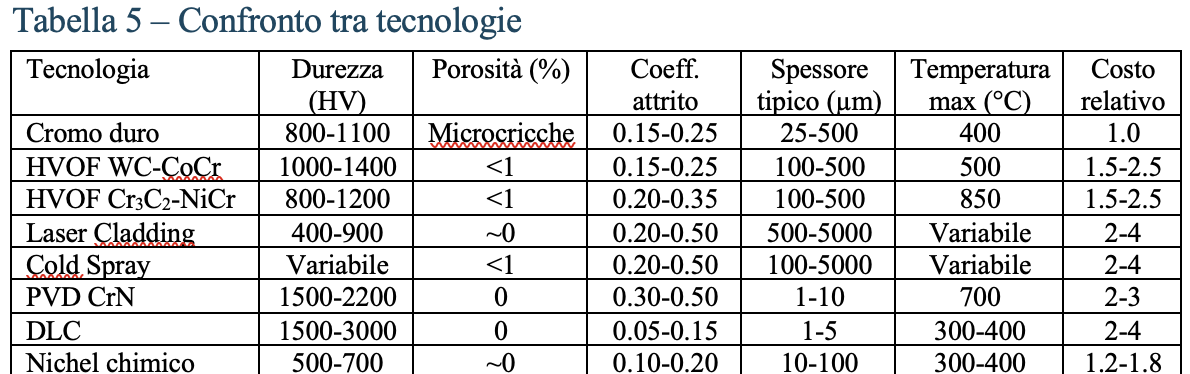
L’evoluzione delle tecnologie disponibili ha evidenziato come non esista una singola alternativa universale al cromo duro.
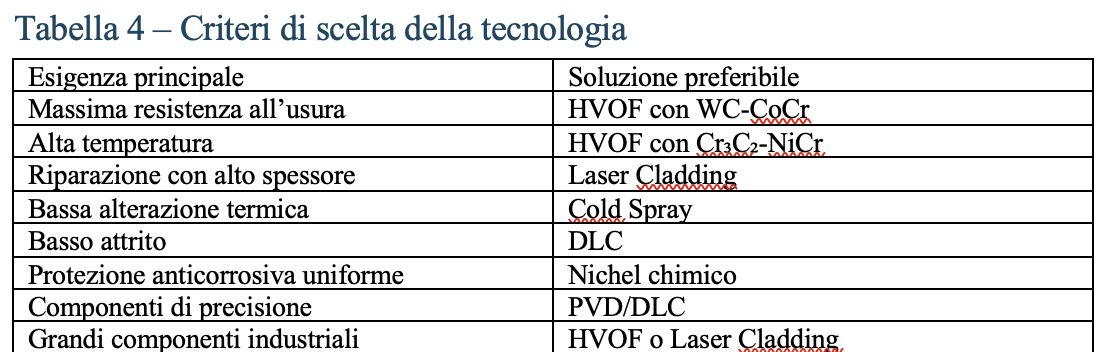
L’HVOF costituisce oggi la scelta preferenziale per applicazioni soggette a usura severa e requisiti elevati di affidabilità. Il Laser Cladding risulta particolarmente efficace nei processi di riparazione e nel recupero dimensionale di componenti costosi. Il Cold Spray offre vantaggi significativi sui materiali sensibili alle alte temperature. I rivestimenti PVD e DLC eccellono nelle applicazioni tribologiche ad alta precisione, mentre il nichel chimico mantiene un ruolo importante nei contesti caratterizzati da elevate esigenze anticorrosive.
La selezione della tecnologia più appropriata richiede pertanto una valutazione integrata delle condizioni operative, delle caratteristiche del componente, delle prestazioni richieste e dei costi complessivi lungo il ciclo di vita del prodotto.
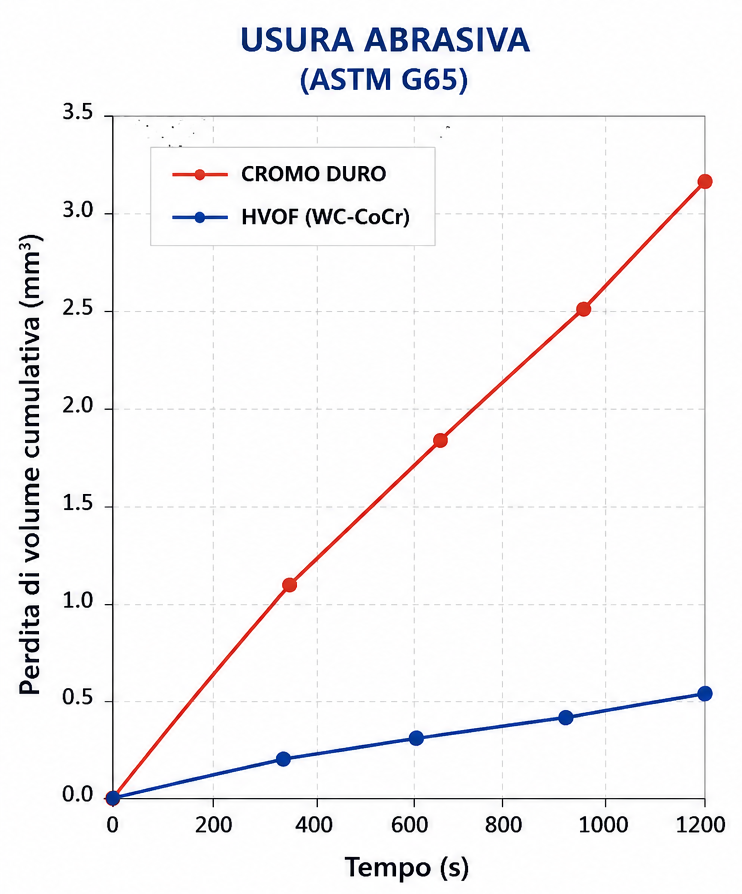
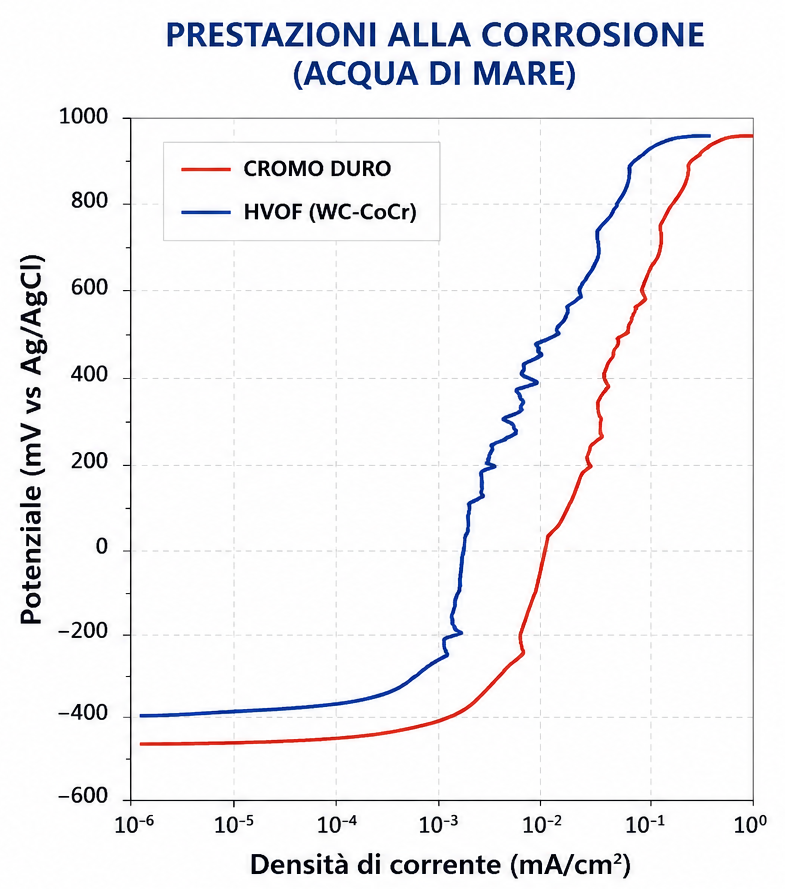
Figura 6. Confronto semplificato tra cromatura dura e rivestimenti HVOF (High Velocity Oxygen Fuel). A sinistra, andamento della perdita volumetrica durante prove di usura abrasiva secondo ASTM G65: il rivestimento HVOF mostra una resistenza all’usura significativamente superiore, con una perdita di materiale fino a 4–5 volte inferiore rispetto al cromo duro. A destra, confronto qualitativo delle curve di polarizzazione in acqua di mare, che evidenzia prestazioni anticorrosive comparabili tra le due tecnologie. I risultati confermano come i rivestimenti HVOF rappresentino una delle principali alternative alla cromatura dura nelle applicazioni industriali soggette a usura e corrosione.
Prospettive future
Le attività di ricerca attualmente in corso sono orientate verso l’ottimizzazione dei processi esistenti e lo sviluppo di nuove architetture di rivestimento.
In questo contesto, accanto all’HVOF, sta assumendo crescente interesse anche il processo HVAF (High Velocity Air Fuel), che può essere considerato una sua evoluzione tecnologica. A differenza dell’HVOF, che utilizza ossigeno come comburente, l’HVAF impiega aria compressa, lavorando a temperature inferiori ma con velocità delle particelle molto elevate. Questa combinazione consente di limitare l’ossidazione e la degradazione dei carburi durante il volo, ottenendo rivestimenti più densi, con minore contenuto di ossidi e migliore integrità microstrutturale.
Tali caratteristiche risultano particolarmente interessanti per i rivestimenti a base di WC-CoCr, oggi tra i più studiati nella sostituzione del cromo duro. La minore temperatura del processo HVAF permette infatti di preservare meglio le fasi dure, migliorando potenzialmente la resistenza all’usura, la tenacità e la stabilità del coating. Per questo motivo, l’HVAF viene oggi considerato una delle evoluzioni più promettenti dei processi di thermal spray destinati alle applicazioni più severe, pur richiedendo ancora ulteriori attività di qualificazione nei settori più regolamentati.
Particolare interesse è rivolto poi ai sistemi multistrato, ai rivestimenti nanostrutturati e alle soluzioni ibride capaci di combinare i vantaggi di differenti tecnologie. Parallelamente, l’introduzione di sistemi di monitoraggio digitale, controllo in tempo reale e algoritmi di intelligenza artificiale sta migliorando la qualità e la ripetibilità dei processi di deposizione.
In prospettiva, il concetto stesso di sostituzione del cromo duro potrebbe lasciare spazio a una visione più ampia basata sulla progettazione funzionale delle superfici, nella quale il rivestimento viene selezionato e ottimizzato in funzione delle specifiche esigenze operative del componente.
La sostituzione del cromo duro rappresenta oggi uno dei principali ambiti di innovazione nell’ingegneria delle superfici. Ciò che inizialmente era nato come una risposta alle pressioni normative si è progressivamente trasformato in un’opportunità di miglioramento tecnologico. Più che una semplice sostituzione di processo, il settore sta vivendo una profonda evoluzione che porterà alla progressiva affermazione di superfici sempre più performanti, sostenibili e specificamente progettate per le esigenze delle moderne applicazioni industriali.