Nell’industria Aerospace & Defense la misura non è più una verifica a valle, ma uno strumento di prevenzione. Rivestimenti, leghe leggere, trattamenti superficiali e dati di processo devono essere controllati con metodi rapidi, tracciabili e non distruttivi. Dalla fluorescenza a raggi X alla misura della conducibilità elettrica, la metrologia industriale sta entrando nel cuore della produzione aerospaziale, dove pochi micron possono incidere su durata, sicurezza e conformità di un componente.
Il punto in cui la qualità smette di essere un controllo
Nel settore aerospace la parola qualità ha un significato diverso rispetto a molti altri comparti industriali. Non indica soltanto la conformità a una specifica tecnica e non si esaurisce nel superamento di un collaudo finale. È una condizione che deve accompagnare il componente per tutta la sua vita operativa, spesso in ambienti dove temperatura, vibrazioni, corrosione e sollecitazioni meccaniche mettono continuamente alla prova materiali e rivestimenti.
Un elemento strutturale, un connettore, una parte trattata galvanicamente o un componente elettronico di bordo devono garantire prestazioni stabili nel tempo, anche dopo cicli termici ripetuti o esposizione ad atmosfere aggressive. Per questo il controllo qualità, nell’Aerospace & Defense, sta cambiando funzione: da attività ispettiva a leva di progettazione, prevenzione e gestione del rischio.

Nel settore Aerospace & Defense, questo passaggio è particolarmente evidente nelle applicazioni affrontate da Helmut Fischer, dove la misura non viene considerata soltanto come verifica finale, ma come strumento per controllare la stabilità del processo produttivo.
Il coating non è una finitura: è una funzione
Nel linguaggio comune il rivestimento viene spesso percepito come uno strato protettivo applicato alla fine del processo. Nell’industria aerospace, invece, il coating è parte della funzione del componente. Può contribuire alla resistenza alla corrosione, alla conducibilità elettrica, alla durezza superficiale, alla protezione ambientale o al mantenimento delle tolleranze dimensionali.
Questo vale per trattamenti come zinco-nichel, nichel-fosforo, cromo, rame, cadmio, anodizzazione dell’alluminio, coating KTL e strutture multilayer. Ognuno risponde a esigenze diverse, ma tutti condividono lo stesso punto critico: devono essere applicati in modo controllato e verificabile.
Uno spessore eccessivo può alterare una tolleranza. Uno spessore insufficiente può ridurre la protezione. Una variazione locale, magari su una superficie curva o in una zona difficilmente raggiungibile, può trasformarsi in un punto debole. Per questo la domanda decisiva non è più soltanto “il coating è stato applicato?”, ma “possiamo dimostrare che è stato applicato nel modo corretto, nel punto corretto, con continuità e con dati tracciabili?”.
Secondo l’esperienza applicativa di Helmut Fischer, una delle esigenze più ricorrenti nella filiera aerospace riguarda proprio la possibilità di combinare precisione, rapidità di controllo e piena tracciabilità del dato, soprattutto quando si lavora su coating metallici, multilayer e componenti ad alto valore.
Misurare senza distruggere
La misura non distruttiva ha assunto un ruolo centrale perché risponde a una tensione tipica dell’aerospace: controllare di più, più velocemente, preservando componenti spesso costosi e ad alto valore aggiunto. In passato alcune verifiche richiedevano prove distruttive, sezionamenti metallografici o controlli a campione. Oggi la pressione sulla supply chain, l’esigenza di ridurre scarti e la richiesta di documentazione sempre più puntuale rendono questi approcci insufficienti quando utilizzati da soli.
Tecnologie come induzione magnetica, correnti parassite, fluorescenza a raggi X e misura della conducibilità elettrica permettono di verificare caratteristiche diverse del componente senza alterarlo. La scelta del metodo dipende dal materiale di base, dal tipo di rivestimento, dallo spessore atteso, dalla geometria e dal livello di informazione richiesto.
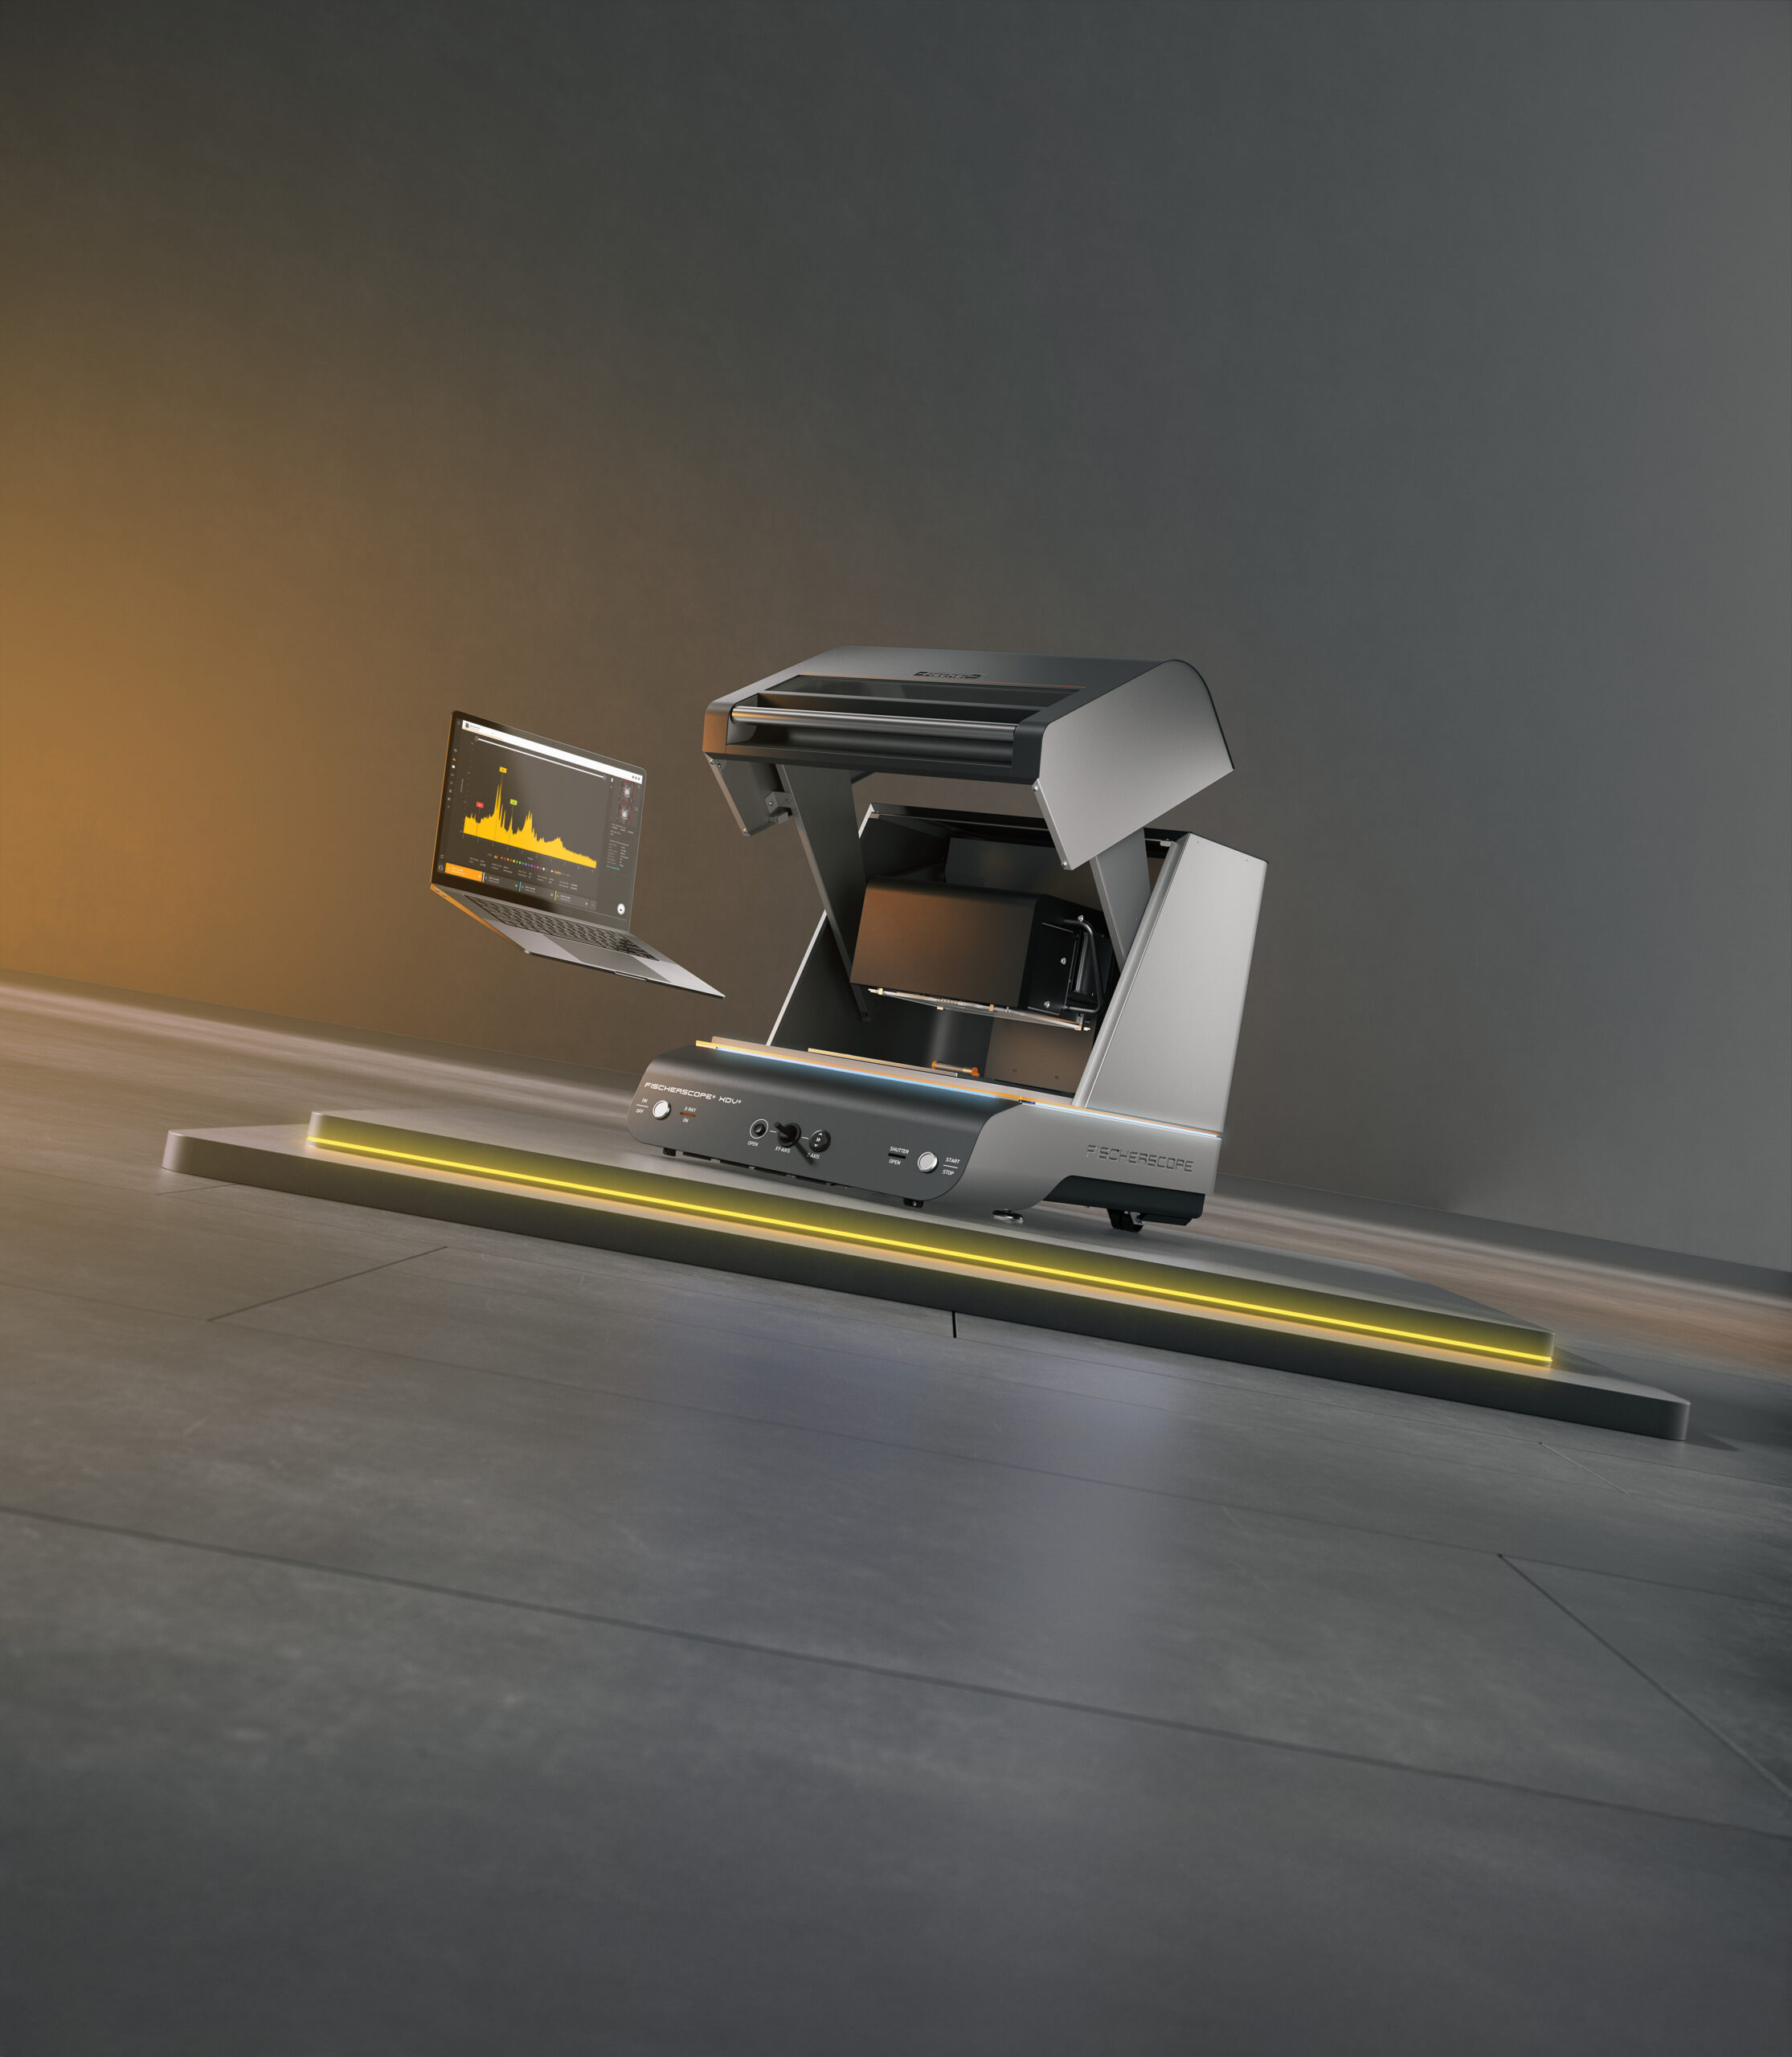
La fluorescenza a raggi X è una delle tecniche più rilevanti quando occorre analizzare coating metallici, composizione elementare e strutture multilayer. Il campione viene irradiato e gli elementi presenti emettono segnali caratteristici, dai quali è possibile ricavare informazioni sulla composizione e sullo spessore. Il vantaggio industriale è evidente: in molti casi si ottengono dati rapidi, ripetibili e utilizzabili per il controllo di processo senza danneggiare il componente.
Le tecnologie XRF utilizzate da Helmut Fischer trovano applicazione proprio in questi contesti, perché consentono di analizzare rivestimenti complessi e composizioni elementari senza alterare il campione. È un aspetto particolarmente rilevante nei componenti aerospace ed elettronici, dove il valore del pezzo e i requisiti di affidabilità rendono spesso impraticabili controlli distruttivi estesi.
Perché l’XRF è importante nei multilayer
Nei rivestimenti composti da più strati, il problema non è solo sapere “quanto” materiale è stato depositato, ma distinguere i contributi dei diversi elementi e dei diversi livelli. La fluorescenza a raggi X consente di leggere segnali elementari specifici e, con adeguata calibrazione, di analizzare combinazioni coating/substrato difficili da gestire con metodi più semplici. È un aspetto particolarmente utile nei componenti aerospace ed elettronici, dove il campione non può essere sacrificato.
La geometria è spesso il vero ostacolo
In teoria, misurare uno spessore sembra un’operazione semplice. Nella pratica aerospace, però, raramente il componente ideale è una superficie piana, ampia e facilmente accessibile. Le misure devono essere eseguite su parti cilindriche, superfici curve, scanalature, fori profondi, piccoli componenti elettronici, zone con rugosità elevata o aree in cui materiali differenti convivono nello stesso pezzo.
Questo cambia radicalmente il problema. L’accuratezza non dipende soltanto dalla tecnologia di misura, ma anche dalla sonda, dal posizionamento, dalla preparazione della procedura e dalla capacità di compensare effetti geometrici. Una misura eseguita nel punto sbagliato, o con uno strumento non adatto alla forma del componente, può generare un dato apparentemente preciso ma poco rappresentativo.
Per questo motivo, nelle applicazioni più critiche, la scelta dello strumento non può essere separata dall’analisi del componente. Materiale, raggio di curvatura, accessibilità del punto di misura, rugosità e struttura del coating influenzano direttamente la qualità del dato. La metrologia diventa quindi un’attività applicativa, non soltanto strumentale.
Dal risultato al dato: la tracciabilità come requisito tecnico
Nel settore Aerospace & Defense una misura non documentata ha un valore limitato. Il dato deve poter essere ricondotto allo strumento, all’operatore, al componente, alla procedura e al momento in cui è stato acquisito. Questa esigenza non è solo amministrativa: è parte della gestione del rischio.
Standard e riferimenti come AS/EN 9100, ISO 17025, ASTM B568 e DIN ISO 3497 contribuiscono a definire un contesto in cui la qualità non riguarda soltanto l’esito del controllo, ma anche la solidità del sistema che lo produce. La filiera aerospace richiede infatti tracciabilità, ripetibilità, gestione documentale e capacità di dimostrare la conformità durante audit e verifiche.
Il dato non resta più confinato nello strumento o nel report finale, ma viene archiviato, associato a un inspection plan e reso disponibile per analisi statistiche, confronti tra lotti e monitoraggio della stabilità produttiva. La misura diventa così un’informazione di processo.
Per Helmut Fischer, la digitalizzazione del dato metrologico rappresenta uno dei passaggi chiave del controllo qualità moderno: non basta misurare correttamente, occorre rendere il risultato disponibile, confrontabile e tracciabile lungo il processo.
Tre parametri da tenere sotto controllo
- Spessore del rivestimento: incide su protezione, tolleranze e durata operativa del componente.
- Composizione del coating e dei bagni galvanici: aiuta a intercettare variazioni di processo, contaminazioni e scostamenti rispetto alla specifica.
- Conducibilità elettrica del materiale: può fornire indicazioni su trattamenti termici, condizioni metallurgiche e variazioni delle proprietà del materiale.
Il bagno galvanico entra nel controllo qualità
Quando si parla di coating, l’attenzione si concentra spesso sul componente finito. Ma una parte decisiva della qualità nasce prima, nella stabilità del bagno galvanico. Se la composizione chimica del bagno cambia, possono cambiare uniformità del deposito, composizione del rivestimento, ripetibilità del processo e prestazioni finali.
Monitorare il bagno significa quindi spostare il controllo a monte, prima che l’anomalia diventi un difetto sul pezzo. Le tecnologie XRF permettono di analizzare le soluzioni galvaniche in modo rapido, riducendo il ricorso a preparazioni complesse e offrendo una lettura tempestiva di variazioni o contaminazioni.
Anche nel controllo dei bagni galvanici, l’approccio di Helmut Fischer è orientato alla prevenzione: monitorare la composizione della soluzione significa ridurre il rischio che una variazione chimica si trasformi in una non conformità sul componente finito. In produzioni ad alta affidabilità, questa possibilità ha un valore strategico perché consente di intervenire sul processo prima che la deviazione si propaghi lungo la catena produttiva.
La conducibilità come indizio sul materiale
La misura della conducibilità elettrica è un ambito spesso meno visibile, ma molto significativo. Nei componenti in alluminio, rame e leghe non ferrose, la conducibilità può fornire informazioni sulle condizioni del materiale, sugli effetti dei trattamenti termici e su possibili alterazioni dovute a stress o esposizione a temperature elevate.
In molte applicazioni aerospace, le proprietà meccaniche e metallurgiche non possono essere verificate con prove distruttive su ogni componente. La conducibilità diventa allora un indicatore utile per controllare la stabilità del materiale e correlare variazioni fisiche a condizioni di processo o di esercizio. Non sostituisce tutte le verifiche metallurgiche, ma può integrarsi efficacemente in un sistema di controllo qualità più ampio.
Questo tipo di controllo è destinato a diventare sempre più importante con la diffusione di leghe leggere e materiali ad alte prestazioni, dove il rapporto tra peso, resistenza e stabilità nel tempo rappresenta uno dei principali driver progettuali.
Digitalizzare non significa solo archiviare
La digitalizzazione del quality control non consiste nel trasformare un report cartaceo in un file PDF. Il vero salto avviene quando la procedura di misura diventa guidata, ripetibile e collegata al processo produttivo. Gli inspection plan permettono di indicare all’operatore i punti da misurare, riducono la variabilità tra turni o stabilimenti e facilitano la raccolta automatica dei risultati.
In aerospace questo aspetto è particolarmente rilevante perché la qualità documentale è parte del prodotto. Un componente conforme ma privo di documentazione adeguata può diventare problematico quanto un componente fuori specifica. Per questo la gestione digitale dei dati di misura sta diventando un elemento competitivo, oltre che un requisito operativo.
La possibilità di collegare strumenti, software, procedure e report consente di trasformare il controllo qualità in un sistema più robusto. Il dato non viene più raccolto solo per dimostrare la conformità, ma anche per individuare tendenze, anticipare derive di processo e migliorare la ripetibilità delle verifiche nel tempo.
La nuova funzione della metrologia aerospace
L’evoluzione dell’Aerospace & Defense sta portando la metrologia fuori dal laboratorio e sempre più vicino alla produzione. Non perché il laboratorio perda importanza, ma perché la qualità deve essere costruita lungo il processo, non soltanto certificata alla fine.
Le tecnologie di misura non distruttive permettono di aumentare la frequenza dei controlli, preservare componenti ad alto valore, ridurre gli scarti, migliorare la tracciabilità e integrare la qualità nei processi Industry 4.0. Il loro contributo non è soltanto tecnico, ma organizzativo: rendono la misura più accessibile, più documentabile e più utile per prendere decisioni rapide.
La sfida, per le aziende aerospace, non è scegliere una tecnologia in astratto. È costruire un sistema di misura coerente con i materiali, i coating, le geometrie, gli standard e i rischi specifici della propria produzione. Quando questo accade, il controllo qualità smette di essere un costo necessario e diventa una forma di affidabilità industriale.
Helmut Fischer e il controllo qualità industriale
Helmut Fischer sviluppa tecnologie di misura per il controllo qualità industriale nei settori aerospace, automotive, elettronica, galvanica e metal finishing. Le soluzioni dell’azienda coprono applicazioni come misura degli spessori dei rivestimenti, analisi XRF, controllo dei materiali, monitoraggio dei bagni galvanici, misura della conducibilità elettrica e automazione del quality control.
Grazie a una presenza internazionale e a una forte competenza applicativa, Helmut Fischer supporta aziende manifatturiere e laboratori nella scelta di strumenti e metodi di misura adatti ai processi più critici. Nel settore Aerospace & Defense, questo significa aiutare la filiera a trasformare la misura in un elemento concreto di sicurezza, tracciabilità e affidabilità nel tempo.