Con il continuo aumento delle esigenze applicative e delle condizioni di lubrificazione sempre più severe, i danni superficiali causati dalle indentazioni prodotte da particelle contaminanti sono diventati una delle modalità tipiche di danneggiamento dei cuscinetti. Per quantificare l’ambiente di contaminazione in cui operano i cuscinetti, SKF ha sviluppato un metodo analitico basato sull’ispezione delle superfici dei cuscinetti.
Questo metodo prevede il conteggio delle indentazioni e la caratterizzazione delle loro caratteristiche geometriche, combinate con il Generalized Bearing Life Model (GBLM) di SKF, per effettuare una valutazione del rischio relativa alle prestazioni del cuscinetto e ai potenziali danni. Rispetto ad altri metodi indiretti di valutazione, questo approccio consente di determinare con maggiore affidabilità le reali condizioni di contaminazione presenti nell’applicazione.
Influenza della contaminazione particellare sulle prestazioni dei cuscinetti
La contaminazione da particelle nei cuscinetti volventi rappresenta una causa frequente di danneggiamento superficiale. Quando le particelle vengono trascinate nella zona di contatto, subiscono deformazioni dovute alle elevate pressioni hertziane, generando indentazioni sulla superficie di contatto.

Attorno a tali indentazioni si sviluppano spesso cricche e sfaldamenti superficiali (spalling), conseguenza dell’interazione tra pressioni idrodinamiche, tensioni subsuperficiali, forze di trazione locali e concentrazioni di tensione (figura 1).
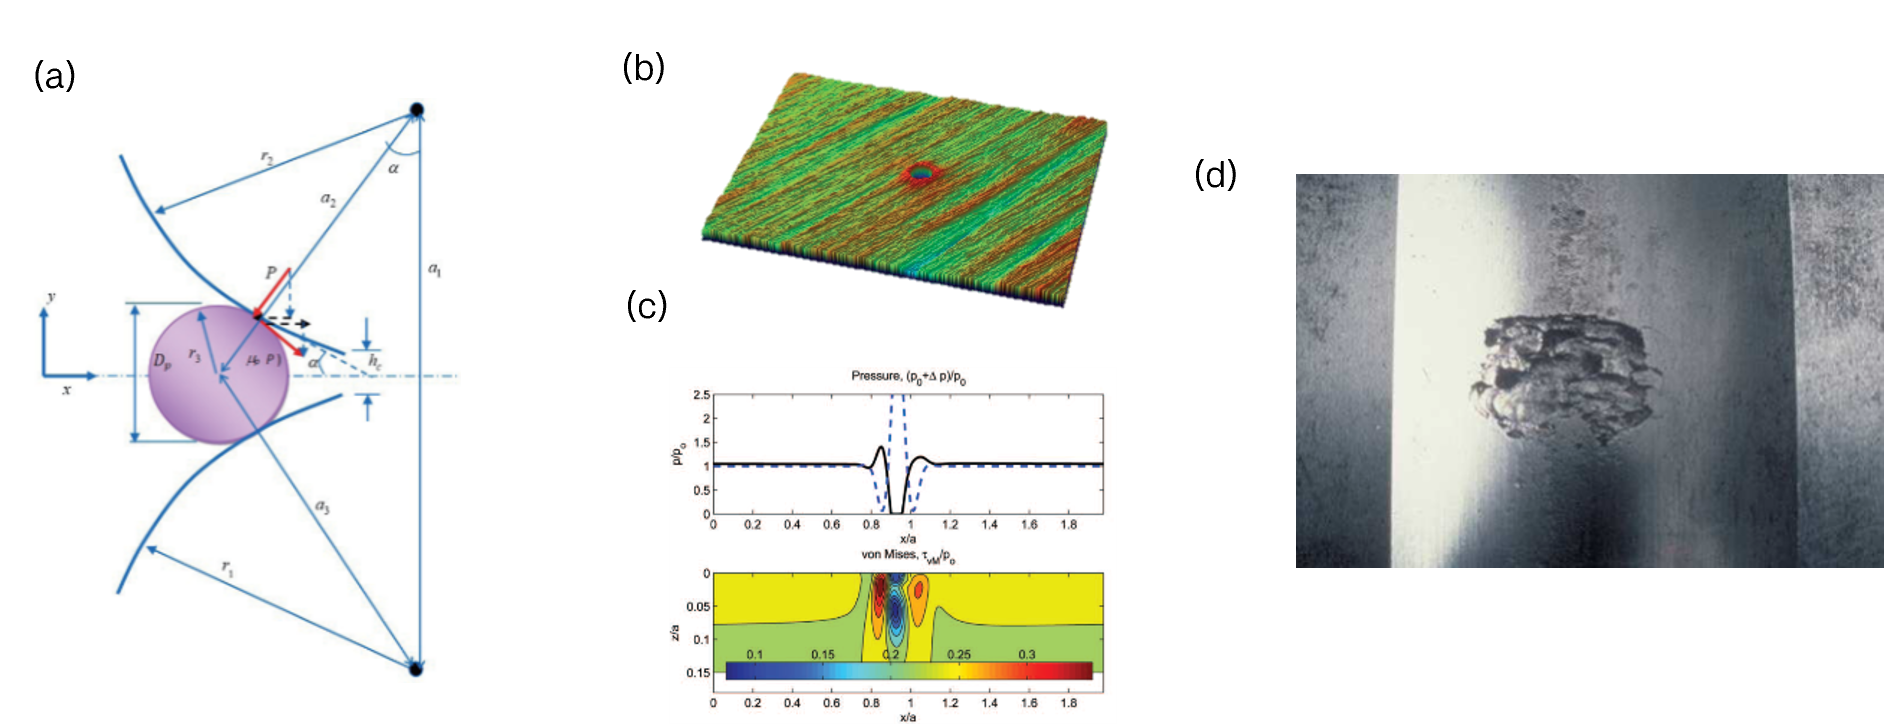
(b) Indentazioni formate sulla superficie di contatto; (c) fluttuazioni di pressione in prossimità delle indentazioni e distribuzione delle tensioni di Von Mises (normalizzata); (d) sfaldamento superficiale delle piste del cuscinetto originato da indentazioni causate da particelle contaminanti3
Nella pratica ingegneristica è difficile valutare il potenziale danno che una determinata condizione di contaminazione del lubrificante può provocare nei cuscinetti. Per questo motivo l’ISO ha sviluppato standard specifici per quantificare il livello di contaminazione degli oli4 e i danni che tali livelli possono indurre nei cuscinetti volventi5. Prendendo come riferimento lo standard ISO 44064, sono stati sviluppati numerosi dispositivi in grado di misurare online il livello di contaminazione da particelle solide nei sistemi di lubrificazione mediante conteggio particellare.
Tuttavia, molti sistemi lubrificati, come ad esempio i riduttori, non dispongono né di filtri online né di sistemi di conteggio particellare in continuo. In questi casi la stima del livello di contaminazione è più complessa e richiede il prelievo di campioni di lubrificante da analizzare in laboratorio. Questa operazione non è sempre agevole e spesso viene trascurata, aumentando così l’incertezza sia nella valutazione del rischio di danneggiamento dei cuscinetti sia nell’utilizzo della metodologia ISO.
Metodo per la valutazione della contaminazione basato sull’ispezione delle superfici dei cuscinetti
Per rappresentare in modo accurato l’ambiente operativo e il livello di danneggiamento dei cuscinetti, SKF ha sviluppato una metodologia ingegneristica che integra ispezione dei cuscinetti, valutazione del livello di contaminazione e stima del rischio, combinando i dati applicativi con il modello GBLM. La metodologia viene brevemente descritta nei paragrafi seguenti.
Preparazione dei campioni e raccolta dei dati
Fase 1: i cuscinetti non guasti, rimossi con attenzione dall’applicazione, vengono accuratamente puliti per eliminare residui di lubrificante e contaminanti.
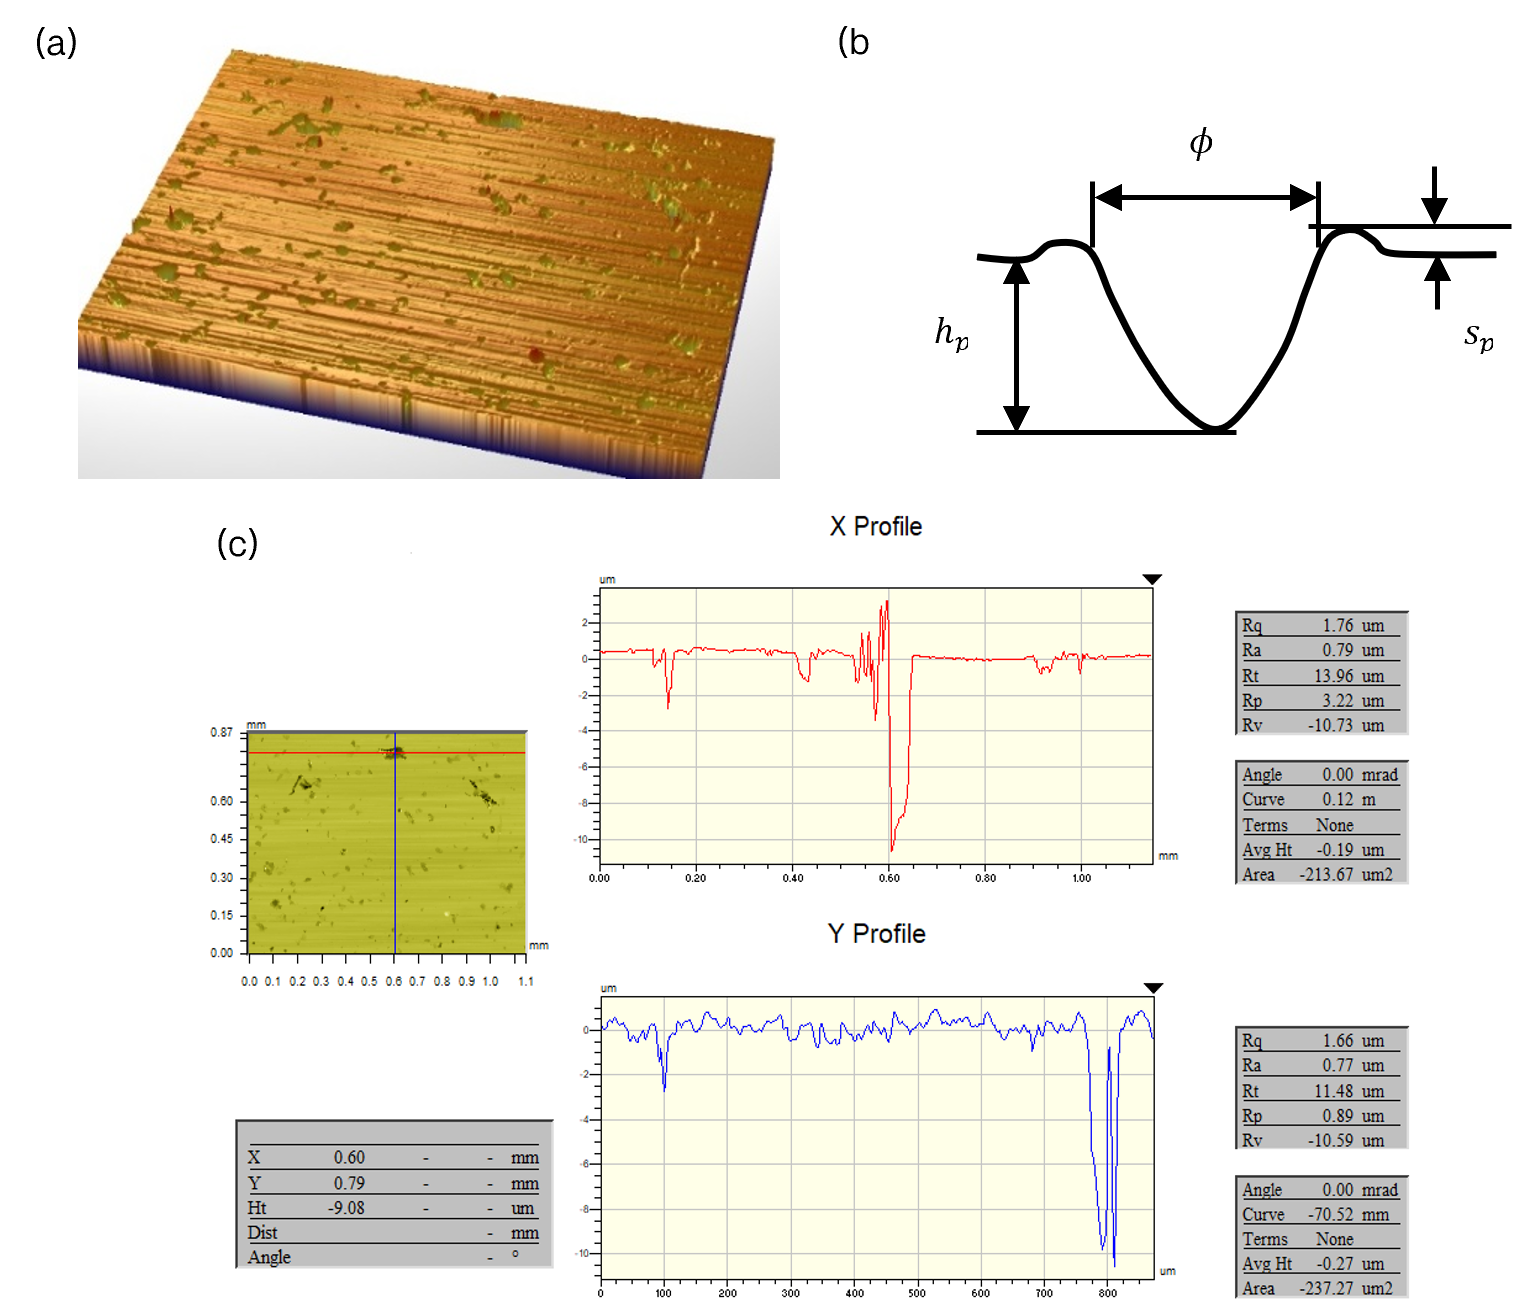
A seconda delle dimensioni del cuscinetto e delle attrezzature disponibili, può essere necessario sezionare il componente per motivi di spazio. In tali casi vengono sezionati l’anello interno (IR – Inner Ring) e l’anello esterno (OR – Outer Ring). La figura 2 mostra un esempio tipico di superfici di cuscinetti caratterizzate dalla presenza di indentazioni.
Fase 2: utilizzando un microscopio, vengono esaminate diverse aree lungo l’intero sviluppo delle piste di rotolamento.
L’obiettivo è: contare le indentazioni presenti; misurarne il diametro equivalente (o dimensione caratteristica); rilevarne la profondità; misurare l’altezza dei bordi rialzati (“shoulder height”). Questa procedura, illustrata in figura 2, è laboriosa ma fondamentale per l’accuratezza dei risultati. Può essere eseguita in due modi:
- Misurando una superficie campione di dimensioni prefissate lungo la pista e successivamente estrapolando i risultati all’intera area soggetta al rotolamento di entrambi gli anelli.
- Misurando singolarmente tutte le indentazioni presenti lungo l’intera pista di rotolamento. Questa soluzione è praticabile principalmente nei cuscinetti di grandi dimensioni caratterizzati da indentazioni relativamente grandi.
Fase 3: tutti i dati raccolti devono essere organizzati in una tabella relativa al cuscinetto analizzato. Per una singola applicazione è possibile esaminare diversi cuscinetti apparentemente identici, aumentando così la significatività statistica dei risultati ottenuti.
Modelli matematici per l’analisi dei danni causati dalle indentazioni
Le indentazioni presenti sulle piste di rotolamento possono avere differenti effetti sulle prestazioni dei cuscinetti. Il più importante è la possibile riduzione della vita utile del componente. Tale effetto dipende dalla morfologia delle indentazioni, dal numero di indentazioni presenti, dalle condizioni operative del cuscinetto, dal carico applicato e dalle condizioni di lubrificazione.
È noto che il film lubrificante interagisce con le indentazioni generando variazioni delle pressioni idrodinamiche1 e dei microcicli di carico, oltre al tradizionale effetto di concentrazione delle tensioni. La modellizzazione dell’influenza delle indentazioni sulla vita del cuscinetto non è semplice. In questo contesto il modello SKF GBLM6 rappresenta uno strumento particolarmente efficace.
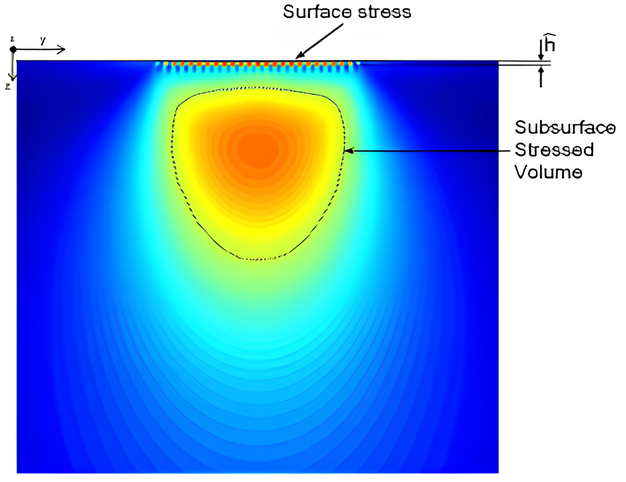
L’assunzione fondamentale del modello è che i campi tensionali superficiali e subsuperficiali siano indipendenti; pertanto, le rispettive integrazioni delle tensioni possono essere eseguite separatamente.
In questo modo la vita utile associata ai fenomeni superficiali e quella associata ai fenomeni subsuperficiali vengono valutate indipendentemente.
Questa ipotesi risulta valida nella maggior parte delle applicazioni pratiche, poiché rugosità e indentazioni generano campi tensionali localizzati in prossimità della superficie che non interagiscono significativamente con le tensioni hertziane generate nel volume del materiale (figura 3).
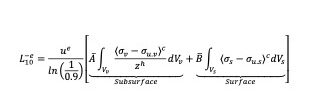
L’equazione della durata del cuscinetto può quindi essere espressa come due integrali di sollecitazione, uno per la superficie (Vs) e uno per il sottostrato (Vv):
Per analizzare l’influenza delle impronte sul campo di sollecitazione superficiale e sugli integrali di sollecitazione, SKF ha condotto uno studio parametrico7 su geometrie di impronta rappresentative in diverse condizioni di lubrificazione e di carico. Da queste analisi è stata ricavata un’equazione di interpolazione per impronte con diametro tipico di f = 100 mm, che collega l’integrale di sollecitazione superficiale Is100 alle geometrie dell’impronta sp, hp) e alle condizioni di esercizio del cuscinetto (la pressione di contatto hertziana massima p0 e la qualità della lubrificazione nel cuscinetto k):
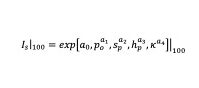
Dove a0, a1, a2,a3, a4 sono costanti di interpolazione.
Is100 può essere scalato verso l’alto o verso il basso per altri diametri di impronta mediante un fattore di scala volumetrico. Per calcolare l’integrale superficiale complessivo in un cuscinetto, questa equazione viene applicata a ogni singola impronta presente nel cuscinetto e i risultati vengono sommati per ottenere la somma di tutti gli integrali superficiali. Il rapporto di durata L10 (RL) tra la durata del cuscinetto “con impronte” (L10.R) e quella del cuscinetto privo di impronte (L10.S) può essere calcolato applicando in ciascun caso l’equazione:
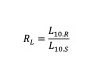
Una volta calcolato RL, è possibile ottenere il valore del parametro di contaminazione: per il cuscinetto privo di impronte (il caso ideale, senza alcuna contaminazione da particolato) hc.S = 1 e per il cuscinetto con impronte hc.R è incognito e può essere calcolato come8:
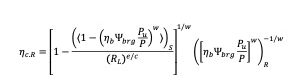
Una volta individuato il parametro hc.R corrispondente al cuscinetto con impronte, è possibile associarvi un codice ISO di pulizia dell’olio. In questo modo non solo si possono valutare le condizioni di pulizia del cuscinetto ispezionato, ma si individua anche l’attuale situazione di danneggiamento (RL): quando RL si avvicina a 1, la fatica superficiale indotta dalle impronte riduce significativamente la durata del cuscinetto, mentre vale il contrario quando RL si avvicina a 0. I tecnici applicativi e i clienti possono utilizzare questo parametro per definire le misure corrette che massimizzano le prestazioni del cuscinetto riducendo al minimo i costi operativi.
Esempio applicativo
In questa sezione viene analizzato, secondo i metodi descritti sopra, un cuscinetto testato in condizioni di lubrificazione a olio, riportato di seguito a titolo esemplificativo. Le condizioni di prova del cuscinetto sono indicate nella tabella 1.
| Designazione | Carico | Velocità di rotazione | Rapporto di viscosità del cuscinetto κ | Distribuzione tipica delle impronte sulla pista (vedi sotto*) |
| / | N | rpm | / | |
| 6211 | 5000 | 6000 | 0.7 |
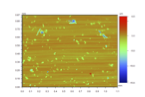
Tabella 1 – Condizioni di prova del cuscinetto testato lubrificato a olio
La topografia superficiale del cuscinetto, sia per la pista dell’anello interno (IR) sia per quella dell’anello esterno (OR), è stata analizzata mediante microscopi ottici 3D. Ogni area ispezionata misurava 0.5 mm2; i profili delle impronte sono stati misurati singolarmente e sono riportati nella figura 4.
In base alla loro forma geometrica e alla distribuzione, le impronte sugli anelli interno/esterno sono suddivise in quattro classi definite da specifici intervalli dimensionali (come mostrato nella figura 4). All’interno di ciascun intervallo, la morfologia geometrica delle impronte viene convertita in un valore equivalente e viene conteggiato il numero di impronte in ogni classe.
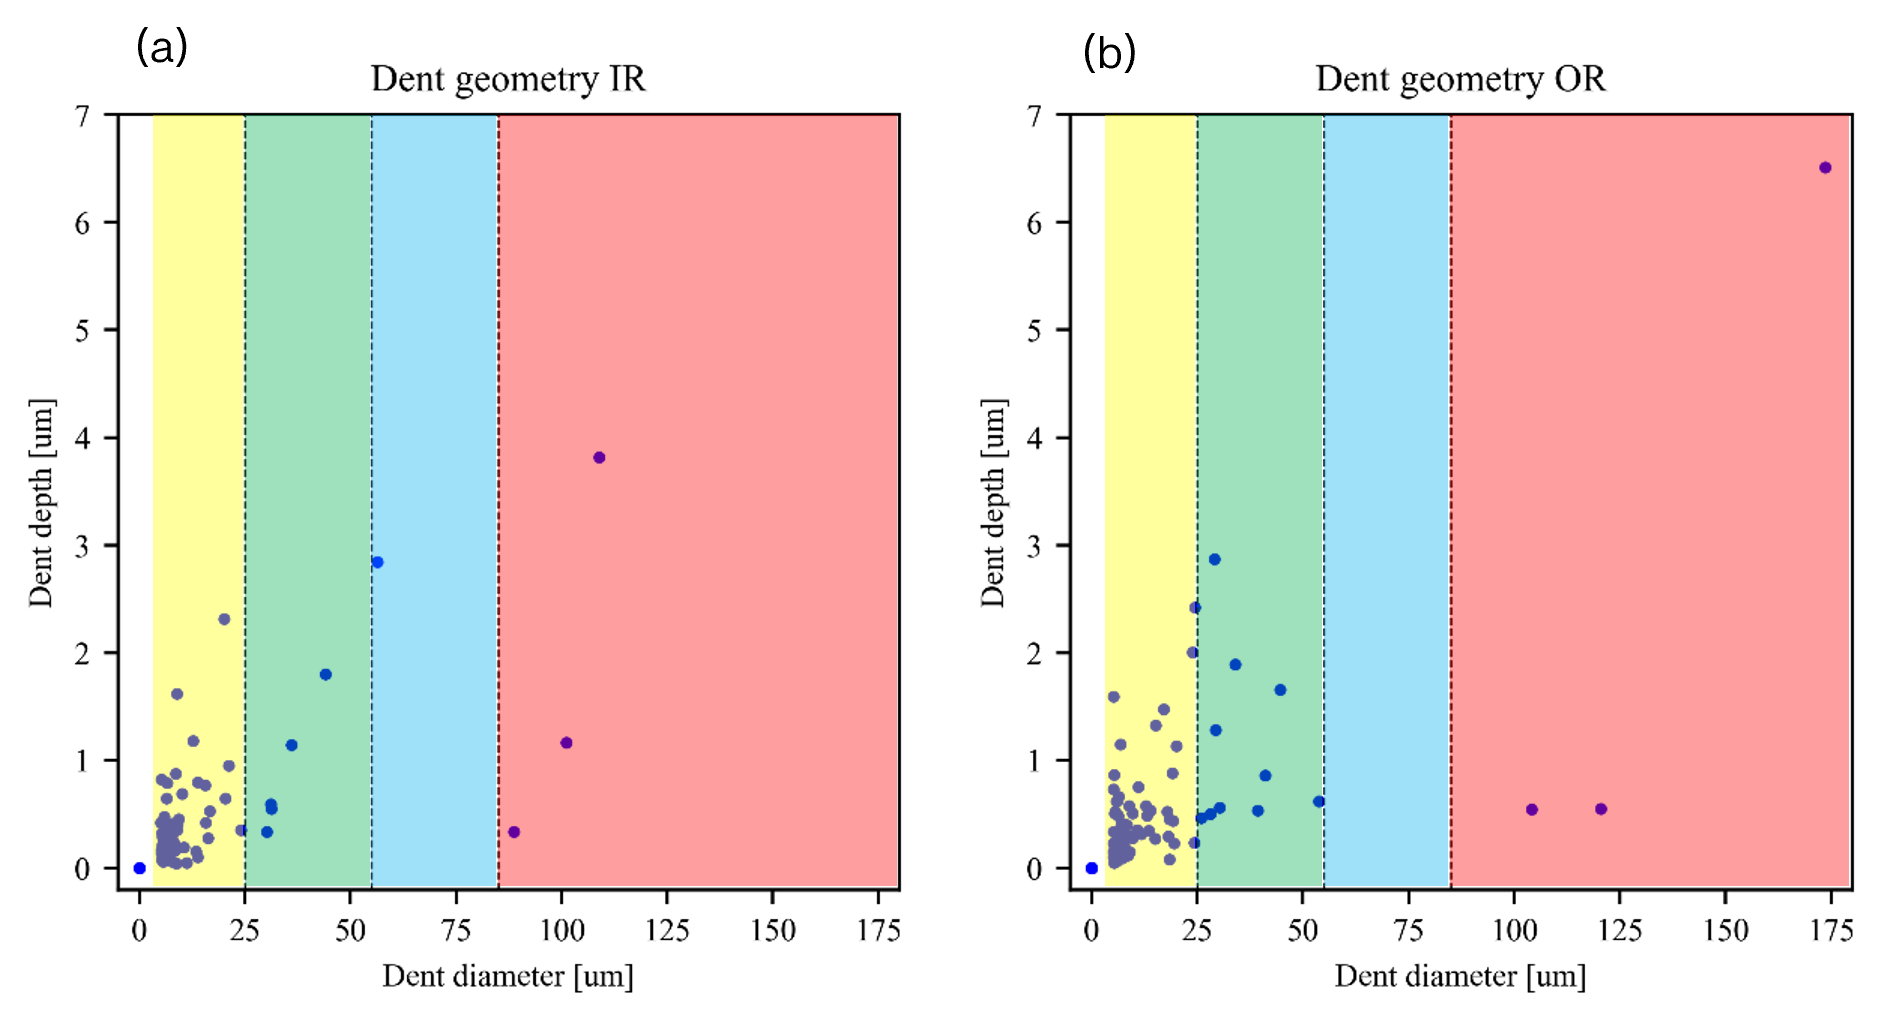
Per eliminare l’influenza della rugosità superficiale del cuscinetto, non vengono considerati i casi in cui l’altezza dell’impronta hp < Rz della rugosità del cuscinetto7. Utilizzando il numero di impronte conteggiate e l’area ispezionata, si calcola la densità di distribuzione di ciascuna impronta equivalente sulla pista. In base alle condizioni di esercizio riportate nella tabella 1, è possibile ricavare la dimensione della zona di contatto del cuscinetto, ovvero la semilarghezza della zona di contatto b. Successivamente, l’area sottoposta a rotolamento Aov può essere ricavata dal diametro della gola della pista d e dalla semilarghezza della zona di contatto b. Sulla base della densità di distribuzione delle impronte e dell’area sottoposta a rotolamento, è possibile stimare il numero totale di impronte sulla pista. I dati sono riportati nella tabella 2.
| IR | Parametro di contatto | Pressione di contatto massima p0 | Semi-larghezza dell’area di contatto b | Area di contatto di rotolamento Aov | ||
| 2 GPa | 2.6 mm | 763 mm2 | ||||
| Parametro dell’impronta | Unit | Bin 1 | Bin 2 | Bin 3 | Bin 4 | |
| Range di diametro | x 10-6 m | 5-25 | 25-55 | 55-85 | 85-max | |
| Numero di impronte misurate | / | 3 | 2 | 1 | 2 | |
| Densità di impronte | x 10-6 m-2 | 0.6 | 0.4 | 0.2 | 0.4 | |
| Numero totale di impronte | / | 405 | 270 | 135 | 270 | |
| Diametro dell’indentazione f | x 10-6 m | 16.7 | 40.1 | 56.4 | 105.0 | |
| Profondità dell’indentazione hp | x 10-6 m | 1.6 | 1.5 | 2.8 | 2.5 | |
| Altezza della spalla dell’indentazione sp | x 10-6 m | 0.3 | 0.3 | 0.5 | 0.5 | |
| OR | Parametro di contatto | Pressione di contatto massima p0 | Semi-larghezza dell’area di contatto b | Area di contatto di rotolamento Aov | ||
| 1.9 GPa | 1.8 mm | 363 mm2 | ||||
| Parametro dell’impronta | Unit | Bin 1 | Bin 2 | Bin 3 | Bin 4 | |
| Range di diametro | x 10-6 m | 5-25 | 25-55 | 55-85 | 85-max | |
| Numero di impronte misurate | / | 7 | 4 | 0 | 1 | |
| Densità di impronte | x 10-6 m-2 | 1.3 | 0.7 | 0 | 0.2 | |
| Numero totale di impronte | / | 475 | 271 | 0 | 68 | |
| Diametro dell’indentazione f | x 10-6 m | 16.1 | 34.2 | / | 173.5 | |
| Profondità dell’indentazione hp | x 10-6 m | 1.6 | 1.9 | / | 6.5 | |
| Altezza della spalla dell’indentazione sp | x 10-6 m | 0.3 | 0.5 | / | 0.7 | |
Tabella 2 – Analisi della distribuzione delle impronte su IR/OR per il cuscinetto testato
Per ciascun diametro caratteristico di impronta f della tabella 2, l’integrale di sollecitazione viene calcolato e sommato per ottenere l’integrale di sollecitazione superficiale totale causato dalle impronte sul cuscinetto. Il rapporto di durata L10 del cuscinetto in questa condizione risulta quindi pari a RL = 0.552, da cui si ricava il corrispondente fattore di contaminazione hc.R = 0.63. Secondo la norma ISO 2815, l’ambiente di esercizio di questo cuscinetto corrisponde al livello di “pulizia normale”.
Conclusioni
SKF propone un metodo per la valutazione del livello di contaminazione da particelle e dei relativi rischi mediante l’ispezione delle impronte superficiali dei cuscinetti volventi, che combina dati applicativi ingegneristici e modelli matematici della durata dei cuscinetti. Rispetto ai risultati ottenuti dall’analisi della pulizia dell’olio nel sistema di lubrificazione, questo metodo riflette in modo più accurato le reali condizioni di contaminazione del cuscinetto, poiché considera sia la distribuzione delle impronte generate dalle particelle contaminanti, sia le condizioni di funzionamento e i parametri di lubrificazione del cuscinetto. Quando risulta difficile valutare online il livello di contaminazione del sistema di lubrificazione, oppure quando vi sono dubbi sui risultati delle misurazioni convenzionali della pulizia dell’olio, questa metodologia consente di valutare oggettivamente il livello di contaminazione da particelle nelle applicazioni con cuscinetti volventi e il conseguente danneggiamento dei cuscinetti.