Che cos’è il runout della fresa, come misurarlo e come prevederne gli effetti. Questo articolo descrive una procedura ripetibile in grado di rilevare il runout dell’utensile a bordo di un centro di lavorazione di precisione, tenendo conto sia degli errori di rotondità dell’utensile sia degli errori di centraggio tra utensile e portautensile
Il runout dell’utensile gioca un ruolo fondamentale nelle microlavorazioni meccaniche e influisce sulla capacità di processo in termini di accuratezza dimensionale e superficiale. Inoltre, variazioni nello spessore di truciolo e negli angoli dei taglienti dovuti al runout riducono la durata dell’utensile e la fattibilità complessiva del processo a causa di rotture degli utensili e conseguenti danni spesso irreparabili al pezzo in lavorazione.
Cos’è il runout
La letteratura scientifica esistente offre definizioni non sempre coerenti del runout e si concentra prevalentemente sulla modellazione dei suoi effetti sulle forze di taglio, trascurandone spesso la misurazione diretta. Tuttavia, i recenti progressi nei sistemi di rilevamento del runout consentono oggi di affrontare questa sfida anche nel contesto delle microlavorazioni, migliorando l’affidabilità del processo e la durata degli utensili. Utilizzando la definizione fornita dallo standard ASME B89.3.4-2010, il runout è lo spostamento totale misurato da un indicatore che rileva una superficie in movimento o che si muove rispetto a una superficie fissa. Questa definizione, applicata al caso del runout degli utensili nella fresatura, lo definisce come composto dall’“errore di movimento del mandrino”, dall’“errore di rotondità dell’utensile” (differenza tra i raggi delle taglienti) e dagli “errori di centraggio utensile-mandrino”.

Queste tre fonti di errore devono essere sommate vettorialmente e includono tutti i fattori che agiscono sul corretto fissaggio dell’utensile nel mandrino della macchina. La definizione di runout menzionata è equivalente al TIR (“total indicator reading”) e FIM (“full indicator movement”), anche se questi ultimi termini dovrebbero essere evitati secondo gli standard. Il termine “runout radiale”, invece, ha un significato accettato che include errori di centraggio e di non rotondità perpendicolari all’asse di riferimento del mandrino, ma non l’errore di movimento radiale del mandrino. In altre parole, il runout radiale non corrisponde al runout.
Come si misura a bordo macchina
Il sistema di misurazione del runout dell’utensile utilizzato è installato a bordo di un centro di fresatura; ciò consente di acquisire l’utensile quando è influenzato da tutte e tre le fonti di errore indicate. Le tecniche di misura possono essere applicate a bordo o all’esterno della macchina utensile. Nel secondo caso, caratterizzano l’utensile su macchine stand-alone (tool presetter) quindi non tengono conto degli errori di centraggio utensile-portautensile che si hanno sulla macchina utensile.
Per questo studio è stato impiegato il Visual Tool Setter (VTS) di Marposs, installato nel centro di microlavorazione Kern Evo del MI_crolab del Dipartimento di Meccanica del Politecnico di Milano. Il VTS può contare su una risoluzione di 0,1 μm e una ripetibilità di 0,2 μm (2σ).
Il VTS è dotato di una telecamera sincronizzata con la rotazione del mandrino per acquisire un set di immagini diascopiche dell’utensile a un passo angolare definito. Il VTS misura il runout radiale r alla velocità di rotazione operativa del mandrino; questo fatto gli consente di tenere conto dell’inerzia e del suo effetto sul diametro di volo, che tende ad aumentare e a produrre scanalature più ampie sul pezzo.
Effetti sulla geometria del taglio
Il runout radiale dell’utensile rende le traiettorie dei taglienti diverse dalle cicloidi ideali identiche: questo fatto rende lo spessore del truciolo prodotto da un tagliente diverso da quello dell’altro. Ciascun tagliente si trova in una situazione diversa rispetto al nominale: non solo le profondità di taglio radiali e gli avanzamenti per dente sono diversi per i due taglienti, ma anche i loro angoli di spoglia frontale e dorsale, nonché il loro passo angolare. Gli angoli di spoglia frontale rischiano di diventare nulli o negativi a causa del runout.
Previsione delle forze di fresatura affette da runout
La previsione dell’effetto del runout radiale dell’utensile sulle forze di taglio è stata ottenuta utilizzando il modello di Lee et al., che viene eseguito separatamente per i due taglienti, tenendo conto dei diametri effettivi, degli avanzamenti al dente effettivi e delle profondità di passata radiali effettive. In questo modo vengono previste le forze applicate ai taglienti della fresa, che infine sono combinate in un grafico che rappresenta una rotazione completa dell’utensile.
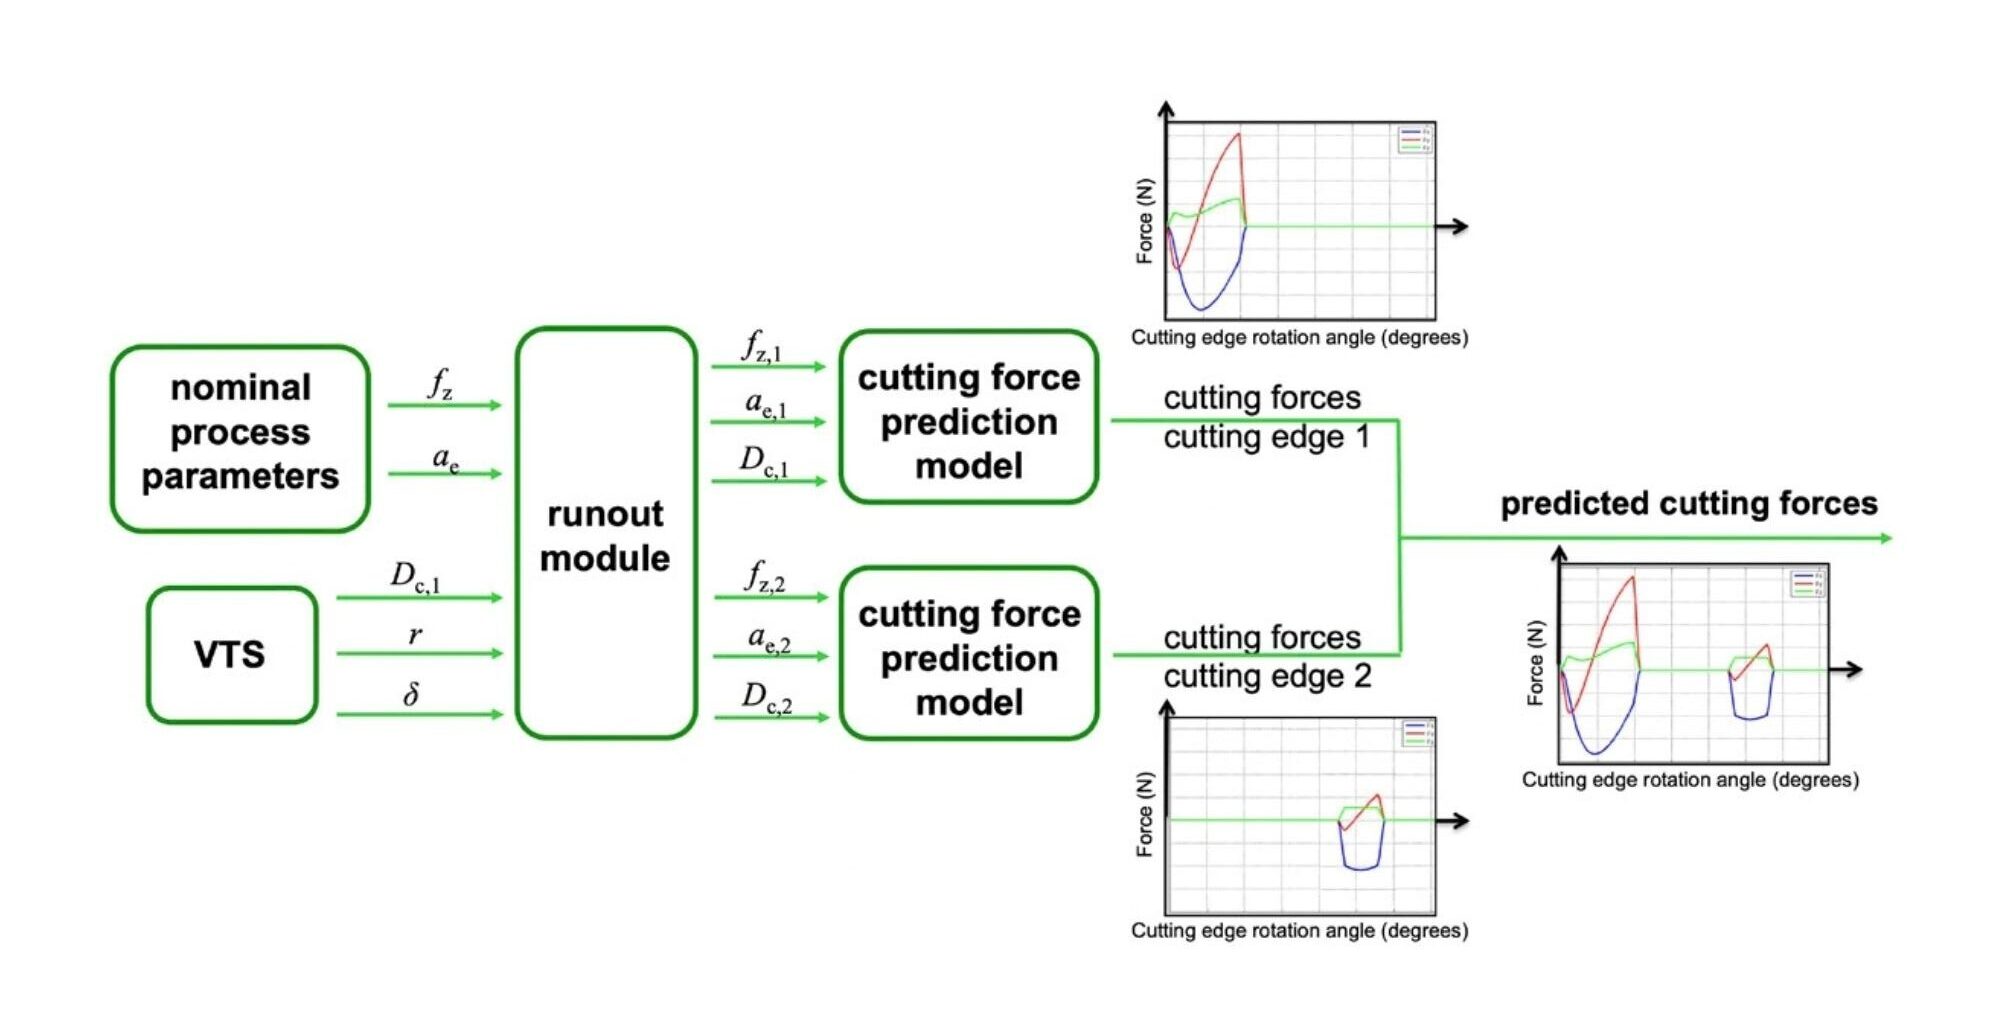
Nel caso di studio (fresa Dormer S150.5 da 500 μm, n = 8850 rpm, alluminio 6082T6) si è visto che, nel caso in cui r sia elevato, il tagliente 2 viene escluso dall’operazione di taglio e il tagliente 1 affronta forze e usura maggiori con una conseguente riduzione della durata dell’utensile.
Verificare il runout
Resta vero che il miglior modo per evitare i problemi del runout è non averlo, per cui è buona norma dotarsi di una catena macchina-tool holder-utensile di qualità. L’approccio presentato ha quindi funzione di verifica.
Se lo stress prodotto dal valore di picco di una componente della forza di taglio superasse la resistenza a trazione del materiale della fresa, l’algoritmo di previsione potrebbe avvisare l’utente, il quale potrebbe provvedere a migliorare le condizioni di runout, per esempio smontando e rimontando l’utensile nel tool holder, previa accurata pulizia, oppure cambiando tool holder. Si potrebbe anche prevedere la durata utensile nelle condizioni di runout rilevate e modificare eventualmente la situazione ancora prima di iniziare la lavorazione.