Condividi

Fresatura meccanica: tutto ciò che si deve sapere

fresatura MECSPE

Principio di funzionamento della fresatura

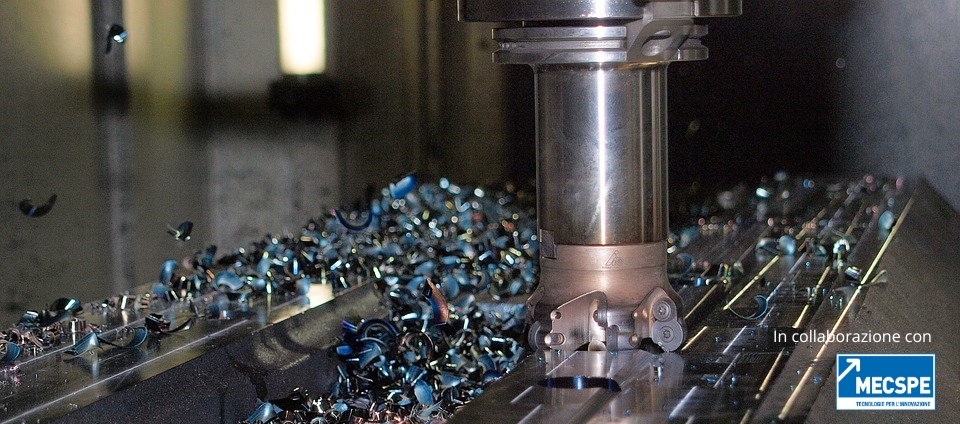
La fresatura meccanica è una lavorazione per asportazione di truciolo con cui ottenere una vasta gamma di superfici e profili mediante il moto rotatorio di un utensile a più taglienti. La lavorazione solitamente si svolge in più passaggi: dalla sgrossatura alla finitura. La prima consiste nell’asportare un grande volume di materiale nel modo più rapido ed economico possibile. La fase di finitura consente, tramite l’asportazione di un volume minore di metallo e a velocità di rotazione dell’utensile più elevata, di ottenere un pezzo meccanico conforme al progetto per dimensioni, tolleranze e rugosità delle superfici.

Tabella dei Contenuti

Tecnologia della fresatura: macchine, utensili e parametri

La fresatrice

La fresatrice è la macchina utensile adibita alla fresatura meccanica; nella sua forma base è costituita da queste componenti: un basamento, la tavola, dove viene fissato il pezzo da fresare, un montante, sul quale è alloggiato il mandrino che viene azionato da un motore elettrico. Il mandrino imprime all’utensile di fresatura, la fresa, il moto rotatorio che le consente di asportare il truciolo. E’ possibile classificare le fresatrici in due macro gruppi a seconda dell’orientamento dell’utensile; si distinguono in tal modo fresatrici orizzontali e fresatrici verticali. Le prime hanno il mandrino montato orizzontalmente, le seconde invece hanno la fresa orientata verticalmente.

Le fresatrici verticali offrono grande versatilità e ingombri generalmente più ridotti. Le fresatrici orizzontali invece si prestano a lavorazioni più pesanti e impegnative, grazie al fatto che il truciolo, cadendo per gravità, può essere evacuato più facilmente.

Tipologie di frese

La fresa è l’utensile che, installato sulla fresatrice, permette l’asportazione del truciolo; si tratta di un utensile cilindrico a sezione circolare con denti taglienti disposti lungo la circonferenza esterna. Lo spazio tra i denti taglienti è il passo della fresa. A seconda del numero e della disposizione dei taglienti si caratterizzano varie tipologie di fresa da impiegarsi in diversi tipi di lavorazione; in linea di massima maggiore è il numero di denti migliore è il grado di finitura apportato al pezzo in lavorazione.

I diversi tipi di fresa

A seconda  delle lavorazioni da effettuare, sono disponibili numerosi tipi di fresa, con geometrie differenti:

  • Frese elicoidali
  • Frese a denti sfalsati
  • Frese ad angolo doppio
  • Frese piane
  • Frese a candela
  • Frese a smussare
  • Frese frontali

I parametri della fresatura meccanica

Nodo cruciale nel processo di fresatura è stabilire i parametri di lavorazione, per ottenere un prodotto di qualità è infatti necessario stabilire:

  • Avanzamento: è la distanza di avanzamento della fresa (o del pezzo) durante ogni singola rotazione dell’utensile. Per le frese a più taglienti tale parametro si può ottenere moltiplicando il numero dei denti per l’asportazione di ogni dente.
  • Velocità di taglio: è la velocità della superficie da lavorare rispetto all’utensile durante il taglio, espressa in m/min.
  • Velocità del mandrino: è la velocità di rotazione dell’utensile (o del mandrino) espressa in giri al minuto.
  • Velocità di avanzamento: è la velocità del movimento della fresa rispetto al pezzo in lavorazione. Si può ottenere moltiplicando la velocità di taglio per la velocità del mandrino.
  • Profondità di taglio assiale: è la profondità di lavoro della fresa nel pezzo di lavorazione secondo il proprio asse. Maggiore è la profondità di taglio minore dovrà essere la velocità di avanzamento. Nel caso di debbano effettuare tagli profondi spesso è conveniente programmare più passaggi.
  • Profondità di taglio radiale: è la profondità dell’utensile, misurata lungo il suo raggio, nella superficie in lavorazione mentre esegue il taglio. Come nel caso precedente profondità elevate richiedono basse velocità di avanzamento e solitamente si prosegue in più passaggi.

Lavorazioni a controllo numerico

Fresatura CNC

La macchina a controllo numerico è una tecnologia elettronico/informatica che permette alla macchina di effettuare lavorazioni in quasi totale autonomia con standard di precisione e ripetibilità di processo elevatissimi. Nella fresatura CNC l’operatore inserisce le istruzioni nel computer che controlla la macchina; tali istruzioni chiamati codici G (ISO) o codici NC definiscono la geometria del pezzo e il percorso dell’utensile come una griglia di punti facilmente trattabili da un calcolatore. A questo punto la macchina lavora autonomamente e l’operatore si limita a controllare la lavorazione, intervenendo in caso di guasti. Tramite la fresatura CNC si possono ottenere lavorazioni con la precisione di un micron (un decimillesimo di millimetro). Per tali operazione tradizionalmente si impiegano fresatrici CNC a 3 assi.
Va detto che i moderni CNC offrono una vasta gamma di cicli di lavorazione preimpostati, risparmiando all’operatore la necessità di programmare e inserire manualmente i codici.
Inoltre, i cicli di lavorazione possono inoltre essere creati e simulati direttamente da PC grazie ai software CAM (Computer Aided Manufacturing).

I centri di lavoro per la fresatura

La fresatura è una delle tipiche lavorazioni effettuabili dai moderni centri di lavoro CNC. Si tratta di macchine a controllo numerico che permettono di eseguire varie lavorazioni con un solo set-up su più superfici dello stesso pezzo da lavorare. Solitamente sono macchine con più assi di moto e dotate di un magazzino utensili automatico con inserti che permettono oltre alla fresatura anche operazioni di foratura, barenatura, alesatura, tornitura e maschiatura. A differenza delle fresatrici CNC a 3 assi i centri di lavoro permettono anche di inclinare il mandrino su uno o più assi rotativi, o di combinare un asse di rotazione del mandrino con un asse di inclinazione della tavola. In tal modo è possibile lavorare geometrie ancora più complesse o, grazie all’interpolazione fra assi lineari e rotativi, creare profili sculturati nelle tre dimensioni.

Applicazioni della fresatura

La fresatura può essere utilizzata in una moltitudine di situazione per svariate operazioni tra le quali la fresatura di estremità, la fresatura a smusso, la spianatura di superfici. Può essere inoltre utilizzata alternativamente a foratura, alesatura, svasatura e filettatura per realizzare fori ciechi, passanti, filettature, cavità e una vasta tipologia di superfici. La fresatura solitamente viene impiegata per la creazione di forme non simmetriche o che presentano elevate complessità quali fori fessure tasche scanalature o profili tridimensionali. Le caratteristiche del processo la rendono ideale non solo per la produzioni di componenti meccanici in grandi lotti, ma anche per la produzione di lotti di quantità limitata, prototipi o elementi progettati su misura, quali per esempio gli stampi; viene impiegata anche per fabbricare utensili impiegati in altri processi come ad esempio gli stampi tridimensionali. In virtù dell’elevata precisione ottenibile la fresatura può essere impiegata come lavorazione secondaria su semilavorati ottenuti tramite un processo diverso; con tale processo è possibile infatti aggiungere caratteristiche ad elevata precisione su un pezzo già lavorato.

La fresatura trocoidale

I centri di lavoro a 5 assi, in grado di combinare movimenti lineari e circolari, unitamente al progresso dei CNC e all’avvento dei software CAM, hanno permesso di adottare nuove e più efficaci strategie di fresatura, in particolare con i processi di fresatura trocoidale. 

La fresatura trocoidale combina, sullo stesso utensile, un moto di avanzamento lineare e un moto di rotazione, che permette di asportare truciolo in modo progressivo, con più passate, con un minore carico strutturale sulla macchina, sull’utensile stesso e con una generale ottimizzazione del tempo ciclo e del consumo energetico.

Runout e chatter: i “villains” della fresatura

La fresatura è un processo, come abbiamo visto, basato sulla rotazione di un utensile a più taglienti. Ma cosa succede se l’asse di rotazione non è perfettamente allineato e centrato? La rotazione dell’utensile sarà squilibrata, non uniforme, generando vibrazioni ed errori nelle tolleranze e sulla finitura del pezzo. 

Sempre a proposito di vibrazioni, l’altra insidia da prevenire in fresatura è il cosiddetto chatter: vibrazioni autoeccitate causate dalla specifica dinamica della macchina utensile e dai parametri di lavorazione in particolare la profondità di taglio e il numero di giri al mandrino. Il chatter è estremamente importante come fenomeno in quanto se non controllato può portare a gravi problemi non solo in termini di usura utensile ma anche agli organi della macchina utensile portando in casi estremi alla rottura in fase di esercizio.