Lo studio delle lavorazioni di sgrossatura trocoidale è ormai ben noto agli operatori del settore grazie ai vantaggi che comporta non solo nella lavorazione di materiali duri, ma anche in casi più comuni di sgrossatura.
Il seguito naturale degli articoli precedenti sulla lavorazione della fresatura (L’energia in tornitura e fresatura, Ottimizzare l’energia in fresatura) è costituito dallo studio delle lavorazioni di sgrossatura trocoidale, “Dynamic Milling” per Sandvik e “Adaptive Milling” per Siemens NX.
Un caso pratico è stato presentato in un workshop del 2021 al MADE Competence Center Industria 4.0 di Milano, dove si è dimostrato, attraverso un esempio concreto lavorato in macchina (una OKUMA Genos M460-5AX), come facendo uso della strategia di fresatura trocoidale si possa ridurre il tempo ciclo di sgrossatura fino al 50%.

Due strategie a confronto
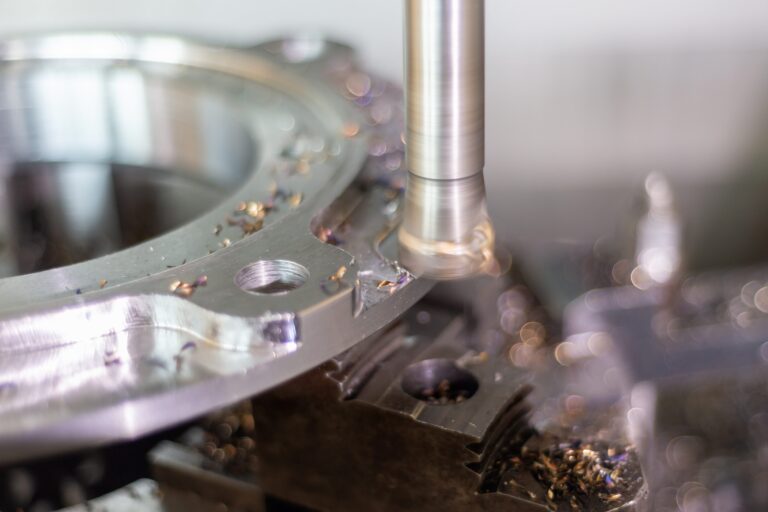
L’esperimento ha confrontato due strategie di sgrossatura a tre assi al fine di scegliere la più opportuna per ridurre il tempo ciclo di un componente in H13 (DIN 1.2344, HRC 22): la fresatura tradizionale (Cavity Milling in Siemens NX), basata sulla massima profondità di taglio radiale ae e su una ridotta profondità di taglio assiale ap, e su quella trocoidale, diametralmente opposta. Per dimostrare la differenza nei tempi di ciclo, sono state progettate due tasche di forma complessa: un lato del pezzo è stato fresato con la strategia tradizionale e l’altro con quella trocoidale. Inoltre, entrambe hanno utilizzato la fresa CoroMill® Plura, fresa a candela in metallo duro integrale a 5 taglienti.
La strategia ottimizzata si basava su due fattori: l’effettivo percorso trocoidale ottenuto tramite il CAM e la modifica della velocità di avanzamento apportata in funzione di un profilo di forze ottimizzato usando il software Production Module sviluppato da Third Wave Systems.
I risultati dell’esperimento
Le prove in macchina hanno dimostrato come il tempo di lavorazione della strategia tradizionale, pari a 18,5 minuti, potesse essere ottimizzato fino a un valore di 9,7 minuti, con una diminuzione del 48% rispetto al tempo iniziale. Inoltre, si può notare come la qualità del fondo prodotto dalla sgrossatura trocoidale sia molto più regolare, grazie al fatto che la fresa risulta più omogeneamente impegnata lungo il percorso rispetto alla fresatura tradizionale, che invece causa rallentamenti con conseguente rimozione variabile di materiale.
Potenza ed energia della fresatura trocoidale
Questo caso di studio non coincide con il caso mostrato nel workshop del 2021, dove i parametri erano stati adattati ai vincoli imposti dalla curva di coppia e potenza del mandrino dell’OKUMA Genos M460-5AX, ma ne eredita la scelta della fresa e le profondità di passata nei due casi di sgrossatura trattati.
Dato che il tasso di rimozione del materiale Q è inferiore nel caso trocoidale secondo i dati suggeriti da ToolGuide, la potenza richiesta è inferiore. Dato però che il tempo di lavorazione è superiore, si arriva allo stesso valore di energia consumata per la lavorazione. Del resto, ci si poteva aspettare questo risultato in quanto la pressione media di taglio, che rappresenta l’energia per asportare un’unità di volume di materiale, è uguale nei due casi. Se per esempio usassimo un utensile identico a quello analizzato, ma con la possibilità di lavorare ad una ap pari a tre volte il diametro (48 mm), otterremmo, a parità di tutti gli altri parametri, una potenza addirittura superiore a quella della strategia tradizionale, ma anche un tempo di lavorazione più breve, sempre per arrivare allo stesso valore di energia richiesta per la lavorazione. In altre parole, la strategia trocoidale, usata massimizzando il carico della fresa, non fa risparmiare energia, ma fa risparmiare tempo a pari energia. Essa, quindi, ottimizza il tempo di lavorazione, bilanciando potenza richiesta e tempo ciclo.
Durata utensile: perché la fresatura trocoidale la aumenta
C’è però un altro aspetto rilevante. Dato che la fresatura trocoidale richiede un arco in presa ridotto, il singolo dente della fresa sviluppa una temperatura inferiore al caso tradizionale in quanto il tempo di contatto è ridotto. Dopo l’uscita del dente dall’arco in presa, il dente ha la possibilità di raffreddarsi per più tempo per cui la temperatura della fresa rimane mediamente inferiore, con un vantaggio in termini di durata dell’utensile. Con i dati usati in questo caso di studio, ToolGuide prevede che nel caso tradizionale la fresa riesca a lavorare 7,7 tasche, mentre nel caso trocoidale la performance sale a 16,3.