L’operazione di dentatura degli ingranaggi con il creatore è forse quella più diffusa e più varia. Quale metodo rende questa operazione più economica?
Bisogna innanzi tutto stabilire cosa si intende per l’impiego ottimale del creatore. La questione non è lineare come sembra, perché se è ben vero che in ultima analisi quello che conta è il minor costo complessivo dell’operazione di dentatura, è altresì vero che ci sono diversi elementi da considerare per definire quale è il costo finale dell’ingranaggio prodotto. Ogni realtà aziendale avrà delle particolari priorità dal punto di vista finanziario. In certi casi è importante ridurre il costo dell’utensileria, in altri casi è necessario avere tempi ciclo il più corti possibile, in altri ancora è di vitale importanza garantire la più alta qualità possibile.
Queste diverse esigenze sono il più delle volte in contrasto tra loro e in ogni caso è necessario trovare dei compromessi tra le diverse tecniche di lavorazione.
Entriamo più in dettaglio su quanto finora detto.
Costo del creatore
L’ottimizzazione del costo del creatore deve partire in primo luogo dalla sua progettazione, cioè dalla definizione delle sue caratteristiche geometriche e strutturali. Ciò dipende in larga misura dal tipo di produzione di cui si parla. Se fissiamo l’attenzione sulla produzione di ingranaggi di modulo piccolo-medio (esempio m= 1 – 5 mm), cioè quelli comunemente usati nel campo dell’autotrazione, si deve considerare la quantità di pezzi che si devono produrre.
Per lotti di piccole dimensioni è meglio che il creatore sia il più semplice possibile: non troppo lungo, con un principio, con un diametro medio che permetta un numero di denti idoneo a consentire un avanzamento per giro abbastanza alto.
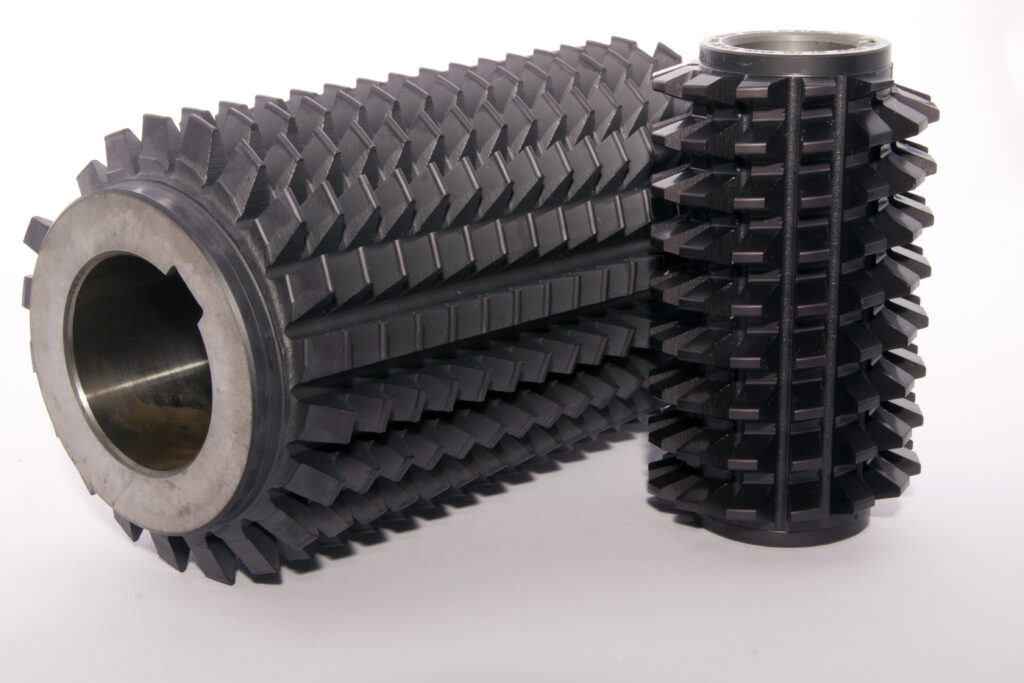
Se poi parliamo di ingranaggio a denti dritti il creatore potrebbe essere anche senza semitopping in modo da poter essere utilizzato su ingranaggi aventi lo stesso modulo con diverso numero di denti (figura 1). Questo consentirebbe di ridurre lo stock di creatori in magazzino risparmiando sul capitale immobilizzato.
Per piccoli lotti che si susseguono periodicamente è poi necessario organizzare un controllo dell’usura del creatore in modo di gestire lo shifting con lo scopo di distribuire l’usura uniformemente su tutta la lunghezza utile del creatore.
A questo scopo è molto utile aprire una scheda per ogni singolo utensile dove registrare il numero di pezzi eseguito ad ogni montaggio, l’usura misurata prima dell’affilatura e il materiale asportato con l’affilatura. Questo serve per controllare di non asportare più materiale del necessario e per avere dei dati statistici che permettono il confronto tra diverse forniture dei creatori.
Infine per questo tipo di produzione è opportuno progettare creatori con acciaio normale ed evitare i più costosi acciai super-legati e rinunciare a ricoprimenti con TiN o con altri film. Naturalmente ciò non vale se si devono dentare pezzi duri e difficilmente lavorabili.
Il discorso cambia radicalmente se si usano i creatori in produzioni di grandi serie. In questo caso il creatore dovrà essere progettato per produrre il maggior numero di pezzi tra due affilature in modo che il rapporto tra il suo costo e il numero di pezzi prodotti in totale sia il più favorevole.
Ciò significa la maggior lunghezza possibile permessa dalla macchina dentatrice, più alto numero di principi, maggiore numero di solchi d’affilatura in funzione del diametro previsto, scelta di acciai fortemente legati, ricoprimenti di ultima generazione.
Nella lavorazione di un numero elevato di pezzi è indispensabile un controllo attento dell’usura del creatore. Le condizioni di lavoro ottimali normalmente non possono essere stabilite a tavolino. In genere si ricercano con una serie di test prima di iniziare la produzione di massa.
Il creatore deve essere spostato di una certa entità in senso assiale dopo aver eseguito uno o più pezzi: questo spostamento si chiama shifting.Lo spostamento assiale si effettua per sfruttare in modo completo il creatore, cioè per distribuire l’usura lungo tutta la sua lunghezza.
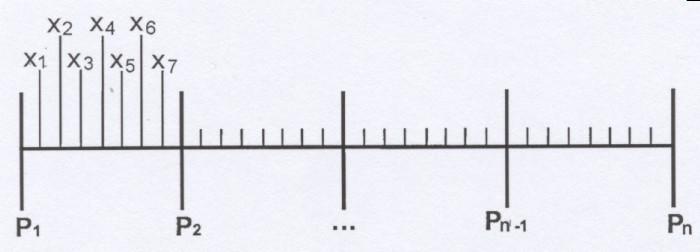
Il problema della determinazione dello shifting ottimale non è di facile soluzione e normalmente ci si basa su una serie di prove pratiche per stabilire quale é il valore dello shifting che dà la maggiore uniformità nella distribuzione dell’usura; quello che dà i migliori risultati, sembra essere il seguente (figura 2).
Eseguire una prima serie di shifting dividendo l’intera corsa possibile in più tratti di entità importante, per esempio 10 mm, ottenendo gli intervalli:
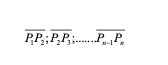
Ritornare nella posizione iniziale P1 ed eseguire uno shifting di un valore limitato x (per esempio 0,05 0,2 mm) e spostarsi poi successivamente nei punti:
P2 + x ; P3 + x ….. Pn-1 + x
Reiterare la procedura i volte fino a che P2 + Σx1 non coincida con P2 e in successione P2 + Σx1 con P3 eccetera.
Il risultato complessivamente è il migliore possibile a patto che l’intervallo x sia quello che generi in tutti i denti la stessa usura. Infatti, gli spostamenti di entità maggiore, da P1 a P2 a Pn sono importanti per tenere bassa la temperatura dei taglienti, il che è ha tutto vantaggio della vita dell’utensile. Le moderne macchine a Controllo Numerico prevedono nei programmi la possibilità di questo tipo di shifting.
Tempo di dentatura
Da molti anni sono attuate tecniche per ridurre il tempo ciclo di dentatura. Infatti, tra le varie operazioni che un ingranaggio deve subite, la sgrossatura con creatore era la più lunga. Oggi i tempi si sono notevolmente accorciati grazie ai moderni creatori che possono essere costruiti con acciai molto performanti e con ricoprimenti molto sofisticati che permettono, velocità di taglio una volta impensabili.
Ci sono alcune operazioni che adottano velocità di taglio di oltre 150 m/min anche senza pensare a creatori in metallo duro (carbide).
Ma forse è la geometria del creatore quella che ha permesso una più importante riduzione del tempo di dentatura. Parliamo del diametro del creatore che negli ultimi anni si è ridotto notevolmente. Il tempo di taglio dipende essenzialmente dall’avanzamento al minuto che ha il creatore e quindi se indichiamo con:
fa = avanzamento per giro del pezzo
F’ = avanzamento al minuto
N = numero di giri del creatore al minuto
Z0 = numero di principi del creatore
Ng = numero di giri del pezzo al minuto
Z = numero di denti dell’ingranaggio
La = lunghezza della corsa del creatore
Si ottiene: A’ = Ng ・fa
e quindi:
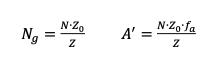
Il tempo di taglio sarà:
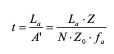
Poiché la velocità di taglio è data da:
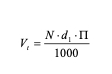
si ricava:
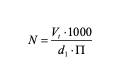
e quindi:
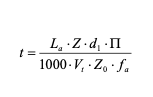
Questa ultima espressione si presta a interessanti considerazioni.
Intanto risulta immediatamente evidente che per ridurre il tempo di dentatura si può agire su tre elementi:
- ridurre il diametro del creatore d1;
- aumentare l’avanzamento per giro fa;
- aumentare la velocità di taglio Vt.
La velocità di taglio è una caratteristica che, come si è visto, dipende da molti fattori, ma essenzialmente dal tipo del materiale costituente l’utensile e dal tipo di materiale lavorato. Si è anche visto che gli attuali limiti per gli acciai super-legati e ricoperti sono compresi tra 120 e 150 m/min.
Oltre questo limite le usure diventano troppo rapide e talvolta imprevedibili, per cui si perde il controllo dell’operazione. Assunto questo come dato acquisito, resta da giocare sugli altri due elementi: il diametro del creatore e l’avanzamento per giro. Si vede subito però che le variazioni che si dovrebbero fare sono in contrasto l’una con l’altra. Infatti, se si riduce il diametro d1 del creatore, a parità di altre condizioni si dovrebbe ridurre il numero di taglienti e quindi, per avere uno stesso spessore del truciolo, si dovrebbe ridurre l’avanzamento.
Se si decidesse invece di aumentare l’avanzamento per giro pezzo, si avrebbe bisogno di più taglienti e quindi di un diametro maggiore. Però questo è vero solo se si vuole avere una uguale utilizzazione del creatore.
Se invece si rinuncia ad un elevato rendimento meccanico del creatore, cioè ci si accontenta di un minor numero di pezzi eseguibili in totale, il discorso cambia. In sostanza si arriva all’idea di ridurre al minimo il diametro e di aumentare al massimo il numero dei taglienti.
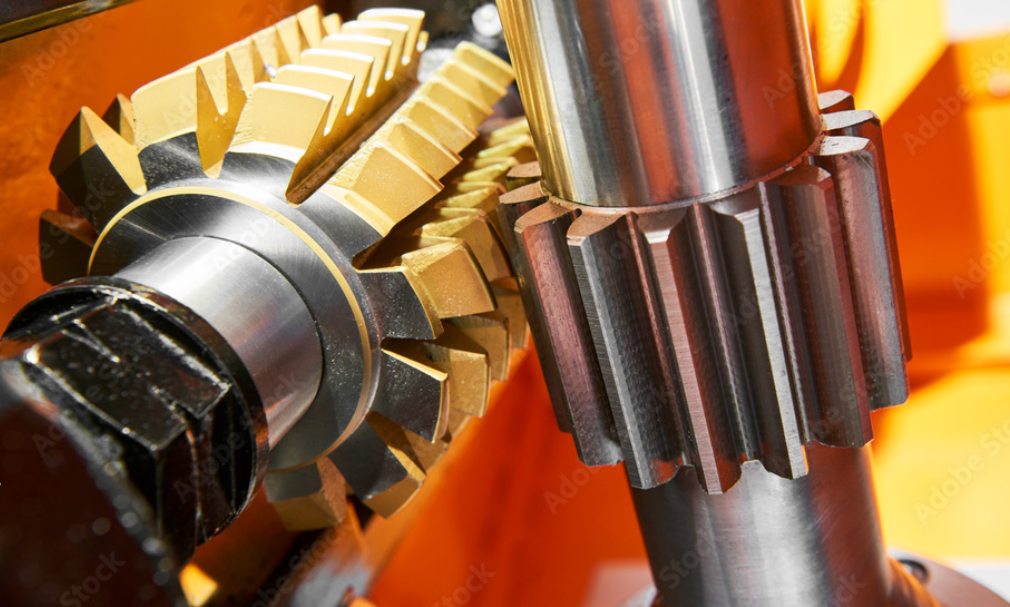
È abbastanza frequente trovare creatori con il diametro esterno intorno ai 50 mm che però richiedono l’abolizione del foro di centraggio (figura 3); quindi il creatore sarà del tipo a gambo integrale.
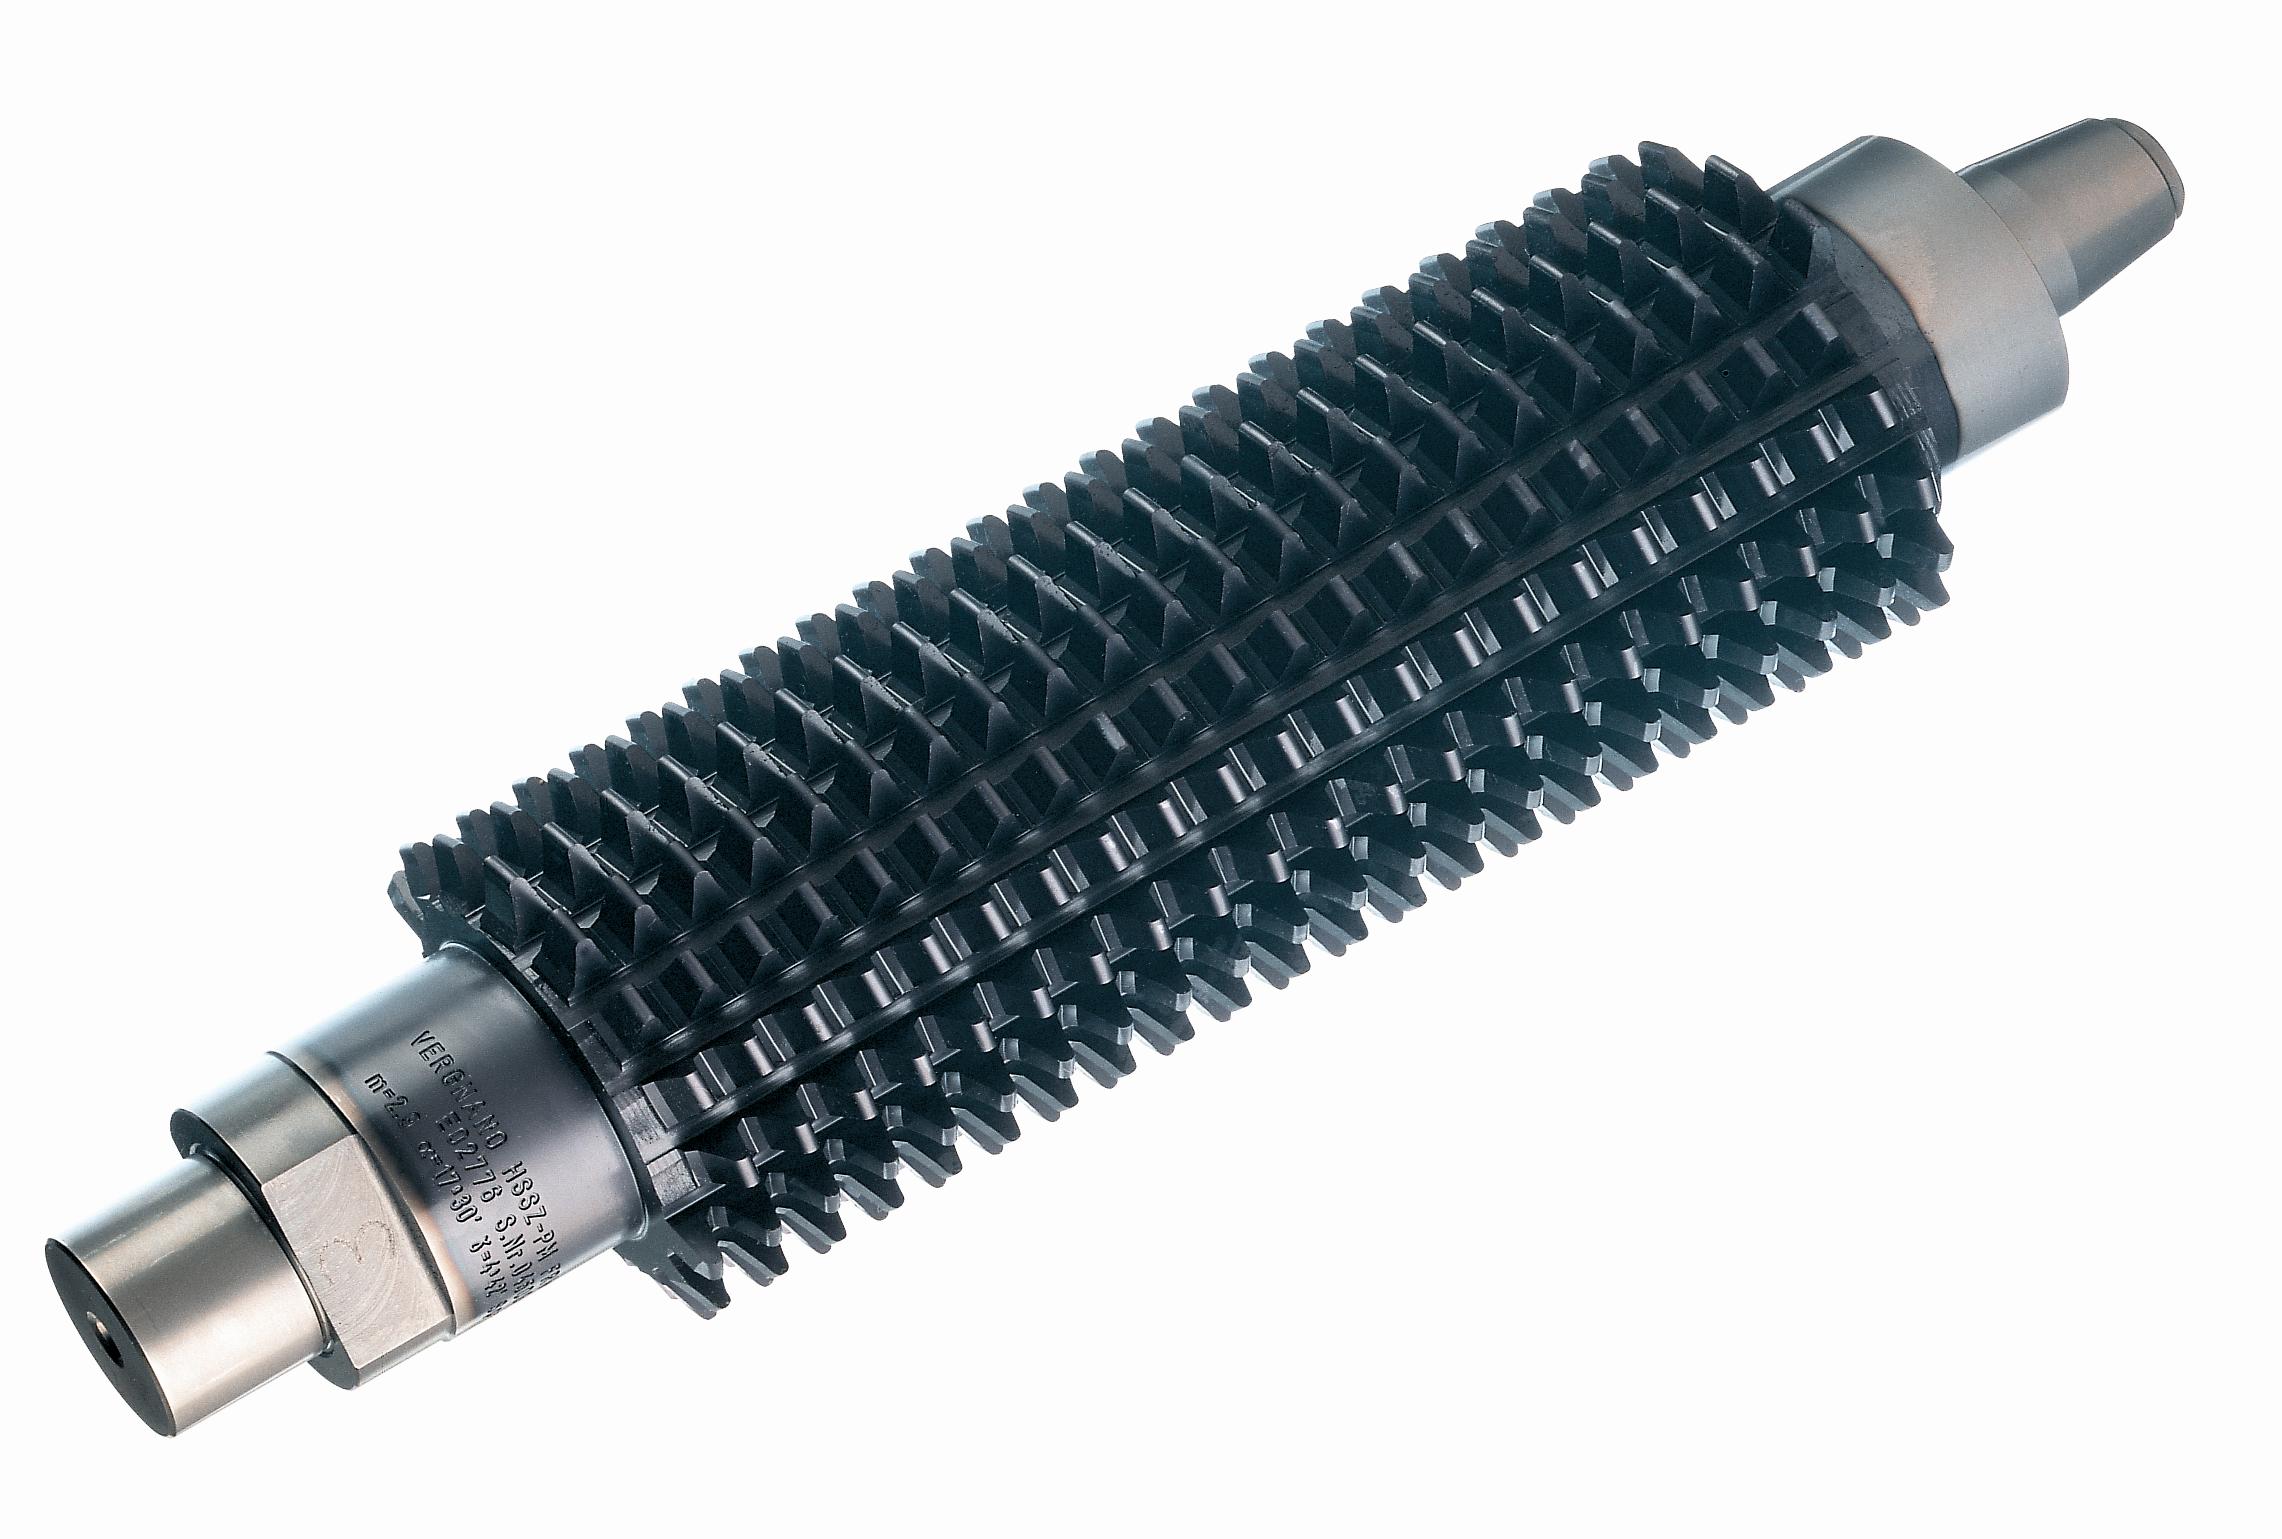
Esso, quindi, non potrà essere impiegato su tutte le dentatrici, ma solo su quelle che prevedono questo tipo di attacco. Un punto a sfavore di questo tipo di creatore è la necessità di ridurre la sua lunghezza utile. Non si può, per un diametro di 50 mm arrivare oltre i 200 mm di lunghezza. Un rapporto di 1:4 tra diametro e lunghezza è considerato il massimo. I creatori tradizionali, di diametro 90 – 100 mm possono arrivare invece fino a 250 mm di lunghezza.
Bisogna inoltre considerare che riducendo il diametro del creatore, a parità di avanzamento per giro aumento l’errore di elica dovuto alla solcatura. Resta comunque valido il concetto fondamentale che si debbano adottare diametri del creatore il più piccoli possibile ed aumentare il più possibile il numero di taglienti. Questo è stato di fatto il cambiamento effettivo avvenuto nella progettazione dei creatori negli ultimi anni.
BIsogna anche citare anche il caso particolare dei creatori con moltissimi principi (anche oltre 20), Si tratta normalmente di utensili per dentare ingranaggi usati nel differenziale di tipo Torsen, che hanno fortissimi angoli d’elica e pochissimi denti, dove la rotazione, se c’è, è lenta e non produce rumorosità apprezzabile (figura 4).
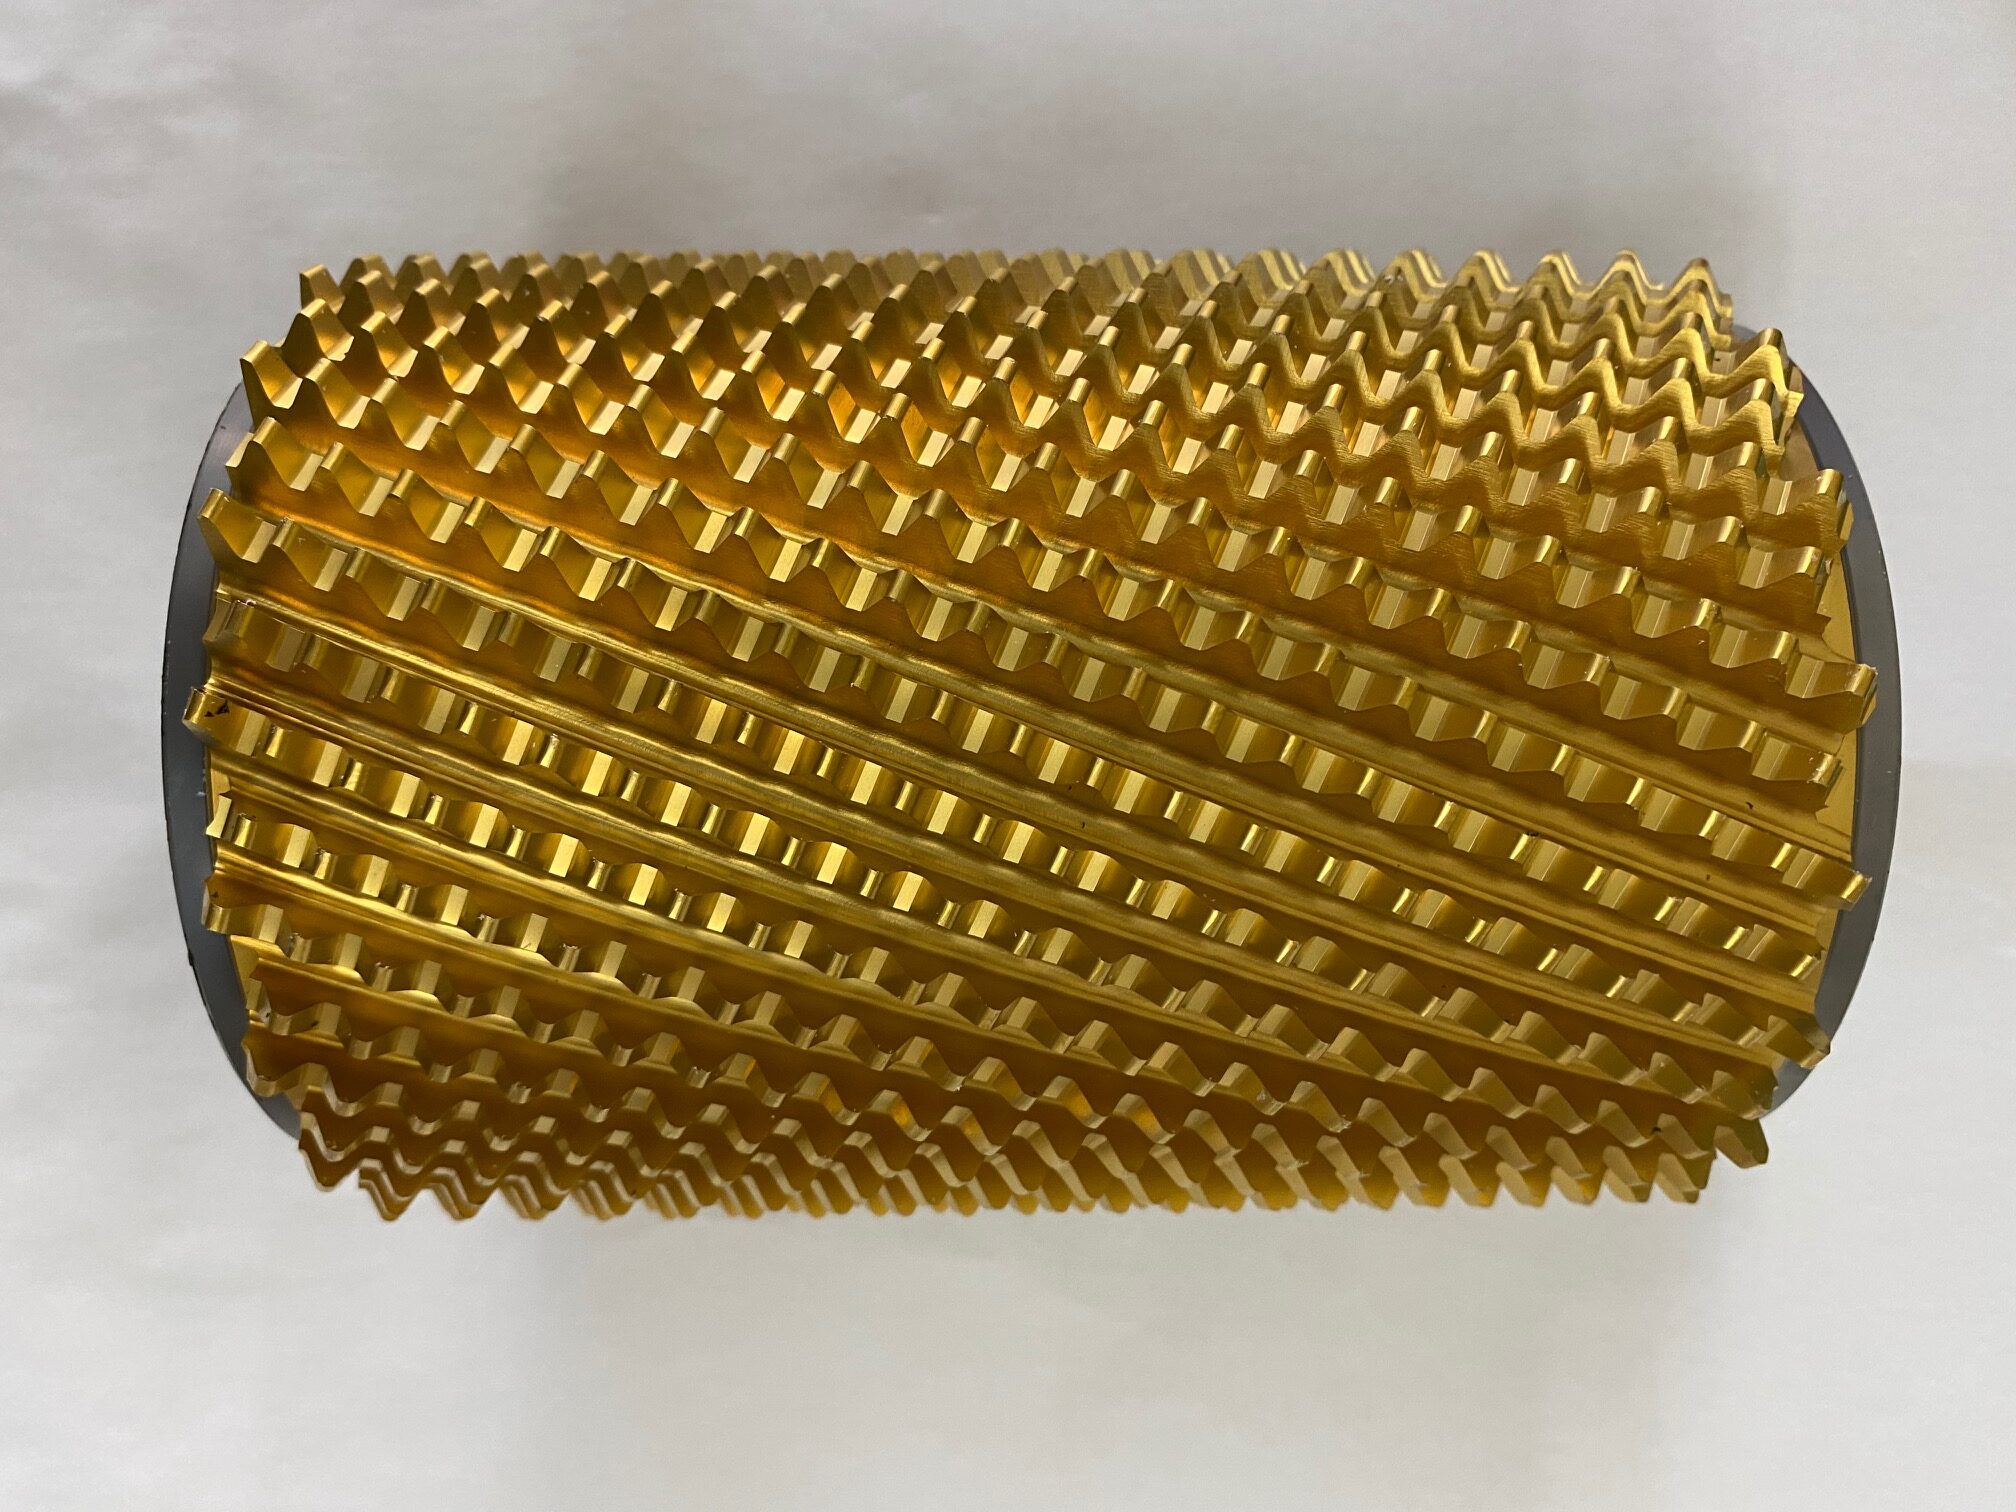
Questi creatori hanno un avanzamento per giro molto basso ma un elevatissimo numero di giro del pezzo al minuto. Producono ingranaggi con limitati errori di elica e profilo con tempi di dentatura molto ridotti.
La riduzione del tempo ciclo non è importante solo nella produzione di grandi serie, ma anche in quella di grandi ingranaggi con moduli importanti. In questi casi è necessario adottare condizioni di lavoro più pesanti che vuol dire maggiori velocità di taglio e maggiori avanzamenti per giro.
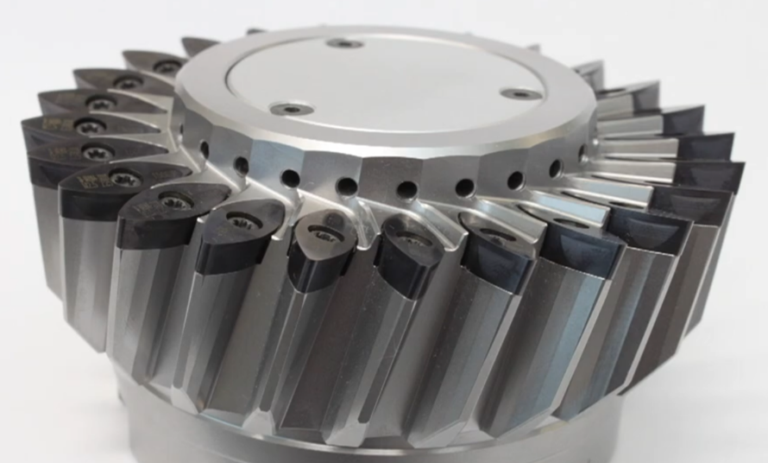
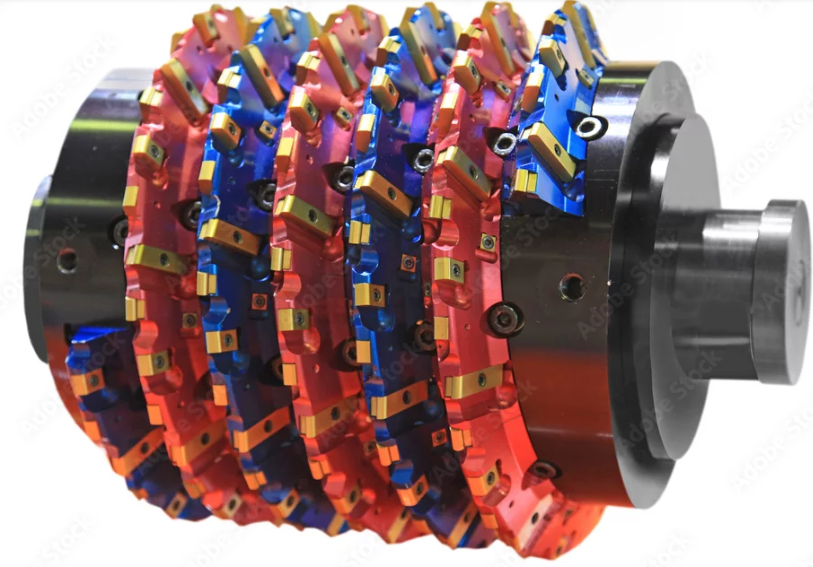
Alcune aziende scelgono in questi casi dei creatori ad inserti che sono più costosi ma che hanno anche dei vantaggi, come quello per esempio di evitare le affilature con minori scorte a magazzino (figura 5).
La qualità degli ingranaggi
In genere il creatore serve per sgrossare la dentatura che è destinata ad essere finita con una varietà di operazioni, come la rasatura, la rettifica, l’honing ecc.
Ci sono molti casi però in cui si usa il creatore per finire direttamente l’ingranaggio oppure è necessario dentare con una buona precisione per facilitare la successiva operazione di finitura. In questi casi bisogna abbandonare l’idea di ridurre il tempo ciclo o di usare creatori economici.
In primo luogo il creatore dovrà essere di classe AAA secondo DIN 3968, affilato con cura e montato con estrema precisione. Si possono fare alcune considerazioni sugli errori generati in dentatura da cui si può dedurre cosa fare per rendere più preciso l’ingranaggio prodotto.
È evidente che aumentando il numero dei taglienti si migliora la precisione del profilo in quanto la generazione dell’evolvente si svolge per inviluppo che coinvolge un numero di taglienti pari al numero di solchi del creatore (nel caso di creatore ad un principio).
A dire il vero però, gli errori teorici di profilo, dovuti all’inviluppo non sono molto alti e sono ampiamente coperti da altri errori generati da altre cause.
Più importanti sono invece gli errori di elica generati dalla solcatura d’avanzamento che dipendono principalmente sia dal valore dell’avanzamento per giro pezzo che dal diametro del creatore. Questa solcatura è molto evidente sugli ingranaggi e gli operatori d’officina sono abituati a stimare ad occhio l’avanzamento per giro osservando il passo di questa solcatura.
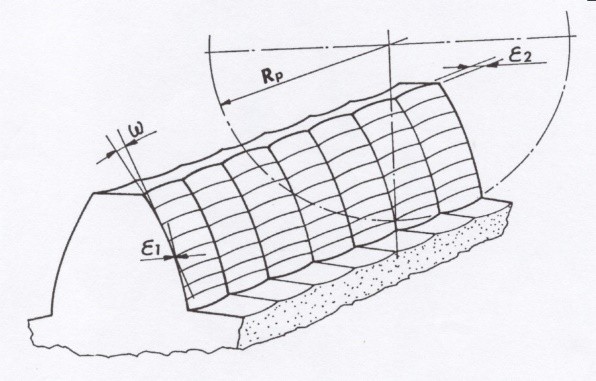
Con riferimento alla classica figura 6, alle notazioni seguenti e a quelle in precedenza indicate:
r = raggio primitivo del creatore
fa = avanzamento per giro pezzo
β = angolo del filetto del creatore
α = angolo di pressione
si ha:
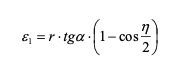
in cui:
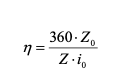
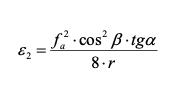
Come esempio consideriamo il seguente caso:
- Ingranaggio: m = 2; Z = 47; α = 20°; β= 15°
- Creatore: Diametro esterno 100 mm (primitivo 95 mm) – 3 principi
per i0 = 15 ε1 = 1,54・μ
per i0 = 22 ε1 = 0,71・μ
per i0 = 28 ε1 = 0,44・μ
per fa = 3,0 mm/giro ε2 = 8,5・μ
per fa = 5,6 mm/giro ε2 = 29,6,5・μ
Bisogna infine considerare che questi sono gli errori teorici. A questi errori si sommano quelli generati da altre innumerevoli cause, come per esempio: gli errori di eccentricità nel montaggio del creatore, gli errori di costruzione del creatore stesso, gli errori di affilatura e le vibrazioni della macchina.