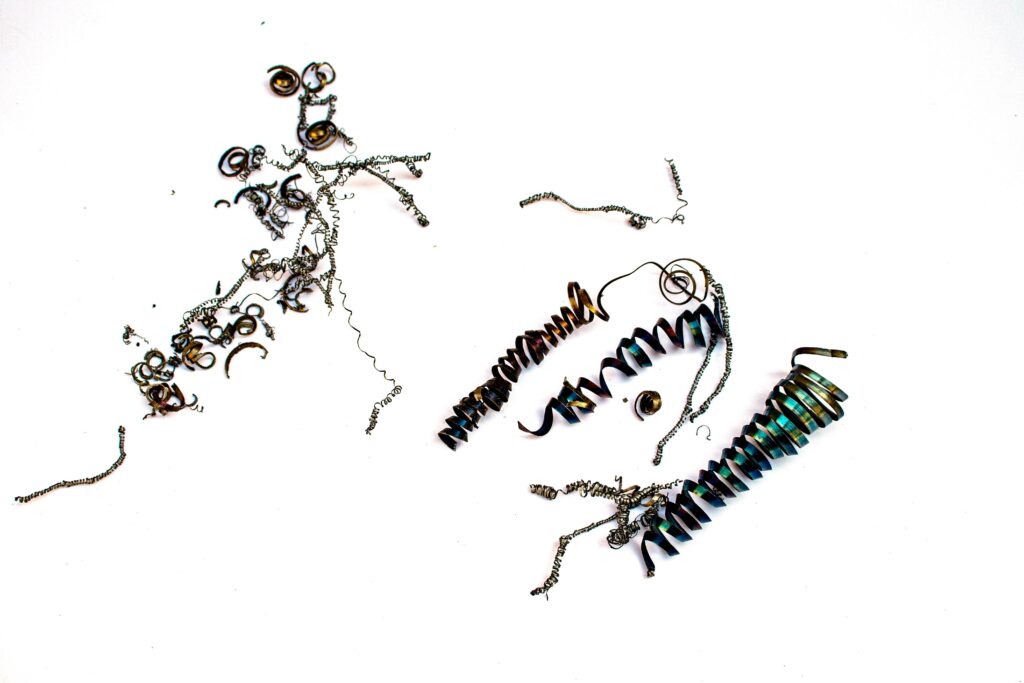
Il truciolo non è un semplice scarto di lavorazione, ma il segnale più immediato dello stato del processo produttivo. Analizzarne forma, colore e comportamento significa comprendere in tempo reale efficienza del taglio, usura utensile, stabilità della lavorazione e qualità finale del pezzo.
Nell’ecosistema di un’officina meccanica moderna, dove l’efficienza è misurata in centesimi di secondo e micron di precisione, il truciolo è spesso considerato un semplice scarto, un residuo inevitabile da spedire velocemente verso i sistemi di filtrazione e riciclo.
Per il tecnologo di produzione e per l’operatore esperto, invece, rappresenta molto di più: è la “scatola nera” dell’asportazione di truciolo, l’unico elemento in grado di raccontare in tempo reale cosa stia accadendo nel punto di contatto tra il tagliente e il materiale.

Interpretare la morfologia, il colore, la dimensione e la consistenza del truciolo significa effettuare una diagnosi attuale del processo produttivo. Un truciolo “sano” è il segnale di parametri di taglio equilibrati e di una corretta interazione termomeccanica.
Al contrario, un truciolo anomalo è il sintomo di un’usura imminente dell’utensile, di una finitura superficiale compromessa o, nel peggiore dei casi, di un imminente rottura del tagliente. In un’era dominata dalla digitalizzazione e dai sensori, l’analisi visiva e tattile rimane uno dei pilastri della conoscenza artigianale e tecnica applicata all’industria.
Il truciolo Ideale
Nella produzione di serie, specialmente su macchine automatiche o centri di lavoro non presidiati, il truciolo perfetto deve possedere caratteristiche precise: deve essere corto, facile da evacuare e non deve danneggiare il pezzo o l’utensile.
Le forme a “C”, a “6” o a “molla corta” sono considerate lo standard d’eccellenza. Un truciolo di questo tipo indica che l’energia spesa dalla macchina è stata utilizzata efficacemente per deformare il metallo e che la maggior parte del calore generato (circa l’80%) è stata evacuata insieme allo scarto stesso.
Il truciolo ideale garantisce la sicurezza dell’operatore, l’integrità dei convogliatori e, soprattutto, evita il fenomeno del “nido d’uccello”, ovvero l’aggrovigliamento di filamenti metallici attorno al mandrino, una delle principali cause di fermo macchina e scarti qualitativi.
Compila il FORM qui sotto per ricevere gratuitamente nella tua casella e-mail l’articolo completo, pubblicato sul numero di Giugno della rivista Utensili e Attrezzature