Le ruote dentate sono il cuore di molti sistemi di trasmissione ed anche uno dei loro elementi più critici. Le prestazioni di un riduttore di velocità industriale, oppure quelle di un cambio automobilistico, o di un sistema di trasmissione ad alta efficienza dipendono dalla precisione geometrica, dalla resistenza ai carichi e dall’affidabilità delle ruote dentate lungo l’intero ciclo di vita. Negli ultimi decenni, lo sviluppo delle tecnologie per la produzione di ruote dentate è stato accompagnato da un perfezionamento dei processi produttivi, dei software di simulazione e delle strategie di ottimizzazione del profilo del dente, con particolare attenzione alla geometria dell’evolvente, alla distribuzione dei carichi e al contenimento degli effetti tribologici.
La geometria definita in fase di progetto rappresenta tuttavia soltanto il punto di partenza. La qualità finale della ruota dentata dipende infatti da una complessa sinergia tra progettazione, macchina utensile usata nella realizzazione fisica del componente, parametri di processo, materiale e comportamento dell’utensile durante la lavorazione. I principali processi di produzione di ruote dentate sono la dentatura a creatore (gear hobbing), la stozzatura (o dentatura a coltello, gear shaping), il power skiving, seguite da rettifica di finitura. In essi la precisione raggiungibile non dipende esclusivamente dalla cinematica della macchina o dalla geometria nominale dell’utensile, ma anche dalla capacità del tagliente di mantenere nel tempo le proprie caratteristiche geometriche e funzionali.
Il processo di taglio di una ruota dentata implica condizioni operative estremamente severe per l’utensile. Ogni tagliente è sottoposto a ripetuti cicli di ingaggio e disimpegno che generano carichi meccanici, rapide variazioni termiche e complesse condizioni tribologiche nell’interfaccia tra utensile, truciolo e pezzo. Tali sollecitazioni determinano progressivamente il degrado delle caratteristiche originarie del sistema di taglio. Durante la lavorazione possono manifestarsi diversi meccanismi di deterioramento, tra cui l’usura del fianco e della faccia di spoglia, la formazione di micro-scheggiature nel filo del tagliente, l’adesione di materiale lavorato sulla superficie dell’utensile e fenomeni di alterazione termica del materiale o del rivestimento superficiale. Sebbene tali fenomeni possano svilupparsi su scale dimensionali estremamente ridotte, spesso nell’ordine dei micrometri, il loro impatto sulla qualità della dentatura può essere significativo. Una variazione della geometria effettiva del tagliente modifica il modo in cui il materiale viene rimosso e può generare errori di profilo, variazioni del passo, alterazioni dello spessore del dente e incremento della rugosità superficiale. Inoltre, la progressiva perdita di stabilità del processo può favorire l’insorgenza di vibrazioni autoeccitate, con conseguenze negative sia sulla qualità superficiale del componente sia sulla durata operativa dell’utensile e sulle prestazioni dell’intero sistema produttivo.

Occorre precisare che tali anomalie possono essere generate, oltre che da condizioni iniziali non ottimali, anche dai fenomeni progressivi che interessano l’utensile durante la lavorazione. Usura, temperatura e sollecitazioni meccaniche possono infatti modificare gradualmente le caratteristiche del tagliente, influenzando la qualità della superficie generata e la precisione del profilo ottenuto.
Detto questo, è chiaro che non si possa più considerare l’utensile come un semplice elemento esecutivo del processo di taglio, ma piuttosto uno dei principali fattori che determinano la stabilità, la precisione e l’evoluzione nel tempo della lavorazione della ruota dentata. La qualità finale della dentatura dipende quindi dalla capacità dell’utensile di mantenere nel tempo stabilità geometrica e funzionale. Materiale, rivestimenti, microgeometria del tagliente e condizioni operative concorrono congiuntamente a determinare tale comportamento. Questa consapevolezza richiede un approccio più consapevole ed evoluto sia alla progettazione sia alla gestione degli utensili: materiali, rivestimenti, geometrie e strategie di controllo del processo devono essere sviluppati in modo integrato per garantire qualità, produttività e affidabilità nel tempo.
Materiali innovativi e superfici funzionali negli utensili
Abbiamo visto che l’evoluzione degli utensili per ruote dentate integra molteplici aspetti, fra i quali materiale, rivestimento e geometria del tagliente rivestono un ruolo centrale e devono essere gestiti in funzione delle condizioni operative del processo di dentatura. La capacità dell’utensile di mantenere nel tempo le proprie caratteristiche funzionali dipende dall’interazione tra questi elementi, che determinano la stabilità del processo di taglio e la qualità del componente prodotto.
Questa attuale concezione ha spostato l’attenzione dalla sola resistenza all’usura, l’aspetto storicamente prevalente, verso il controllo complessivo del comportamento dell’utensile durante il ciclo produttivo, aprendo la strada allo sviluppo di materiali avanzati, superfici funzionali e geometrie del tagliente ottimizzate.
Carburi cementati e materiali superduri
I carburi cementati rappresentano un materiale di riferimento per numerose applicazioni nella lavorazione delle ruote dentate. Il loro impiego deriva dal favorevole compromesso tra durezza, resistenza alla compressione e tenacità. Negli ultimi anni, tuttavia, l’evoluzione dei carburi cementati si è concentrata sul controllo della microstruttura. La riduzione della dimensione dei grani e la progettazione della fase legante consentono di ottenere substrati con maggiore resistenza alla propagazione delle cricche e migliore capacità di sopportare carichi ciclici. Tale miglioramento della resistenza meccanica assume particolare rilevanza nella lavorazione delle ruote dentate, dove il tagliente è sottoposto a cicli ripetuti di ingaggio e disimpegno che generano fenomeni di fatica termo-meccanica. Tali condizioni possono favorire la formazione di microfratture e la progressiva alterazione della geometria del filo tagliente. Un substrato più stabile consente quindi di preservare più a lungo l’integrità del filo tagliente e la capacità dell’utensile di mantenere la precisione del profilo generato.
Accanto ai carburi cementati stanno trovano diffusione i materiali superduri, che si riferiscono in genere a quelli dotati di una durezza Vickers superiore a 40 GPa, con particolare riferimento al nitruro cubico di boro policristallino (CBN), con circa 40-50 GPa, considerato il secondo materiale più duro dopo il diamante e utilizzato soprattutto nella finitura di ingranaggi temprati. La sua elevata durezza a caldo e la stabilità chimica nei confronti degli acciai consentono di lavorare componenti molto duri mantenendo livelli elevati di precisione dimensionale e qualità superficiale.
Il diamante policristallino (PCD), 50-80 GPa di durezza, trova invece applicazione nella lavorazione di materiali non ferrosi e leghe leggere, sempre più utilizzati nelle trasmissioni destinate alla mobilità elettrica. In questi contesti, la diversa natura dei materiali lavorati richiede utensili caratterizzati da elevata resistenza all’usura abrasiva e capacità di mantenere stabile la qualità della lavorazione.
Rivestimenti funzionali
Se il substrato determina la capacità strutturale dell’utensile, il rivestimento ne governa l’interazione con il materiale lavorato. La ricerca attualmente si sta muovendo dalla semplice protezione contro l’usura alla progettazione funzionale delle superfici, sviluppate in funzione delle specifiche condizioni operative.
I rivestimenti tradizionali, come AlTiN e AlCrN, hanno consentito importanti miglioramenti nelle lavorazioni ad alta velocità grazie all’elevata durezza, alla stabilità termica e alla resistenza ai fenomeni di ossidazione. Tuttavia, le più recenti esigenze delle lavorazioni delle dentature si stanno orientando verso architetture multistrato e rivestimenti a gradiente funzionale. Nei rivestimenti multistrato, i diversi materiali vengono selezionati e progettati per svolgere funzioni complementari, migliorando l’adesione al substrato, la durezza superficiale, la resistenza agli shock termici e il contenimento della propagazione delle cricche. In questo modo il rivestimento contribuisce direttamente alla stabilità della lavorazione, controllando le proprietà meccaniche e tribologiche dell’interfaccia di taglio.
Tra le soluzioni più promettenti rientrano gli High Entropy Coatings (HEC), ottenuti mediante combinazioni di più elementi metallici in concentrazioni comparabili. Questa configurazione consente di ottenere rivestimenti caratterizzati da elevata durezza, stabilità strutturale e resistenza alle alte temperature. L’evoluzione dei rivestimenti rappresenta un ulteriore passo verso utensili progettati come sistemi integrati, nei quali substrato, superficie e geometria operano congiuntamente per garantire stabilità e affidabilità del processo di taglio.
Microgeometria del tagliente
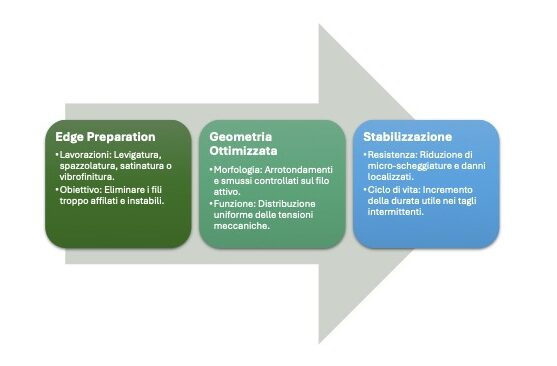
Un ulteriore elemento determinante nella progettazione degli utensili riguarda la microgeometria del tagliente, ossia la definizione controllata della forma del filo attivo mediante operazioni specifiche di preparazione (Edge Preparation). Infatti, contrariamente a quanto si potrebbe pensare, un tagliente estremamente affilato non garantisce necessariamente le migliori prestazioni. Nelle lavorazioni delle ruote dentate, un filo con raggio troppo piccolo può risultare maggiormente esposto a fenomeni di scheggiatura e danneggiamento localizzato, poiché durante il processo è sottoposto a ripetuti cicli di carico e a continui ingressi e uscite dal materiale.
Invece, arrotondamenti e smussi controllati, ottenuti mediante processi quali levigatura o spazzolatura, consentono di distribuire più uniformemente le tensioni nella zona del filo, migliorandone la resistenza meccanica e la stabilità durante la lavorazione. La preparazione del tagliente viene quindi definita in funzione del materiale lavorato, della tipologia di utensile, del rivestimento applicato e delle condizioni operative. I passaggi chiave di questa transizione geometrica e i relativi benefici strutturali sul filo attivo sono schematizzati nella figura seguente (figura 1).
Una microgeometria opportunamente progettata contribuisce inoltre a migliorare la regolarità del processo di taglio, limitando fenomeni di instabilità e preservando la qualità della superficie lavorata. La preparazione del filo assume così il ruolo di un vero parametro progettuale, capace di influenzare il comportamento dinamico e la durata operativa dell’utensile.
Dalla superficie alla tribologia controllata
La progettazione della superficie attiva dell’utensile, ovvero dell’interfaccia in cui avvengono il contatto con il materiale, la formazione del truciolo e lo sviluppo dell’usura, rappresenta un elemento determinante per il controllo dell’intero processo di taglio. I fenomeni tribologici che si sviluppano in quest’area influenzano direttamente la temperatura, l’attrito, l’adesione del materiale e la stabilità complessiva della lavorazione. Per questo motivo, la superficie dell’utensile assume un ruolo quasi autonomo nella progettazione, non più inteso come semplice caratteristica derivante dal materiale o dal rivestimento applicato, ma come un vero e proprio parametro dell’intero processo in base alle specifiche condizioni operative.
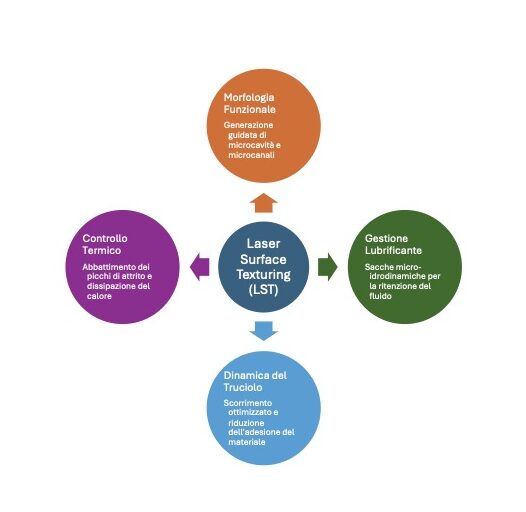
In questo contesto, il Laser Surface Texturing (LST) fornisce un livello superiore di micro-ingegnerizzazione, basato sulla realizzazione controllata di particolari elementi superficiali funzionali, come microcavità o microcanali, attraverso impulsi laser ad alta precisione. Queste strutture geometriche servono a modificare in modo molto accentuato le condizioni di contatto tra utensile, truciolo e pezzo e sono utilizzate per favorire la ritenzione del lubrificante, migliorare lo scorrimento del truciolo e limitare i fenomeni associati al degrado superficiale, garantendo una gestione più efficace dell’attrito e della dissipazione del calore. L’insieme dei benefici ottenuti da queste strategie di “micromeccanica” laser è illustrato nella mappa funzionale di figura 2.
Nei processi di lavorazione di ruote come la dentatura a creatore (gear hobbing) e il power skiving, strutturalmente caratterizzati da contatti intermittenti e carichi variabili, l’applicazione del Laser Surface Texturing amplia in modo decisivo le possibilità di controllo dell’interfaccia di attrito. Contribuendo a stabilizzare il comportamento del sistema utensile-materiale e riducendo l’insorgenza di anomalie, questa tecnologia si dimostra fondamentale per ottimizzare il comportamento dinamico dell’utensile, preservandone più a lungo le prestazioni e migliorando la continuità e la qualità della produzione complessiva.
L’utensile connesso: monitoraggio, prognostica e controllo adattativo del processo
Emerge un altro aspetto fondamentale che interessa le lavorazioni di ruote in epoca attuale, rispetto a quanto avveniva in passato: la possibilità di monitorare le condizioni dell’utensile durante la lavorazione per garantire stabilità del processo, qualità della dentatura e continuità produttiva. L’integrazione tra sensori, modelli predittivi e sistemi digitali consente di stimare l’evoluzione in tempo reale dello stato di salute dell’utensile e di adattare il processo alle effettive condizioni operative.
Dal processo allo stato di salute dell’utensile
Il monitoraggio dell’utensile nelle lavorazioni di dentatura si basa sull’acquisizione e sull’interpretazione integrata dei dati generati durante il processo. Sensori dinamici, termici ed energetici consentono di rilevare l’interazione tra utensile, macchina e componente, fornendo informazioni sull’evoluzione delle condizioni operative.
Il valore di tali informazioni non risiede nel singolo parametro misurato, ma nella capacità di correlare segnali differenti per individuare i fenomeni che influenzano la stabilità della lavorazione. Variazioni delle vibrazioni, della potenza assorbita o delle condizioni termiche possono infatti essere associate a modifiche della dinamica del sistema, dell’attrito o della progressione dell’usura.
L’elaborazione integrata dei dati consente quindi di superare una gestione basata esclusivamente su tempi di utilizzo predefiniti, introducendo una valutazione dinamica delle condizioni dell’utensile. Questa capacità risulta particolarmente evidente in quei processi in cui le condizioni di carico e temperatura variano continuamente durante la lavorazione, determinando un’evoluzione progressiva dello stato dell’utensile difficilmente prevedibile attraverso parametri di durata prestabiliti. L’obiettivo di questi sistemi avanzati di monitoraggio non è quindi soltanto quello di rilevare un degrado già manifestato, ma invece di stimare l’evoluzione delle condizioni operative dell’utensile e di supportare strategie di manutenzione basate sul suo stato effettivo, invece che programmate a priori.
Physics-Informed Machine Learning: l’AI guidata dalla fisica del taglio
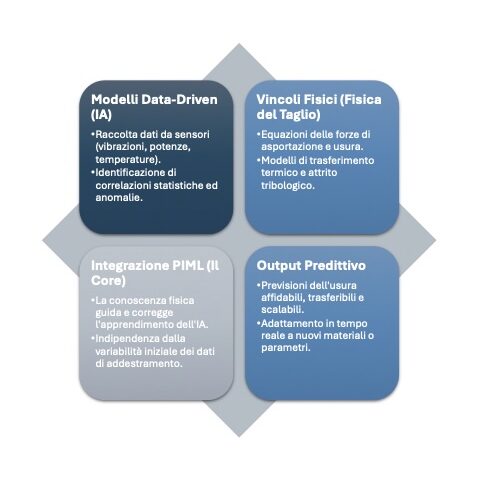
La crescente disponibilità di dati provenienti dalle macchine utensili ha favorito lo sviluppo di modelli basati sull’intelligenza artificiale per la previsione dello stato di salute dell’utensile. Gli approcci iniziali, prevalentemente data-driven, identificavano correlazioni statistiche tra segnali acquisiti e condizioni operative, mostrando buone capacità nell’individuazione di fenomeni di usura o di anomalie. Tuttavia, questi modelli risultano fortemente dipendenti dalla qualità e dalla rappresentatività dei dati disponibili, rendendo più complessa la loro applicazione in contesti produttivi caratterizzati da frequenti variazioni di materiali, utensili e parametri di lavorazione.
L’approccio Physics-Informed Machine Learning (PIML) supera questo limite integrando nei modelli di apprendimento la conoscenza fisica del processo. Le informazioni sperimentali vengono quindi interpretate attraverso relazioni coerenti con i fenomeni che governano la lavorazione, come forze di taglio, trasferimento termico, attrito e meccanismi di usura.
Nella produzione di ruote dentate questa integrazione assume particolare valore, poiché il comportamento dell’utensile deriva dall’interazione simultanea di fenomeni meccanici, termici e tribologici. La variazione della temperatura influenza il comportamento del rivestimento, l’evoluzione dell’attrito modifica le condizioni di taglio e l’usura altera progressivamente la geometria attiva del tagliente.
Un modello Physics-Informed consente quindi di ottenere previsioni più affidabili e trasferibili rispetto agli approcci esclusivamente statistici, migliorando la capacità del sistema di adattarsi a differenti configurazioni produttive e supportando strategie avanzate di gestione dell’utensile.
L’interazione sinergica tra l’analisi dei dati e i vincoli fisici del processo, alla base dell’architettura PIML, è schematizzata nella figura 3.
Digital Twin dell’utensile: una memoria digitale lungo il ciclo di vita
L’evoluzione dei sistemi di monitoraggio avanzato porta alla creazione di una rappresentazione digitale completa dell’utensile. A differenza di un semplice modello geometrico o di una simulazione progettuale, il Digital Twin rappresenta una configurazione evolutiva dell’utensile, aggiornata attraverso le informazioni raccolte durante il suo utilizzo. Ogni utensile può essere associato a un modello digitale contenente informazioni relative alla geometria iniziale, ai materiali, ai parametri di lavorazione e alla storia delle condizioni operative affrontate. Questa base informativa permette di ricostruire l’evoluzione dello stato dell’utensile nel tempo e di identificare i fattori che ne hanno influenzato il comportamento.
Questa capacità permette di migliorare la gestione del ciclo di vita dell’utensile, supportando decisioni più accurate sulla manutenzione, sulla ripresa del filo tagliente, sulla destinazione a lavorazioni meno gravose o sulle strategie di recupero del componente. L’integrazione tra dati acquisiti, modelli fisici e algoritmi predittivi trasforma quindi il Digital Twin in uno strumento di supporto decisionale, capace di guidare la gestione dell’utensile in funzione delle condizioni operative reali e delle prestazioni attese lungo l’intero ciclo di utilizzo.
Dal monitoraggio al controllo adattativo: verso la produzione zero defect
La conoscenza aggiornata dello stato dell’utensile e delle condizioni di lavorazione permette di integrare il monitoraggio nei sistemi di controllo del processo, trasformando i dati acquisiti in azioni correttive durante la produzione. L’integrazione con sistemi a ciclo chiuso consente infatti di modificare dinamicamente le condizioni operative in funzione delle variazioni rilevate durante la lavorazione.
Un elemento fondamentale è rappresentato dalla metrologia in-process, che consente di monitorare non soltanto il comportamento dell’utensile, ma anche la qualità geometrica della dentatura generata. Sistemi di misura integrati, sensori ottici e tecnologie di rilevamento ad alta precisione permettono di individuare rapidamente deviazioni rispetto ai valori nominali del processo e fornire informazioni utili al controllo adattativo della lavorazione. L’integrazione tra queste informazioni e i sistemi di controllo permette di intervenire direttamente sui parametri operativi, modificando condizioni di taglio, strategie di lavorazione o compensazioni geometriche in funzione dello stato reale del processo. La regolazione non dipende quindi più esclusivamente da strategie definite a priori, ma evolve in funzione delle condizioni effettive della lavorazione.
Il risultato è un sistema produttivo nel quale macchina, utensile e controllo operano in modo coordinato per mantenere stabile la qualità della ruota dentata anche in presenza di variazioni inevitabili del processo. L’obiettivo non è soltanto ridurre gli scarti, ma aumentare la capacità del sistema di operare in condizioni ottimali durante l’intero ciclo produttivo. La produzione zero defect nella dentatura degli ingranaggi richiede quindi un modello di gestione della qualità basato sulla prevenzione, nel quale eventuali deviazioni vengono individuate e compensate prima che possano compromettere il componente finale.
Progettazione avanzata, manifattura additiva e gestione circolare del ciclo di vita
Abbiamo visto come sia ormai necessario più che in passato dotarsi di utensili in grado di integrare prestazioni meccaniche, adattamento alle condizioni operative e sostenibilità lungo l’intero ciclo di vita. La progettazione avanzata, la manifattura additiva e le strategie di rigenerazione stanno contribuendo alla evoluzione del concetto stesso di utensile, il quale sarà sempre più concepito come un sistema funzionale capace di mantenere elevate prestazioni nel tempo e di conservare il suo valore anche dopo la rigenerazione: vediamo come.
Progettazione generativa e ottimizzazione topologica
Per lungo tempo la progettazione degli utensili da taglio si è basata su configurazioni consolidate, migliorate nel tempo attraverso esperienza industriale e validazioni sperimentali. Questo approccio, sebbene abbia consentito buoni livelli di affidabilità, rappresenta spesso un compromesso tra requisiti differenti di rigidezza, massa, comportamento dinamico e gestione termica. Pensando invece alla cosiddetta “progettazione generativa” e all’ottimizzazione topologica dei componenti, si può ormai adottare un approccio diverso: la geometria viene determinata in funzione delle prestazioni specifiche richieste a quel dato utensile. Infatti, attraverso modelli numerici avanzati è possibile definire la distribuzione ottimale del materiale considerando carichi, vibrazioni e condizioni termiche del processo.
Nel caso degli utensili per ruote dentate, questo approccio assume particolare importanza perché la precisione del profilo e del passo della dentatura dipende in misura significativa dalla stabilità dell’intero sistema utensile-macchina. Processi ad alti volumi di produzione generano sollecitazioni variabili che possono causare deformazioni elastiche e fenomeni vibratori che possono compromettere la qualità della dentatura. L’obiettivo dell’ottimizzazione, allora, non è la sola riduzione della massa dell’utensile, ma anche la creazione di una soluzione in cui rigidezza, resistenza e comportamento dinamico risultino coerenti con le condizioni operative previste. Un ulteriore ambito di applicazione riguarda poi la gestione termica. La possibilità di progettare architetture interne ottimizzate consente di migliorare la dissipazione del calore e la distribuzione del fluido lubrorefrigerante, contribuendo alla stabilità del tagliente e del rivestimento.
Manifattura additiva e architetture utensile ibride
La manifattura additiva metallica rappresenta una tecnologia abilitante per la progettazione avanzata degli utensili. Processi come il Laser Powder Bed Fusion consentono di realizzare geometrie difficilmente ottenibili con tecniche convenzionali, superando molti dei vincoli imposti dalla produzione tradizionale. Nel caso degli utensili per ruote dentate, questo approccio porta ad esempio allo sviluppo di architetture ibride, ottimizzando il corpo utensile in termini di rigidezza, massa e gestione termica, conservando per gli elementi maggiormente soggetti a usura i tradizionali materiali ad alte prestazioni come carburi cementati o superduri. Una distribuzione funzionale dei materiali di questo tipo consente di integrare, all’interno dello stesso utensile, requisiti strutturali e caratteristiche prestazionali differenti, migliorando il rapporto tra peso, rigidezza e durata operativa.
Tra le applicazioni più promettenti rientra l’integrazione di sistemi di raffreddamento conformati, basata sulla possibilità di realizzare canali interni tridimensionali. In questo modo è possibile convogliare il fluido lubrorefrigerante nelle zone maggiormente sollecitate, rendendo più uniforme la gestione delle condizioni termiche durante la lavorazione. La progettazione non è quindi più limitata dai vincoli della produzione convenzionale, ma può essere sviluppata in funzione delle prestazioni richieste dal processo di lavorazione.
Dal consumo alla rigenerazione: progettare il ciclo di vita dell’utensile
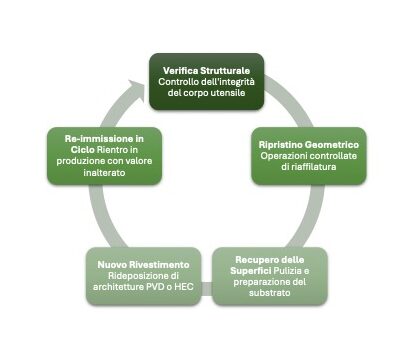
La manifattura del futuro dovrà essere sostenibile dal punto di vista ambientale. In questo senso, il primo obiettivo non sarà quello di eliminare l’usura dell’utensile, ma piuttosto di progettare componenti capaci di durare più a lungo nel tempo mantenendo prestazioni e affidabilità. Il secondo obiettivo si colloca nel concetto di “remanufacturing” che, per gli utensili, rappresenta un passo ulteriore rispetto alla tradizionale riaffilatura; esso dovrà considerare l’intero ciclo di recupero dell’utensile, dalla verifica strutturale al ripristino geometrico, dal recupero delle superfici all’applicazione di nuovi rivestimenti. Queste attività diventeranno un vero processo industriale indipendente, necessario a rispettare le future direttive comunitarie con l’ESPR. La sequenza operativa a ciclo chiuso che caratterizza l’approccio industriale del remanufacturing è descritta nella figura 4.
La rigenerazione dell’utensile, quindi, dovrà diventare un requisito progettuale a partire dalle fasi iniziali della sua scelta o progettazione, prevedendo caratteristiche che ne consentano il recupero senza compromettere precisione e affidabilità. La durata dell’utensile non sarà più definita come un periodo lineare che termina con la sostituzione, ma come una successione di cicli nei quali il componente mantiene funzionalità e valore economico. L’utensile assume così una nuova dimensione progettuale diventando un elemento recuperabile e reintegrabile nel ciclo produttivo in grado di contribuire alla riduzione del consumo di materiali critici e alla maggiore sostenibilità dei sistemi industriali.
Verso ecosistemi produttivi adattivi per la fabbricazione delle ruote dentate
La produzione futura di ruote dentate sarà caratterizzata da sistemi nei quali utensile, macchina e componente saranno integrati all’interno di un unico ecosistema produttivo capace di adattarsi alle condizioni operative reali. L’evoluzione tecnologica non riguarderà soltanto lo sviluppo di utensili più resistenti o sistemi di monitoraggio più avanzati, ma la capacità di utilizzare le informazioni generate durante il processo per ottimizzare continuamente le condizioni di lavorazione.
La convergenza tra acquisizione dati, modelli predittivi, simulazione numerica e automazione consentirà di trasformare il processo produttivo in un sistema dinamico, nel quale le variazioni legate al materiale, alla geometria del componente o alle condizioni della macchina potranno essere riconosciute e gestite attraverso strategie operative adattative. L’utensile assumerà così un ruolo attivo nella fabbrica digitale, diventando un elemento di collegamento tra il processo fisico e il livello informativo della produzione.