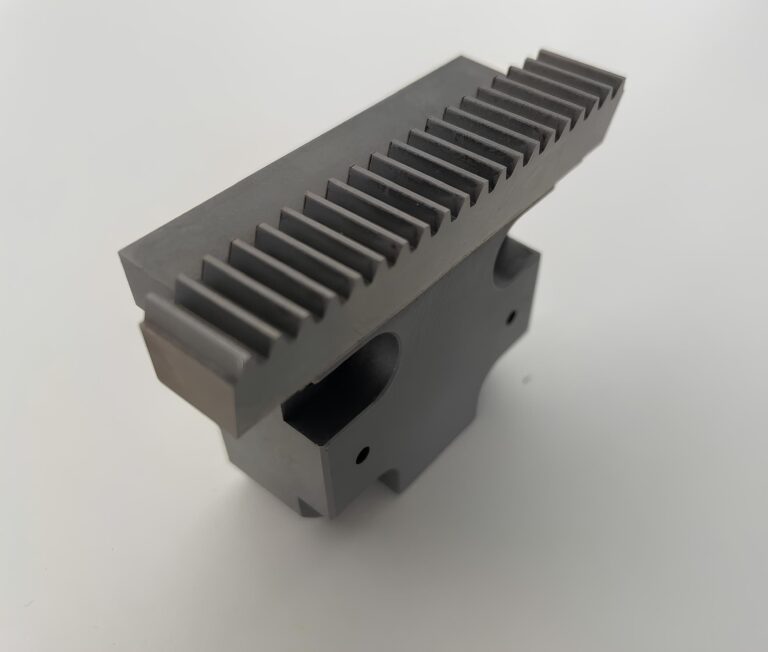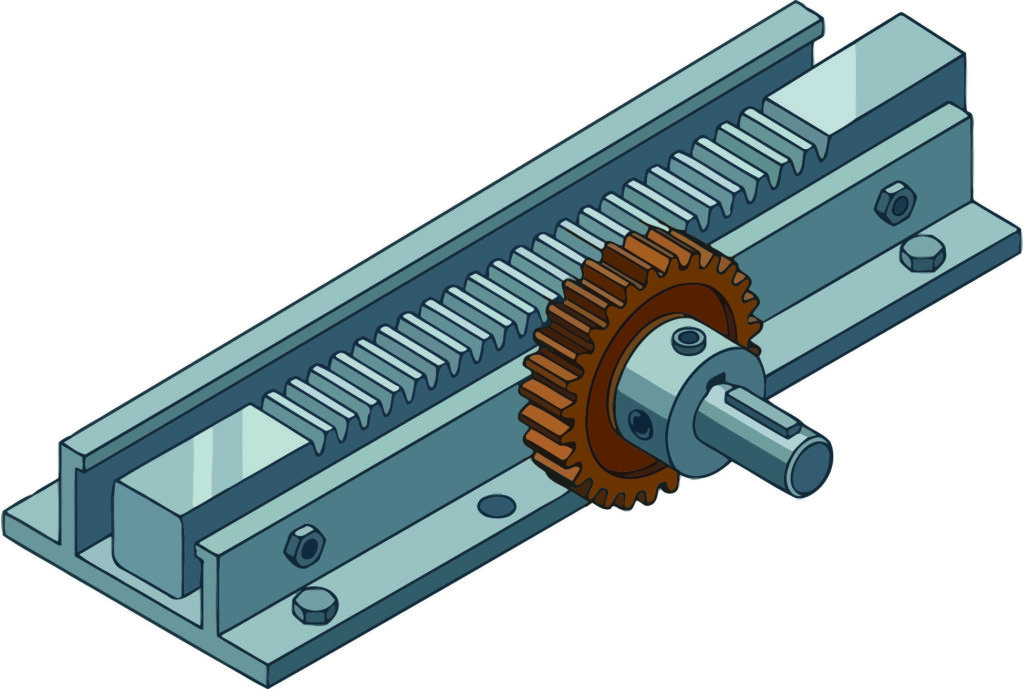
La costruzione delle cremagliere presenta alcuni aspetti interessanti e differenti da quelli che si incontrano nella dentatura degli ingranaggi. Una cremagliera può essere pensata come una ruota dentata con diametro infinito; in sostanza è una barra rettilinea dentata con il dimensionamento dei denti che segue le stesse norme degli ingranaggi, quindi si parla di profili finiti (I o II) e pre-rettifica (III o IV) secondo la tabella DIN 3972.
Dettagli di lavorazione di una cremagliera
Il ciclo di lavorazione prevede una prima fase di dentatura che viene eseguita con frese multiple, molto simili a creatori, ma senza un filetto continuo lungo il diametro esterno.
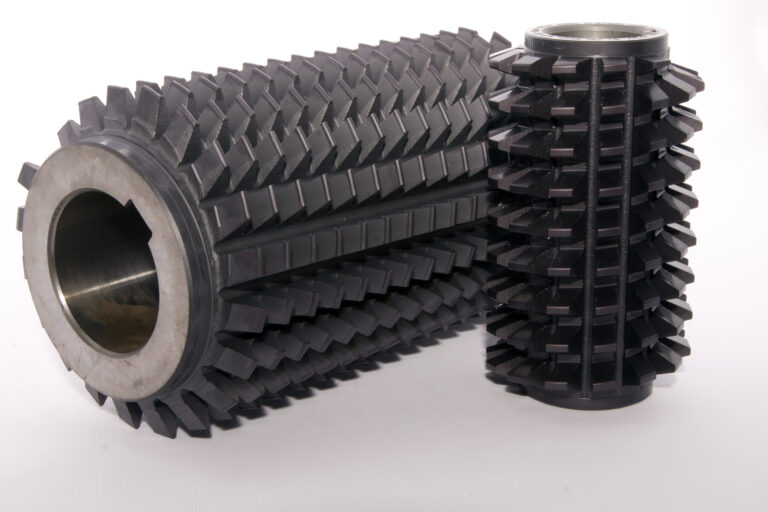
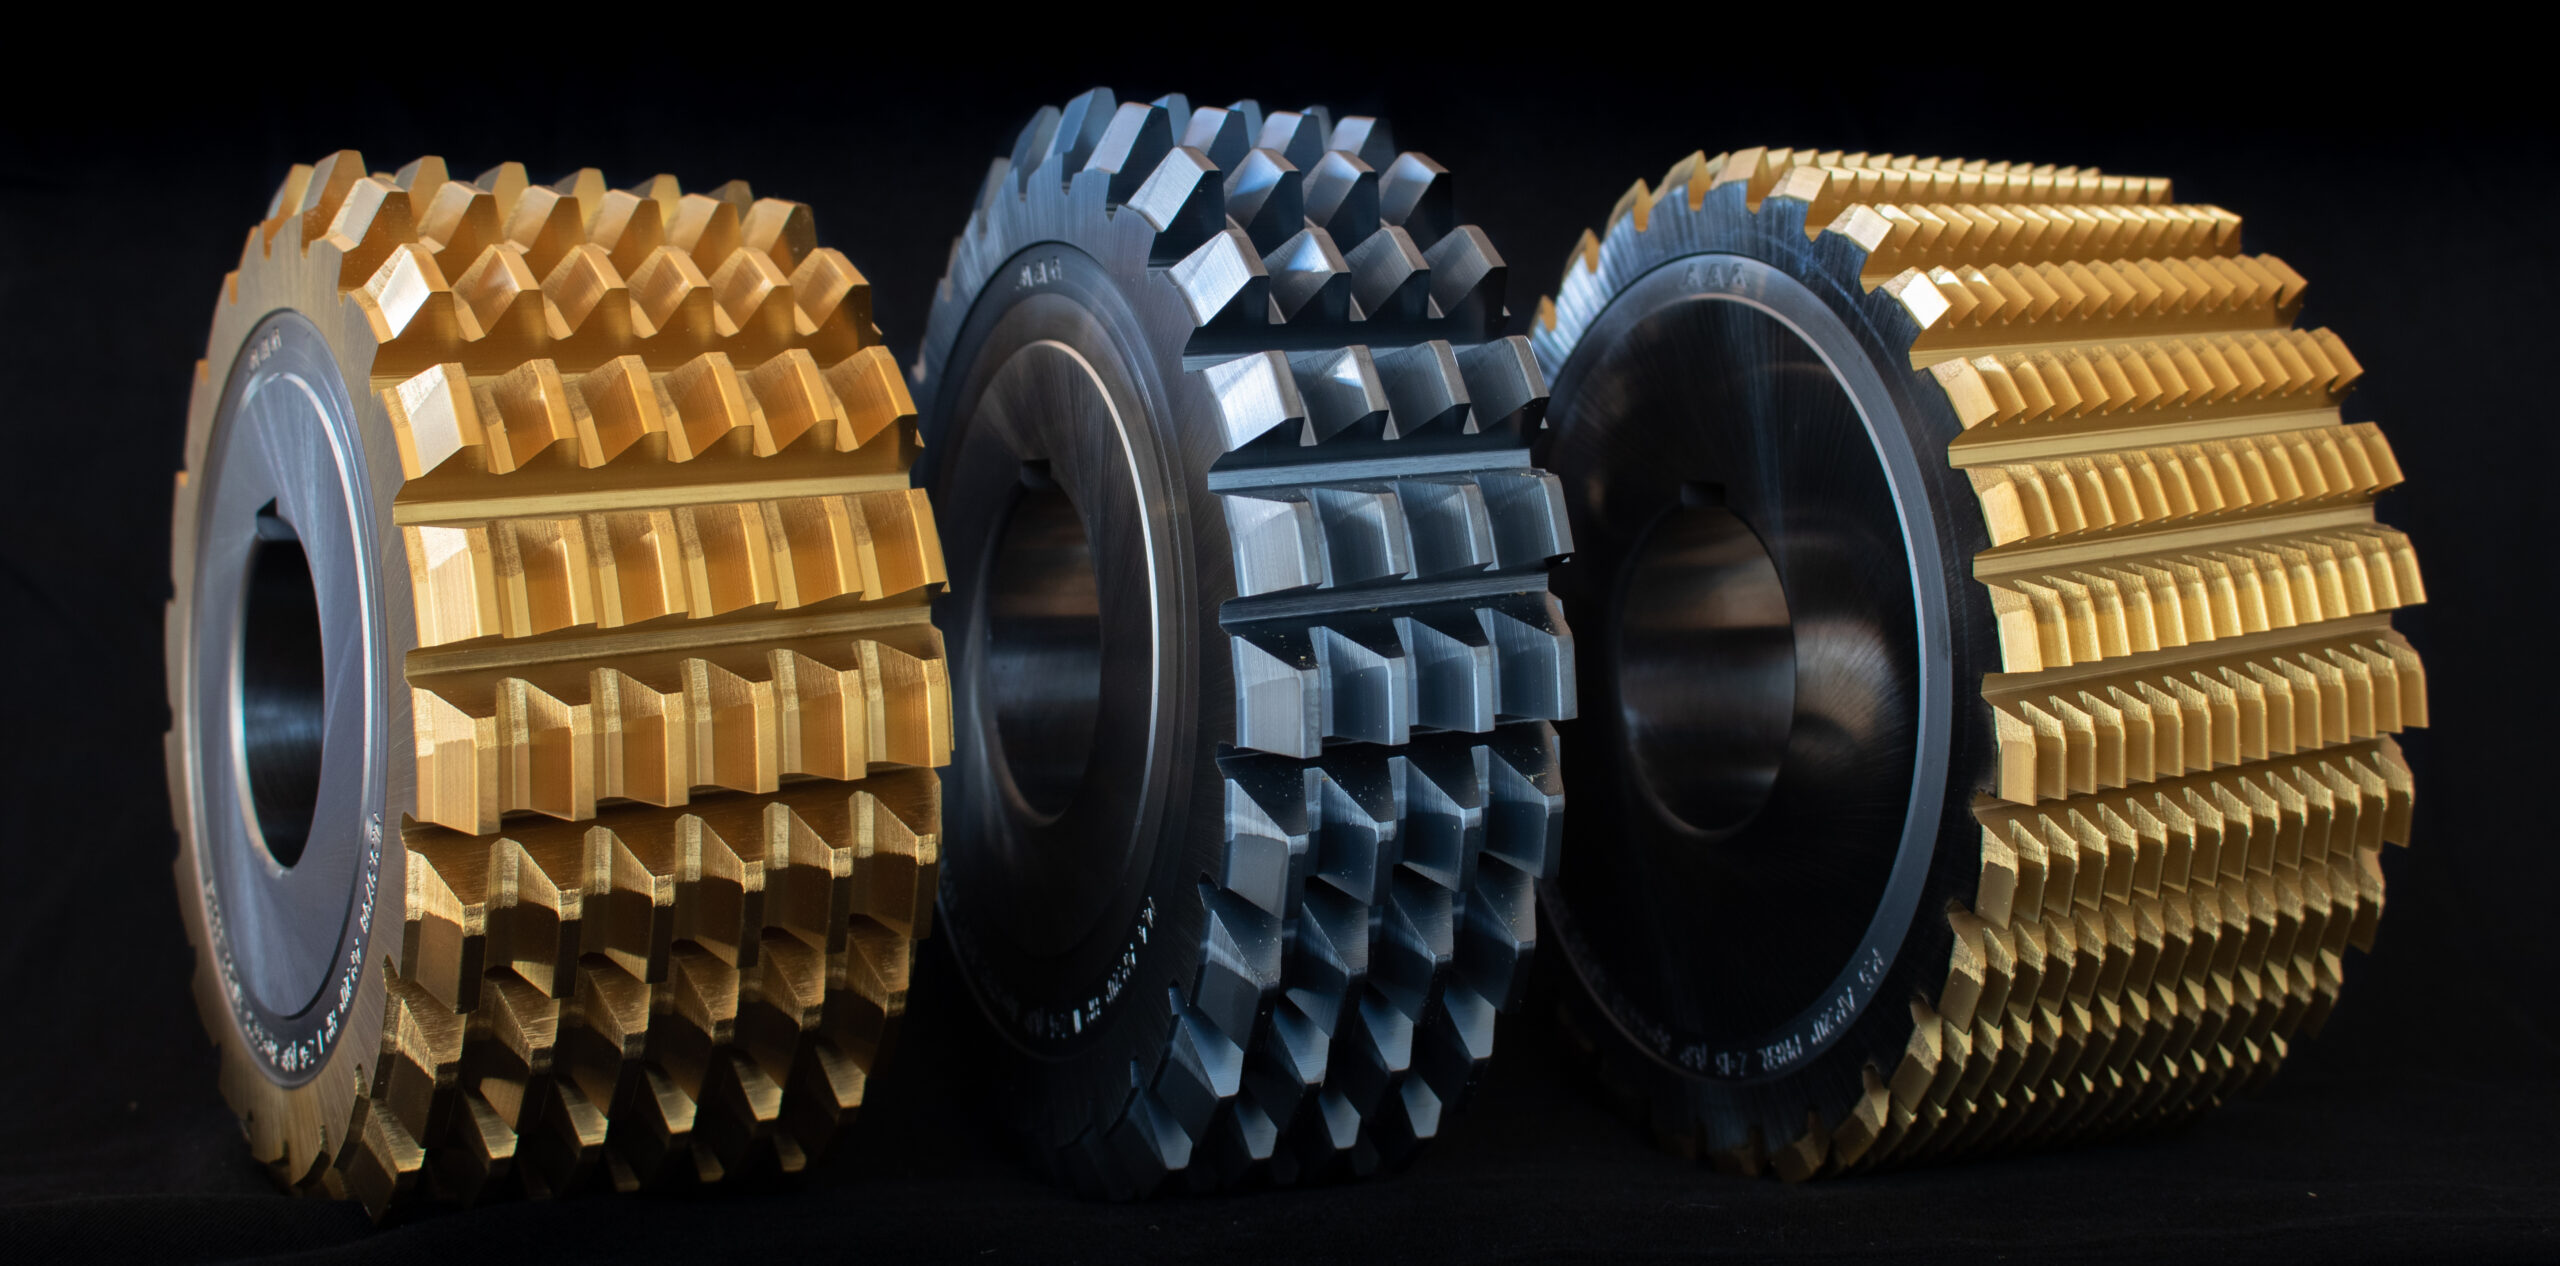
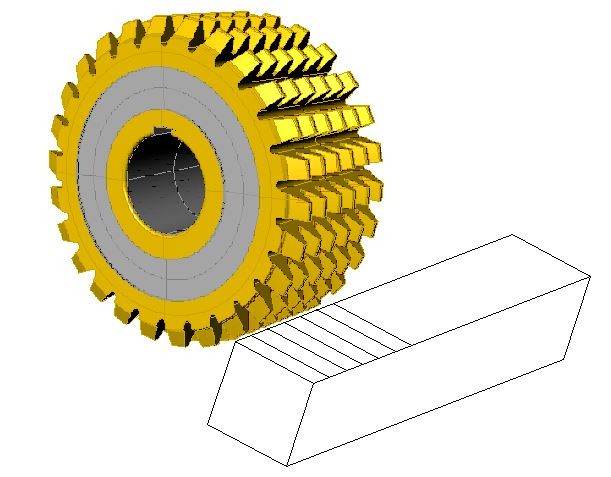
La fresa non è quasi mai singola ma in genere è formata da un gruppo di più frese in modo da poter dentare più denti alla volta. La figura 2 mostra alcune di queste frese multiple ad alto rendimento.

In genere queste frese hanno un diametro notevole, che può essere di 150 mm fino ad oltre 200 mm e una larghezza che dipende essenzialmente dalla capacità e della potenza della fresatrice e dal modulo della dentatura.
Poiché le cremagliere sono usate praticamente in ogni settore industriale, la gamma delle dimensioni e dei moduli è praticamente illimitata, così come sono fortemente differenziate le precisioni richieste. Per quanto riguarda i moduli possono arrivare anche oltre i 20 mm con possibilità di trasmettere forze di centinaia di kN.
Un elenco dei campi di impiego, certamente non esaustivo, è il seguente:
- macchine utensili, specialmente su alcuni tipi di caricatori automatici
- movimentazione dei cancelli automatici
- apertura e chiusura di finestrature mobili delle serre
- alcuni tipi di sterzi automobilistici
- macchine agricole
- ferrovie di grande pendenza (ferrovie a cremagliera)
- sistemi di movimentazioni di grandi dimensioni dove sono presenti forti sollecitazioni
- applicazioni dove sono richieste alte precisioni (es. apparecchi di misura, e macchine a controllo numerico, apparecchi medicali, ecc.)
- macchine del settore tessile e grafico
Dato il loro vasto campo di impiego, le cremagliere hanno lunghezze molto variabili che possono essere di qualche centimetro fino ad arrivare a 3000 mm; quindi, possono avere un numero molto elevato di denti che dipende evidentemente dal modulo e quindi dal passo tra un dente all’altro. Per lunghezze maggiori si assemblano cremagliere di varie lunghezze fino a ottenere un segmento di lunghezza praticamente illimitata
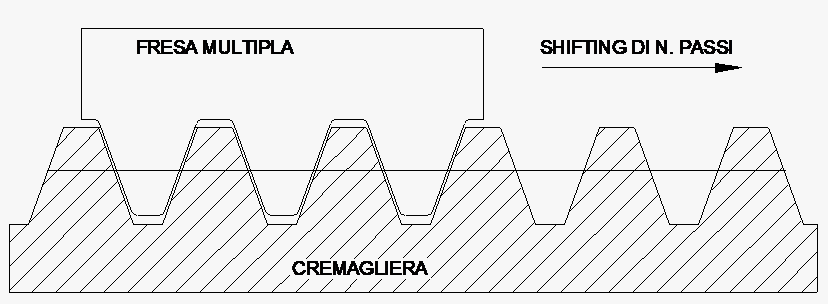
La lavorazione avviene quindi per passaggi successivi, cioè la fresa taglia un certo numero di denti e poi si sposta assialmente lungo l’asse della cremagliera di un valore corrispondente al numero di passi presente nella fresa, per iniziare il taglio di un altro gruppo di denti. Questo spostamento deve essere molto preciso e oggi viene facilmente eseguito con l’ausilio del controllo numerico (figura 3).
Le cremagliere possono avere i denti dritti, come quelli di figura 1 oppure denti elicoidali, ma questa particolarità non comporta nessuna modifica del profilo della fresa in quanto essa è posizionata sempre lungo la sezione normale della dentatura.
Lo spostamento lungo l’asse della cremagliera elicoidale, dopo aver finito un gruppo di denti, corrisponderà al numero di passi della fresa relativi alla sezione normale diviso il coseno dell’angolo dell’elica.
Come si è detto le cremagliere possono essere molto lunghe e ciò provoca delle forti deformazioni durante il trattamento termico, può trattarsi di una torsione (twist) o di una curvatura (bend), e data la lunghezza della cremagliera i valori di queste deformazioni possono assumere valori molto grandi.
Per cremagliere che richiedono una seppur limitata precisione, è quindi necessario eseguire una operazione di rettifica prevedendo ovviamente opportuni soprametalli. Solo per cremagliere relativamente corte o che richiedono basse precisioni, la dentatura viene direttamente finita con la fresatura.
Bisogna considerare a questo punto che le frese per cremagliere, salvo casi del tutto eccezionali, hanno un profilo standard, che è definito solo dal modulo e dall’angolo di pressione ed è quindi molto frequente il caso che una stessa fresa serva per eseguire cremagliere diverse, con lunghezze e caratteristiche di precisione diverse. In particolare accade spesso di dover dentare due cremagliere di diverso tipo di cui una richiede una dentatura pre-rettifica e una invece il profilo finito. Pur avendo questi due tipi di cremagliere lo stesso modulo e lo stesso angolo di pressione richiederebbero due frese diverse.
I costruttori di cremagliere però sentono la necessità di ridurre il numero di tipi di frese da tenere in magazzino e perciò talvolta chiedono al costruttore di studiare il sistema per unificare le frese pre-rettifica con quelle finitrici. Questo è possibile dietro determinate condizioni.
In sostanza, si tratta di progettare una fresa pre-rettifica che esegua l’altezza del dente a disegno in modo che se con la stessa fresa si vuole realizzare un profilo finito è sufficiente penetrare di più ed eseguire l’altezza del dente maggiorata. Quindi bisogna verificare se è accettabile una cremagliera con altezza del dente maggiore dello standard.
Una complicazione nasce quando la fresa è del tipo semitopping. In questo caso lo smusso sulla sommità dei denti viene eseguito solo impiegando la fresa in finitura, mentre usando la fresa in modalità pre-rettifica, non si esegue lo smusso di testa. Non è un grave problema perché se è richiesto, lo smusso può essere eseguito contestualmente alla rettifica dei fianchi sagomando opportunamente la mola.
Frese per cremagliere, creatori senza filetto
Come si è detto le frese per cremagliere sono essenzialmente dei creatori senza filetto. In direzione circonferenziale i denti sono posti uno dietro l’altro esattamente come in una fresa a profilo costante. Se fosse una semplice fresa taglierebbe un dente alla volta ed evidentemente ciò non sarebbe conveniente. Si eseguono quindi più denti in senso longitudinale creando una fresa multipla che taglia più denti alla volta.
La fresa di questo tipo può essere di lunghezza molto variabile e arrivare anche a 120 o 150 mm in modo da poter tagliare un numero di denti pari al numero di passi contenuti in questa lunghezza.
Il problema è che, poiché non c’è filetto, i solchi di affilatura sono longitudinali e quindi tutti i denti della fresa, per tutta la sua lunghezza, attaccano la cremagliera nello stesso momento (figura 4). La sollecitazione può essere molto forte, un colpo per ogni fila di denti che entra sul pezzo con la generazione di forti vibrazioni. Per alleviare questo inconveniente si possono scegliere due strade. La prima opzione è quella di fare i solchi di affilatura elicoidali, con una massima inclinazione intorno i 5° e modificando opportunamente il profilo del dente.
L’angolo dell’elica non può essere molto grande perché i due spigoli taglienti di ogni dente hanno angoli di taglio diversi, in pratica uno spigolo tagliente ha un angolo acuto e l’altro ha un angolo ottuso (figura 5a). Ne consegue che i due fianchi del dente della cremagliera possono risultare con superfici finite in modo diverso, con presenza di strappature e con errori di profilo dovuti allo squilibrio delle forze. La seconda opzione consiste nel fare la fresa in più elementi ognuno comprendente 3 o 4 denti, in relazione al modulo e alla lunghezza totale della fresa, (figura 5b).
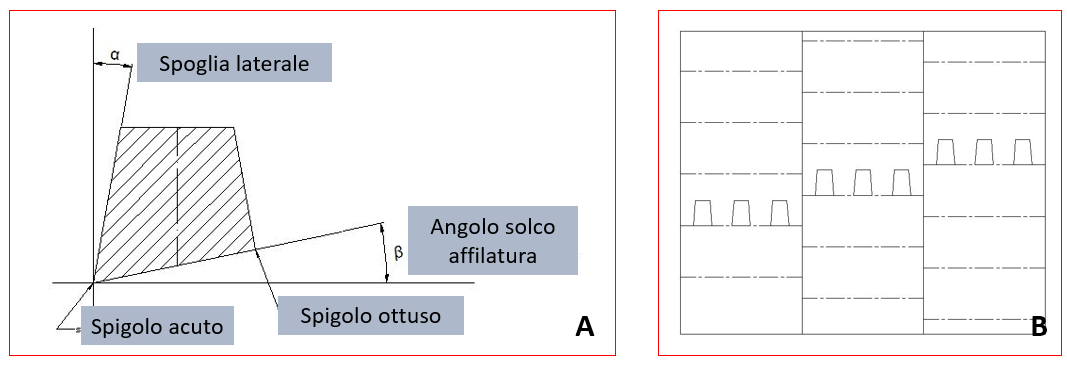
Questi elementi sono assemblati in fase di impiego in modo che siano sfalsati uno rispetto l’altro così che l’impatto sulla cremagliera sia più graduale.
Ogni settore ha sul foro di calettamento due sedi per chiavetta. Uno per consentire lo sfalsamento dei denti in fase di impiego e l’altro per allineare i denti lungo l’asse della fresa in modo da rendere possibile la costruzione e l’affilatura contemporanea dei vari elementi.
Un comune errore che si deve assolutamente evitare è quello di avere un accoppiamento tra due elementi imperfetto, cioè con una piccola fessura tra i due piani.
Questo errore genera uno scalino sul fondo del vano del dente della cremagliera in corrispondenza della zona di unione dei due elementi della fresa. La figura 6 illustra un esempio di disegno costruttivo di una fresa di modulo 2 mm e angolo di pressione di 20° composta da 3 elementi sfalsati tra loro di un angolo di 3° 45’ che tagliano ciascuno 4 denti. Il profilo prevede la protuberanza e il semi-topping e l’angolo dell’elica dei solchi di affilatura è di 5°.
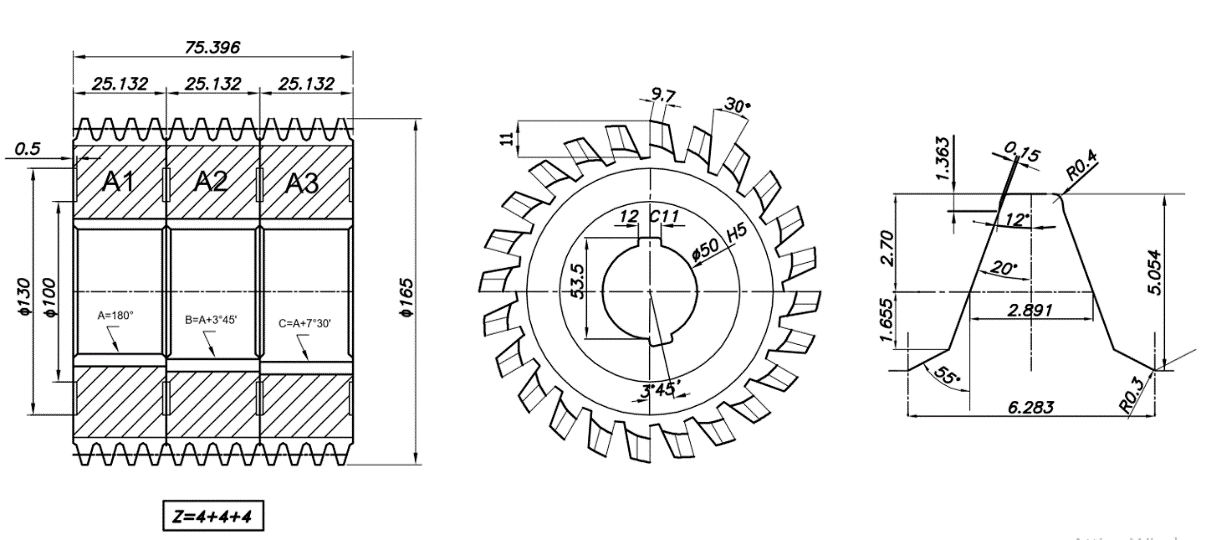
Si tratta di una fresa di larghezza relativamente piccola, ma con un diametro notevole che permette l’esecuzione con 24 denti. Queste frese sono costruite in genere in HSS da polveri, preferibilmente in acciai che resistano bene alle forti sollecitazioni.
Sono spesso usati acciai del gruppo G-PM cui fanno parte gli acciai ASP2052 della Erasteel e S390 della Bohler. Si tratta di acciai fortemente legati con il 10,5% di Tungsteno, l8% di Cobalto e il 5% di Vanadio.
Frese con layer
Ovviamente per una prestazione più alta è necessario ricoprire la fresa con un layer con base cromo-alluminio. Le condizioni di lavoro come è ovvio dipendono grandemente dallo stato della fresatrice, dall’acciaio della cremagliera, dal modulo, dalla precisione richiesta ecc. Non si possono dare quindi indicazioni valide in generale.
A titolo di esempio si può dire che con fresa di modulo 2 – 3 mm e su macchine di buona efficienza, la velocità di taglio può essere di 110 – 130 m/min mentre l’avanzamento può arrivare a 250 – 300 mm/min. Ovviamente si parla di una fresa in acciaio super-legato con i migliori rivestimenti.
Quanto sopra è un dato puramente indicativo perché, per esempio, non tiene conto della qualità della dentatura e dell’acciaio con cui è costruita la cremagliera.
Come di consueto in queste lavorazioni la ricerca delle condizioni di lavoro ottimali si effettua partendo da condizioni di sicurezza e aumentando gradualmente la velocità di taglio e l’avanzamento osservando il variare dell’usura in funzione del numero di pezzi eseguito, o meglio, della lunghezza totale dei denti tagliati.
La documentazione tecnica di questo articolo è stata fornita dalla azienda SAC (Pianezza, TO), specializzata nella costruzione di frese multiple per la dentatura delle cremagliere, (N.d.R.)